PP con posos de café y aditivo de degradación para tee de golf: análisis de un caso
Un análisis centrado en la producción de tees de golf de PP con posos de café, que abarca el moldeo, la molienda de recuperación, el control de aditivos y una verificación defendible de la degradación anaerobia.
Preguntas frecuentes de compradores e ingenieros
Preguntas que formulan compradores y moldeadores sobre los tees de golf de PP con polvo de café
¿El PP con polvo de café es biodegradable sin aditivo?
No. Su polímero base es PP. El contenido de café modifica la mezcla de materias primas y el aspecto, pero el tee terminado necesita una vía de fin de vida útil independiente y validada antes de formular cualquier declaración de degradación.
¿Añadir un 1 % de masterbatch de degradación demuestra una biodegradación superior al 80 %?
No. El uno por ciento es un punto de partida de formulación. El tee terminado exacto debe ensayarse conforme a una norma concreta, y la declaración debe indicar el porcentaje medido, la duración y el entorno.
¿Por qué la copa puede rebosar mientras la punta del tee queda incompleta?
Es posible que la inyección sea demasiado rápida en la copa mientras que el molde esté demasiado frío para la larga punta situada aguas abajo. Utilice un perfil de velocidad controlado, una temperatura de molde adecuada, ventilación y una presión de mantenimiento específica para la pieza.
¿Se puede usar un 30 % de material molido de producción en todos los tees de golf?
El treinta por ciento funcionó en el proyecto documentado de 83 mm, pero el material remolido altera el flujo, la rigidez, el color y la concentración de aditivos. Valide la geometría real y mantenga la formulación con remolido trazable.
Para recibir una recomendación específica para su pieza, comparta con wooyopet la longitud del tee, el diámetro del vástago, la estructura del molde, el plan de remolido, el mercado objetivo y la declaración ambiental prevista.
El conflicto del material para tees de golf
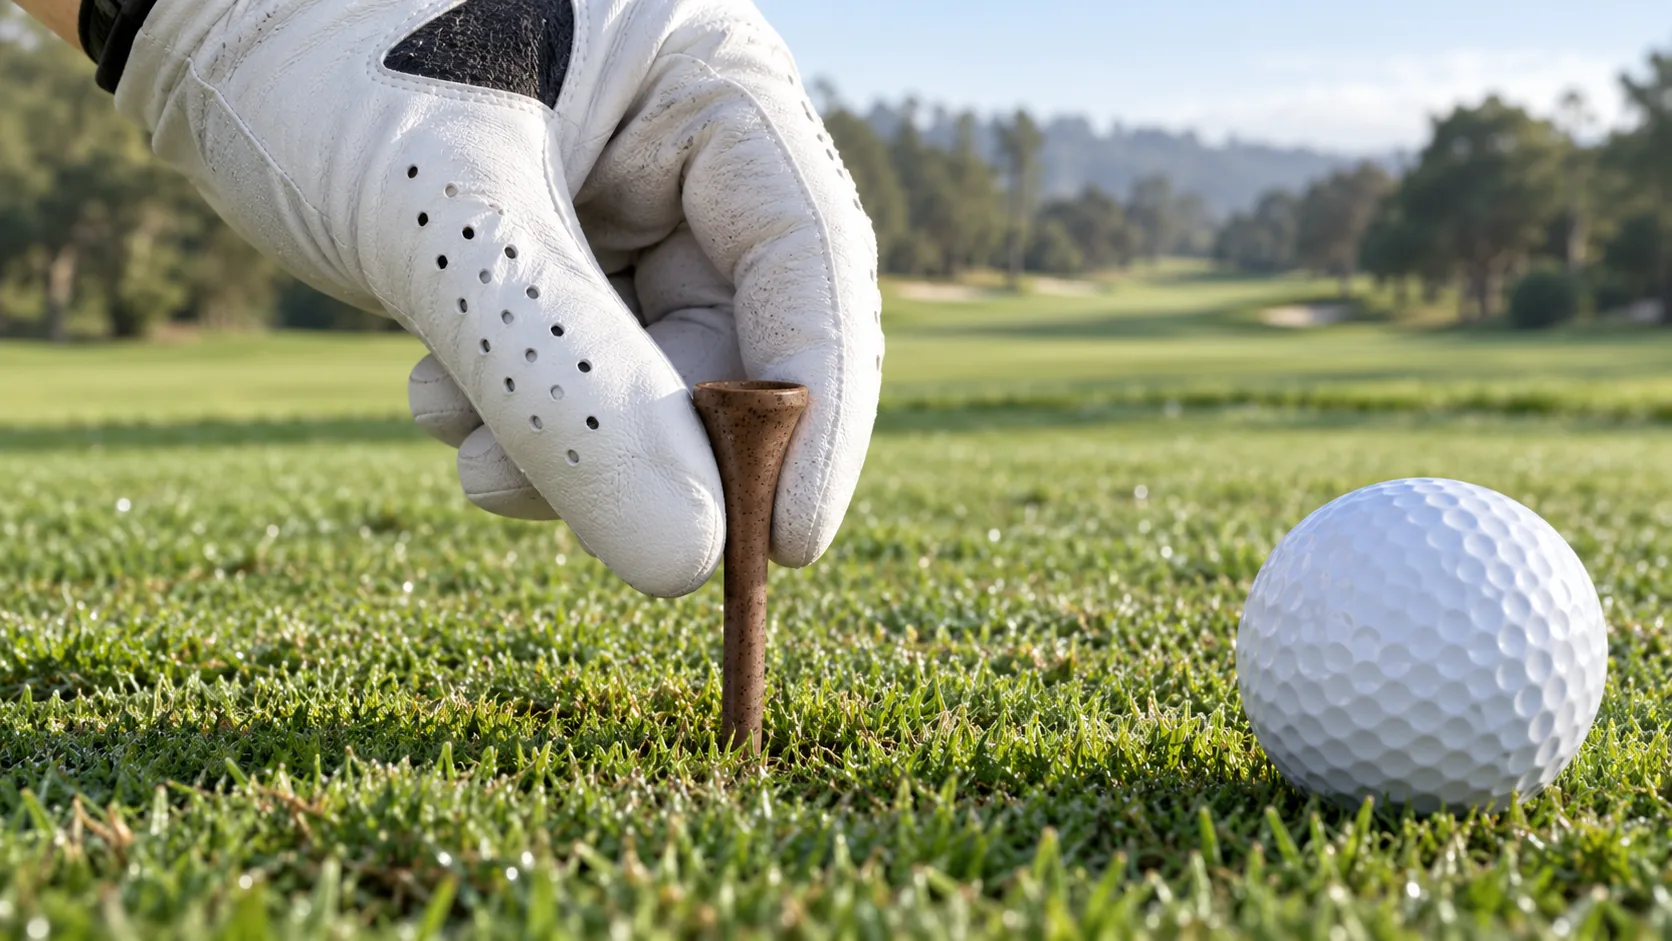
Un tee de golf tiene una vida útil corta, pero un ciclo de uso exigente. Debe penetrar en el césped compactado sin doblarse, sostener la bola a una altura constante y resistir el impacto lateral del driver. Sin embargo, tras el golpe, los tees rotos u olvidados pueden permanecer en el campo, interferir con el mantenimiento y convertirse en fragmentos de plástico persistentes.
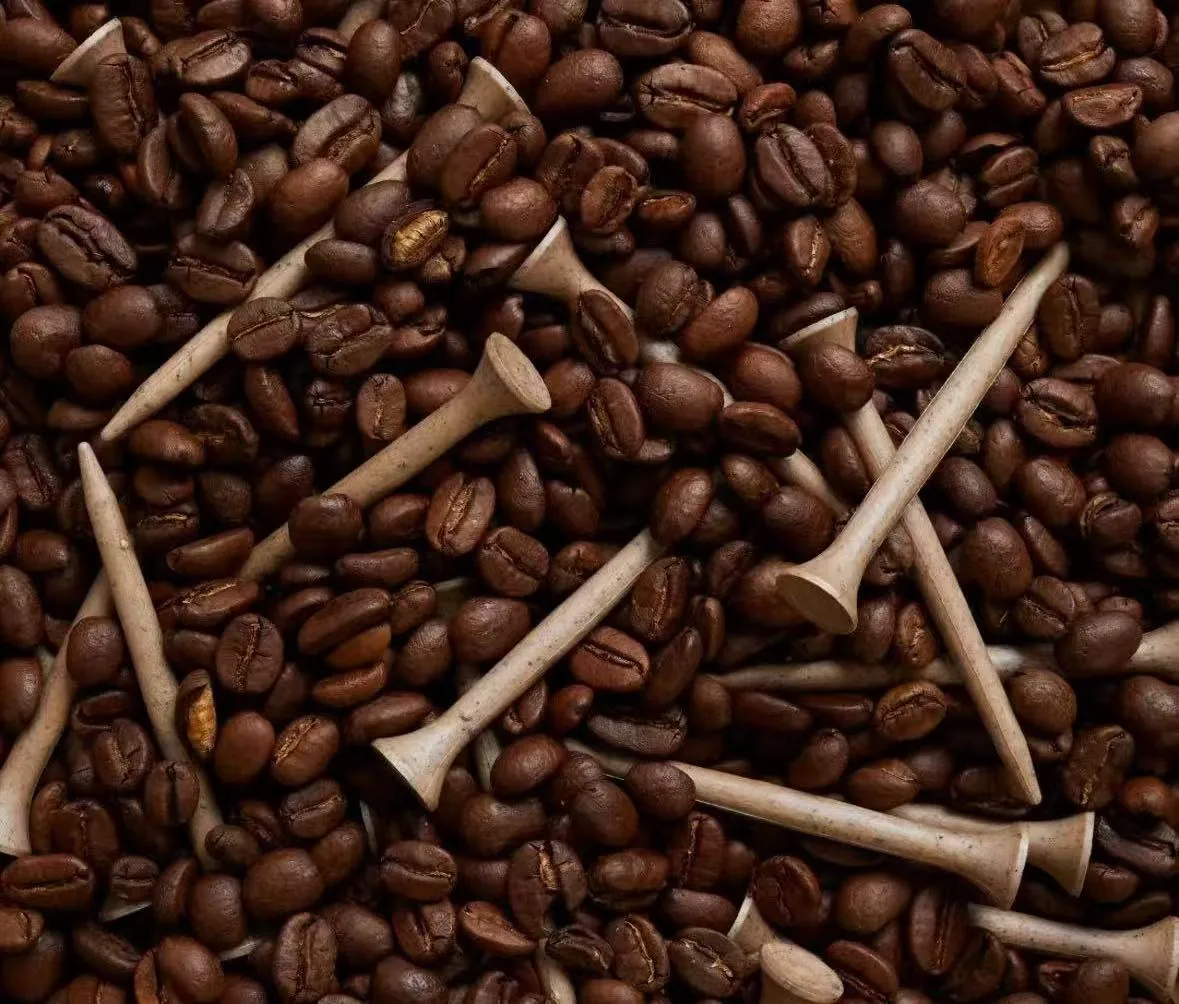
El PP convencional ofrece un moldeo predecible y una resistencia adecuada, pero no es biodegradable por naturaleza. Los tees de pulpa, bambú o madera maciza pueden ofrecer una vía de fin de vida útil distinta; sin embargo, su sensibilidad a la humedad, la variación de la veta y su comportamiento a la rotura pueden hacer menos constante el rendimiento en producción y en uso. El PP con fibra de posos de café ofrece una vía de ingeniería intermedia: una matriz de PP para el moldeo por inyección, partículas de café usado procesadas para lograr un aspecto marrón reconocible y una formulación opcional con aditivo de degradación que puede evaluarse bajo una condición de ensayo anaerobia definida.
Este artículo sigue dos proyectos de producción —un tee estándar de 70 mm y un tee alargado de 83 mm— para explicar los datos del compuesto listo para usar, la ventana de secado y moldeo, la mezcla con remolido, el control de aditivos y la evidencia necesaria antes de formular una declaración de degradación.
1. Los datos de P179506N describen un compuesto listo para moldear
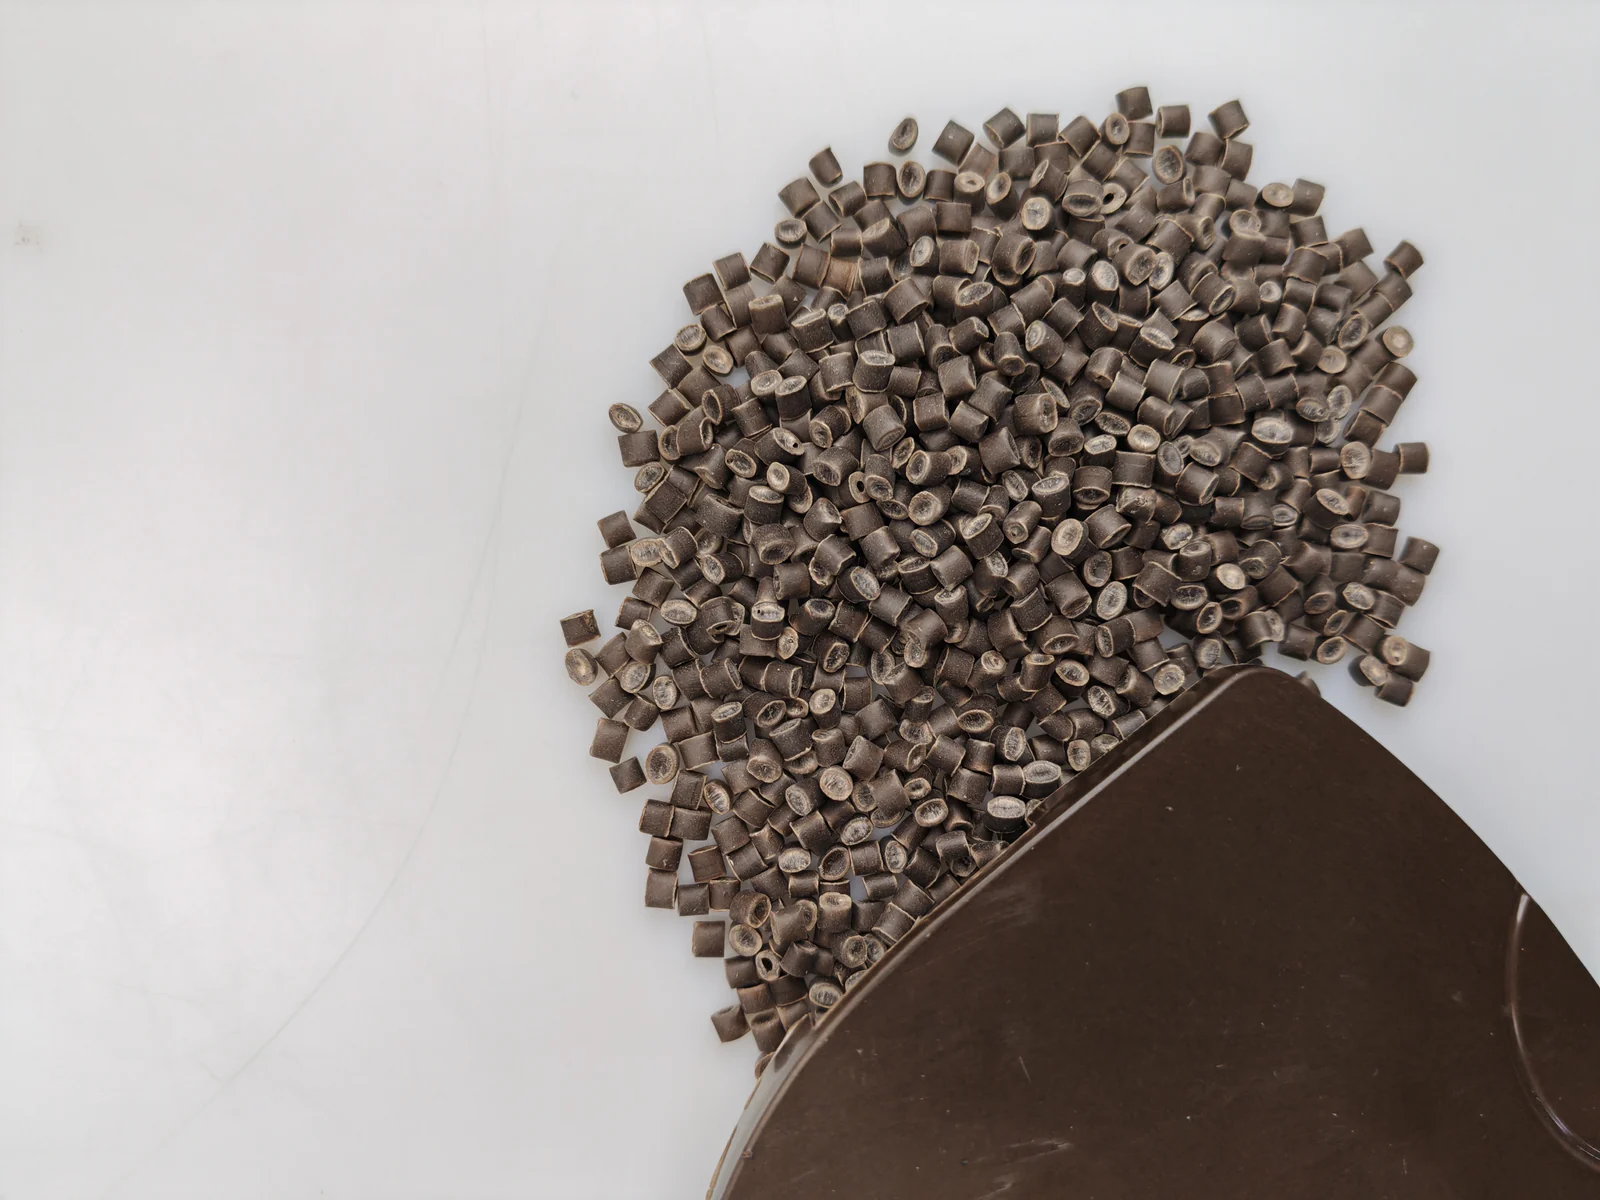
wooyopet WYC-PP P179506N combina polipropileno con fibra de posos de café procesada. El material natural es de color marrón café, conserva partículas oscuras visibles y puede presentar una leve nota a café tostado según el historial de procesado. Los valores siguientes describen la fibra de café en su concentración final lista para moldear, no un masterbatch de alta concentración antes de la dilución.
Esa distinción cambia la configuración de la máquina. Un masterbatch concentrado suele contener más material vegetal y puede fluir de forma muy distinta a la mezcla de producción aprobada. Por lo tanto, la velocidad del husillo, la presión, el enfriamiento y la compensación dimensional deben basarse en el compuesto listo real o en la formulación final exacta cuando se incorporan PP puro, remolido o un aditivo de degradación.
| Propiedad | Valor típico del compuesto listo para usar | Método / condición |
|---|---|---|
| Material | PP + fibra de polvo de café procesada | Compuesto de inyección de color café natural |
| Densidad | 1,14 g/cm³ | ASTM D792 |
| Índice de fluidez | 13,5 g/10 min | 230 °C / 2,16 kg |
| Contracción de moldeo | MD 1.0%–1.2% | Probeta de 2,0 mm, dirección de la máquina |
| Resistencia a la tracción | 23 MPa | ASTM D638, 50 mm/min |
| Alargamiento a la rotura | 4.6% | ASTM D638, 50 mm/min |
| Resistencia a la flexión | 40 MPa | ASTM D790, 10 mm/min |
| Módulo de flexión | 1,250 MPa | ASTM D790, 10 mm/min |
| Resistencia al impacto Izod con entalla, 23 °C | 3.6 kJ/m² | ASTM D256 |
| Dureza Shore | 71.5 HD | ASTM D2240 |
| Temperatura de deflexión térmica | 108°C | 0,45 MPa |
| Punto de fusión | 170°C | Valor típico del grado |
| Secado | 100–120 °C / 4–5 h | Secado deshumidificado |
| Cilindro trasero | 155–165°C | Intervalo inicial |
| Cilindro central | 160–175°C | Intervalo inicial |
| Barril frontal | 160–175°C | Intervalo inicial |
| Boquilla | 160–175°C | Intervalo inicial |
| Molde | 60–70°C | Intervalo inicial |
Un MFR de 13,5 g/10 min confiere al P179506N más fluidez que el PP con fibra de madera P179302 de referencia, con 7 g/10 min, y que el PP con fibra de cereales P179002N, con 9,5 g/10 min. Esa fluidez resulta útil para el vástago largo y esbelto de un tee y para el cambio brusco de la copa a la punta. El material sigue exigiendo una velocidad controlada y una temperatura de molde adecuada; el MFR nominal no puede corregir un frente de flujo congelado, una ventilación deficiente ni una entrada de dimensiones insuficientes.
La resistencia a la tracción de 23 MPa es inferior a la del P179302, de 32 MPa, pero superior a la del PP con paja de trigo P179050 de referencia, de 18 MPa. Con un alargamiento de 4,6% y una resistencia al impacto con entalla de 3,6 kJ/m², el grado es relativamente rígido más que dúctil. La geometría del tee debe soportar el impacto lateral y la carga de inserción sin depender de una elevada capacidad de deformación.
Un módulo de flexión de 1250 MPa aporta al vástago la rigidez suficiente para la inserción y, al mismo tiempo, conserva una respuesta menos frágil que la de un compuesto mineral de alto contenido de carga. La HDT de 108 °C a 0,45 MPa se sitúa muy por encima del rango normal de temperatura de uso en el césped, aunque la aprobación para exterior debe considerar también la exposición a los rayos UV, la humedad, los ciclos térmicos y el envejecimiento, y no solo la HDT.
2. El PP con polvo de café no es biodegradable por naturaleza
El polímero base de P179506N es polipropileno. La incorporación de fibra de posos de café reduce la fracción totalmente derivada del petróleo y aporta al material un componente de materia prima recuperada, pero no hace que la matriz de PP sea biodegradable. Un tee de golf moldeado únicamente con PP con posos de café no debe describirse como biodegradable.
La ruta del proyecto incorpora un aditivo de degradación anaerobia al compuesto final listo para uso. Se empleó una adición del 1% como formulación de partida para las pruebas del proyecto. Este porcentaje es un punto de dosificación y validación, no una prueba de una tasa de degradación concreta. La química exacta del aditivo, su dispersión, la interacción con la fibra de café, el contenido de material reprocesado y la geometría final del tee influyen todos en el resultado.
Qué demuestra realmente un ensayo anaerobio
ASTM D5511 e ISO 15985 evalúan los plásticos en condiciones de digestión anaerobia con alto contenido de sólidos, utilizando inóculo metanogénico y la medición del biogás generado. El resultado está vinculado a la muestra ensayada, a la duración y al entorno controlado de laboratorio. Debe comunicarse como la tasa y el grado de conversión medidos en esas condiciones, y no convertirse en una afirmación sin matices de que el producto desaparecerá en cualquier suelo, vertedero o campo de golf.
La superficie de un campo y el suelo de la zona radicular están normalmente aireados y difieren biológicamente de un digestor anaerobio de alto contenido de sólidos. Un fragmento enterrado más profundamente por las labores de mantenimiento no queda expuesto automáticamente a la humedad, el inóculo, la temperatura ni las condiciones de gestión de gases empleadas en ASTM D5511 o ISO 15985. Por lo tanto, la ruta con aditivo no justifica dejar los tees en el campo. La recogida y la eliminación responsable siguen siendo la práctica operativa principal.
Cómo abordar el objetivo de «más del 80 %»
El objetivo de formulación planteado para estos proyectos era superar el 80% de biodegradación anaerobia en un programa de ensayo especificado. Hasta que el tee de golf final exacto —incluidos el compuesto con posos de café, el 1% de aditivo, el paquete de color y la proporción de material reprocesado— haya completado ese programa, el 80% es un objetivo de desarrollo y no un resultado certificado.
Un informe conforme debe identificar la norma, la composición final de la muestra, la duración del ensayo, el inóculo, el material de referencia, el cálculo del carbono gaseoso y el laboratorio. Los resultados no deben extrapolarse más allá del periodo de ensayo ni presentarse como prueba de degradación en un entorno diferente.
En los proyectos europeos también debe identificarse el mecanismo del aditivo. Los productos fabricados con plástico oxodegradable están prohibidos en la UE. El proveedor debe confirmar que la ruta no se basa únicamente en una fragmentación impulsada por la oxidación y debe aportar pruebas de conversión biológica, y no solo de pérdida de peso molecular, fragilización o formación de partículas de plástico más pequeñas.
3. Proyecto uno: conversión de un tee estándar de 70 mm a partir de PP común
El primer cliente moldeó un tee de golf blanco de 70 mm con PP estándar. Su comportamiento al impacto y en la inserción era aceptable, pero los fragmentos que quedaban en el campo persistían y podían entrar en contacto con las cuchillas de las segadoras. El cliente quería una propuesta de material de menor impacto sin aceptar vástagos doblados, puntas romas ni fracturas durante un golpe de salida normal.
El primer ensayo utilizó demasiada velocidad y demasiado poco calor de molde
El proceso original con PP utilizaba un secado a 80°C durante una hora, una zona trasera a 190°C, una zona media a 200°C, una zona delantera a 205°C, boquilla a 200°C, molde a 40°C e inyección a alta velocidad. Para la primera prueba con P179506N, el equipo supuso que el MFR de 13,5 g/10 min soportaría un llenado relativamente rápido y ajustó la inyección a velocidad media-alta.
Los tees moldeados presentaban rebabas alrededor de la cabeza, mientras que varias puntas quedaban redondeadas e incompletas. La combinación de defectos indicaba una estrategia de llenado inestable y no un flujo másico insuficiente. La inyección rápida provocaba un aumento brusco de presión en la copa, mientras que el molde a 40°C congelaba el estrecho canal de flujo aguas abajo antes de que la punta se llenara por completo.
El equipo pasó a un secado deshumidificado a 100°C durante cuatro horas, elevó el molde a 60°C, redujo la inyección a baja velocidad y aumentó la presión de mantenimiento. La siguiente prueba llenó la punta y eliminó las rebabas de la copa, pero persistieron tenues marcas de gas y finas estrías plateadas a lo largo del vástago.
El control de la humedad eliminó las vetas plateadas
La fibra de posos de café absorbe más humedad que el PP puro y puede retener componentes polares residuales procedentes de la materia prima. Durante la inyección, el material insuficientemente secado libera vapor que avanza en la dirección del flujo y genera estrías plateadas en el estrecho vástago del tee.
El secado se amplió de cuatro a cinco horas y se estabilizó a 105°C en un secador deshumidificador. La tolva y el recorrido de transferencia permanecieron cerrados tras el secado. La superficie del vástago se volvió uniforme y las marcas de gas desaparecieron sin aumentar la temperatura del fundido.
La contracción obligó a revisar las dimensiones
P179506N presenta un rango de contracción MD de 1,0%–1,2%, inferior al de muchos supuestos de moldeo con PP sin carga. El diámetro objetivo del vástago era de 4,0 mm. Utilizar un margen de desarrollo del 1,0% da una dimensión inicial de cavidad cercana a 4,04 mm, pero el valor final debe proceder de la orientación real de la entrada, el perfil de mantenimiento y las piezas medidas.
El molde original se había compensado para el PP de mayor contracción del cliente. La sustitución directa produjo un vástago sobredimensionado. El cliente moldeó tres lotes controlados, midió el diámetro y la rectitud tras el acondicionamiento y ajustó la cavidad a partir del promedio de los lotes en lugar de aplicar un valor genérico de contracción del PP.
Ventana estable para el tee estándar
| Control | Ajuste estable del proyecto | Finalidad |
|---|---|---|
| Secado | 105 °C / 5 h, deshumidificado | Eliminar la humedad y evitar las vetas plateadas |
| Zona trasera | 165°C | Calor conservador en la zona de alimentación |
| Zona media | 170°C | Fusión uniforme |
| Zona delantera | 175°C | Mantener el llenado de la punta |
| Boquilla | 172°C | Controlar el goteo y el calor de residencia |
| Molde | 60°C | Mantener abierta la trayectoria de flujo de la punta |
| Velocidad de inyección | Baja | Limitar la rebaba de la copa y el flujo inestable en la punta |
| Mantenimiento | Aumento moderado | Estabilizar la sección del vástago y la contracción |
El rendimiento aumentó del 78% en la primera prueba al 94%. Los tees finales mostraban un color marrón café uniforme, un aroma suave, puntas limpias e inserción suave. No se produjo ninguna fractura en el cribado de golpe simulado del cliente. Las afirmaciones exactas de seguridad química y de degradación para la venta siguen dependiendo de la formulación final aprobada y del programa de ensayos del mercado objetivo.
4. Proyecto dos: una tee alargada de 83 mm con reprocesado de producción
El segundo cliente producía un tee de 83 mm para golpes con driver. El vástago más largo y estrecho aumentaba la longitud de flujo y la exigencia frente al doblado. El costo también era crítico, por lo que el cliente preguntó si el material reprocesado procedente de canales de inyección y de piezas rechazadas de su propia producción de tees podía reincorporarse a la formulación.
La escalera de mezclas con reprocesado
Se compararon tres formulaciones controladas. El material reprocesado procedía únicamente de producción conocida de tees P179506N, se mantuvo limpio y se molió hasta un rango de partícula controlado. Se excluyó el material de productos desconocidos, de colores mezclados o de otros paquetes de aditivos.
| Mezcla | MFR medido | Módulo de flexión | Rendimiento de producción | Resultado de la prueba |
|---|---|---|---|---|
| Compuesto nuevo P179506N al 100% | 13,5 g/10 min | 1,250 MPa | 94% | Formulación de referencia |
| 70% de compuesto nuevo + 30% de reprocesado controlado | Aproximadamente 12,1 g/10 min | Aproximadamente 1120 MPa | 91% | Aceptado tras la evaluación de golpeo e inserción |
| 50% de compuesto nuevo + 50% de reprocesado | Aproximadamente 10,8 g/10 min | Aproximadamente 980 MPa | 85% | Varios vástagos se doblaron durante la evaluación de inserción |
Se seleccionó la mezcla 70/30. Redujo el costo del material aproximadamente un 18% en comparación con el compuesto totalmente nuevo, manteniendo un llenado, una rigidez y un comportamiento al impacto aceptables a escala de proyecto. Con un 50% de material reprocesado, el menor flujo, el menor módulo de flexión y el historial térmico acumulado estrechaban demasiado la ventana de proceso para el vástago largo.
El tamaño del material reprocesado y la uniformidad de la dosificación eran importantes. Las escamas de gran tamaño se alimentaban de forma inconsistente y generaban una variación de tono visible. Una criba de granulador controlada, la eliminación del polvo y la dosificación gravimétrica produjeron una superficie marrón café más estable.
Balance de aditivos con reprocesado
El aditivo de degradación debe calcularse sobre la mezcla completa de la inyección. Si el material reprocesado se generó a partir de la misma formulación cualificada que contiene el aditivo, su historial de aditivo debe seguir siendo trazable. Si el material reprocesado procedía de una producción sin aditivo, añadir el 1% únicamente a la fracción de material nuevo infradosificaría el tee final.
Por consiguiente, la receta de producción aprobada definió el porcentaje de aditivo sobre la masa total de la mezcla, segregó el material reprocesado por formulación y limitó el número de historiales térmicos. Cualquier cambio en la proporción de material reprocesado crea una nueva composición final y debe incluirse en el plan de validación de degradación y de comportamiento mecánico.
Ajuste del proceso para la tee alargada
El vástago de 83 mm aumentó el recorrido de flujo en casi un 20% respecto al tee de 70 mm. El MFR medido de la mezcla 70/30, de aproximadamente 12,1 g/10 min, también era inferior al del compuesto nuevo. La velocidad de inyección se elevó de baja a media-baja, la temperatura del molde aumentó de 60°C a 65°C y la zona delantera pasó de 175°C a 178°C. Estos cambios moderados mantuvieron el flujo en la punta sin llevar el fundido completo fuera del rango normal de procesado del grado.
El rendimiento de producción se estabilizó en el 91%. En el cribado de carga lateral del cliente, el tee 70/30 no se fracturó bajo una carga transversal de 5 kg y rindió de forma cercana a la formulación totalmente nueva. Se mantuvo la reducción de costo sin utilizar el nivel del 50% de material reprocesado que había provocado el doblado en la inserción.
5. Ventana práctica de moldeo por inyección para tees de golf
| Control | Punto de partida recomendado | Qué vigilar |
|---|---|---|
| Secado | 105 °C / 5 h, deshumidificado | Estrías plateadas, marcas de gas y reabsorción en la tolva |
| Zona trasera | 165°C | Alimentación estable sin calor innecesario |
| Zona media | 170°C | Fundido y dispersión uniformes |
| Zona delantera | 175°C; hasta 178°C en la prueba de la tee alargada | Llenado de la punta y quemado de la fibra de café |
| Boquilla | 172°C | Goteo, formación de hilos y tiempo de residencia |
| Molde | 60–65°C | Llenado de la punta, tiempo de ciclo y deformación del vástago |
| Velocidad de inyección | Baja a media-baja | Rebaba de la copa, chorreo y punta incompleta |
| Mantenimiento | Aumento moderado | Rechupado del vástago, diámetro y rectitud |
| Reprocesado | Comenzar en 30% o menos | Fluidez, módulo, color, historial térmico y trazabilidad |
| Aditivo de degradación | Punto de partida de desarrollo del 1% sobre la mezcla total | Dispersión, mecánica y evidencia de ensayos de la pieza final |
Secado
Utilice un secado deshumidificado a 105°C durante cinco horas como condición de partida para los tees de golf. El secado corriente por aire caliente puede ser inestable en clima húmedo. Mantenga el material seco en una tolva y un sistema de transferencia cerrados; un vástago estrecho y visible hace que los defectos por humedad sean fáciles de detectar.
Temperatura de fundido y de molde
La ventana de proyecto que funcionó utilizó 165°C en la zona trasera, 170°C en la media, 175°C en la delantera y 172°C en la boquilla. Evite resolver cada llenado incompleto con más calor. El exceso de temperatura o de tiempo de residencia puede oscurecer y quemar las partículas de café, crear puntos negros y alterar el olor. Los límites de partida más amplios de la página de producto son 155–165°C trasera, 160–175°C media/delantera/boquilla y 60–70°C molde.
Un molde a 60–65°C ayudó a que la punta estrecha se llenara antes de congelarse. Por debajo de esa ventana de proyecto, la punta quedaba roma o incompleta. El calor excesivo del molde alarga el enfriamiento y puede permitir que el vástago se deforme durante la expulsión, por lo que la temperatura del molde debe vincularse a las mediciones de rectitud y de tiempo de ciclo.
Velocidad de inyección y mantenimiento
Utilice velocidad baja o media-baja. La copa se llena pronto y puede generar rebabas si el aumento de presión es demasiado brusco, mientras que la punta aún necesita un frente de flujo que avance de forma estable. Ajuste el perfil de velocidad según la posición de la cavidad cuando el control de la máquina lo permita. La presión y el tiempo de mantenimiento deben basarse en el sellado de la entrada, el diámetro del vástago y el hundimiento, y no copiarse sin más del PP corriente.
Reprocesado
El treinta por ciento fue el nivel aceptado para el proyecto del tee alargado, no un margen universal. El material reprocesado altera el flujo, el estado de la fibra, el color, la concentración de aditivo y la composición del ensayo de degradación. Manténgalo segregado, limpio y trazable; registre su formulación original y el número de historiales térmicos.
6. Verificación de la degradación y preguntas de compra
Los equipos de compras deben solicitar evidencia del tee terminado exacto, y no solo de una granza de aditivo o de una referencia de PP sin carga. El informe debe corresponder a la proporción de producción, al paquete de color y al contenido de material reprocesado. Si un proveedor presenta un porcentaje de degradación calculado, trátelo como un objetivo de formulación hasta que finalice el ensayo de la pieza final.
| Pregunta de compra | Por qué es importante | Evidencia aceptable |
|---|---|---|
| ¿La afirmación es aerobia, anaerobia, compostable o degradable en el suelo? | Son entornos diferentes y no pueden intercambiarse | Norma nombrada y entorno de eliminación definido |
| ¿El ensayo se realizó sobre el aditivo, sobre una placa de resina o sobre la tee terminada? | Los resultados obtenidos solo con el aditivo no demuestran el rendimiento del producto terminado | Formulación final exacta y pieza representativa |
| ¿Qué mide el porcentaje? | La pérdida de masa, la pérdida de masa molecular y la conversión de carbono gaseoso no son equivalentes | Método, cálculo, referencia y valor final bruto |
| ¿Cuánto duró el ensayo? | Los resultados no pueden extrapolarse más allá de la duración real | Fechas de inicio y fin, y datos de series temporales |
| ¿El ensayo coincide con la eliminación habitual? | La superficie de un campo de golf no es un digestor anaerobio de alto contenido de sólidos | Declaración cualificada y limitada al entorno ensayado |
| ¿La química es oxo-degradable? | Los plásticos oxo-degradables están prohibidos en la UE | Identidad del aditivo y mecanismo de conversión biológica |
| ¿Se incluyó un 30 % de material reprocesado? | El material reprocesado modifica la formulación final y la dosis de aditivo | Declarar una composición que coincida con la producción comercial |
Los resultados de ASTM D5511 o ISO 15985 pueden respaldar una declaración matizada sobre el comportamiento en digestión anaerobia de alto contenido de sólidos. No demuestran que un tee vaya a desaparecer rápidamente en el suelo superficial ni autorizan una afirmación amplia de «biodegradable en todas partes». El lenguaje de marketing debe indicar la condición ensayada, el porcentaje y la duración con la misma precisión que el informe de laboratorio.
7. El lugar de P179506N dentro de la gama de materiales con posos de café
P179506N es la ruta de PP con posos de café para moldeo por inyección destinada a productos moldeados de pared media, como tees de golf, artículos de uso diario, productos de almacenamiento y conceptos seleccionados de vajilla. Su MFR de 13,5 g/10 min le aporta un equilibrio útil entre flujo y estructura para una punta fina y una copa más gruesa.
El ABS con posos de café, como la ruta PA757-520, ofrece menor contracción y mayor precisión dimensional para carcasas y piezas críticas de ensamblaje, pero utiliza una resina, una ventana de temperatura y una estrategia de fin de vida diferentes. No debe sustituirse directamente en un molde de tees de PP sin una revisión completa de moldeo y de prestaciones.
Para un tee que dé prioridad a la máxima rigidez, el PP con fibra de madera P179302 ofrece un módulo de flexión de 2210 MPa y un valor de impacto con entalla de 4,5 kJ/m², pero su MFR de 7 g/10 min hace más exigente el llenado de la punta estrecha. P179506N ofrece mayor fluidez, rigidez moderada y una identidad visual derivada del café, lo que lo convierte en el punto de partida más práctico cuando la eficiencia de moldeo, el uso de material reprocesado y la narrativa en torno a la materia prima de café son requisitos centrales.
Conclusión
El proyecto del tee estándar demostró que P179506N necesita un molde más caliente, un secado deshumidificado exhaustivo y un llenado más lento y controlado que el proceso original con PP del cliente. El proyecto del tee alargado demostró que un 30% de material reprocesado de producción controlada podía reducir el costo manteniendo un flujo y una rigidez aceptables, mientras que el 50% estrechaba la ventana de proceso y provocaba doblado en la inserción.
La ruta del aditivo de degradación debe gestionarse con la misma disciplina. El contenido de café no es prueba de biodegradabilidad, el 1% de aditivo no es prueba de un resultado del 80% y un ensayo anaerobio de alto contenido de sólidos no es una simulación de todos los suelos de campos de golf. El tee comercial final, con su composición exacta de aditivo y de material reprocesado, debe ensayarse y comercializarse en función del entorno definido.
Los equipos que desarrollan tees de golf de PP con posos de café pueden compartir con wooyopet la longitud del tee, el diámetro del vástago, la geometría de la copa, la estructura del molde, el plan de material reprocesado, el mercado objetivo y el requisito de declaración ambiental para obtener muestras de material y una ruta de validación específica para la pieza.