PP con fibra vegetal frente a ABS y PE: comparación de aspecto, rendimiento y procesado, con una matriz de selección
El ABS, el PP y el PE con fibra vegetal no se solapan en capacidades: el ABS gana en superficie y dimensiones, el PP en resistencia al calor y cumplimiento, y el PE en amplitud de procesado y tenacidad a baja temperatura. La vía de procesado decide la forma del producto antes de que empiece cualquier comparación de propiedades.
Preguntas frecuentes de compradores e ingenieros
Preguntas antes de seleccionar ABS, PP o PE con fibra vegetal
¿Qué sistema de fibra vegetal funciona para una pieza hueca moldeada por soplado?
PE. El ABS con fibra vegetal no entra en el moldeo por soplado y el PP con fibra vegetal se limita a ensayos concretos, por lo que un masterbatch de PE con fibra de coco diluido en la proporción correcta es la única vía de fibra vegetal para botellas huecas, bidones, flotadores y piezas de almacenamiento de agua. Fije primero la proporción de dilución y compruebe después en el ensayo la resistencia del parison, la distribución de pared y el comportamiento en caída a baja temperatura.
¿Pueden compararse los 4,400 MPa del YS60E con grados acabados de ABS y PP?
Solo con la misma carga de fibra y el mismo método de ensayo. El YS60E es un masterbatch con un 60% de fibra, así que sus 4,400 MPa corresponden al concentrado. Solicite la hoja del compuesto ya diluido y compare rigidez, impacto y aspecto pieza a pieza: clasificar un concentrado frente a un grado acabado es el error de juicio más habitual en la selección de PE.
¿Deciden el uso con agua caliente las cifras de deflexión térmica de 85 °C del ABS y 120 °C del PP?
Sí para el contacto con agua hirviendo. El PP con paja de trigo mantiene su forma a 120 °C con 0.45 MPa y admite agua hirviendo directamente; el ABS a 85 °C con 1.82 MPa sirve para servicio de temperatura ambiente a media y descarta el contacto prolongado con agua hirviendo o vapor. Compare con la misma carga y confirme en la pieza real.
¿Hace la documentación FDA + LFGB que toda pieza de PP sea apta para contacto con alimentos?
Es la base de evidencia, no un certificado global. El PP con fibra de cereales cuenta con documentación FDA + LFGB, y el cumplimiento se confirma igualmente para la formulación real, el lote, el mercado de destino y las condiciones de contacto con alimentos previstas.
Para una decisión rápida, aporte el plano de la pieza, la familia de resina objetivo, la fuente vegetal y su fracción, la vía de conformado, el volumen anual, el mercado y los ensayos de apto/no apto: el equipo de ingeniería devuelve un grado de partida y los ensayos que hay que ejecutar.
Elegir un compuesto de fibra vegetal no es una cuestión de qué material es mejor. Es una cuestión de que los límites de capacidad de las tres matrices —ABS, PP y PE— no se solapan. Los compuestos de base ABS, de base PP y de base PE forman un claro equilibrio triangular entre aspecto, rendimiento mecánico y térmico, y vías de procesado disponibles: el ABS gana en superficie y dimensiones, el PP gana en resistencia al calor y cumplimiento, y el PE gana en amplitud de formas de procesado y tenacidad a baja temperatura. Más importante aún, la propia vía de procesado empuja a los tres hacia formas de producto distintas. El ABS se moldea principalmente por inyección, el PP puede moldearse por inyección y extruirse, y el PE también puede moldearse por soplado, lo que por sí solo decide qué productos quedan fuera del rango de candidatos.
La comparación siguiente abarca aspecto, rendimiento y procesado, y cierra con los criterios de selección extraídos de los proyectos de producción y muestreo de WOOYOPET.
1. Panorama general: comparación de capacidades de los tres sistemas de fibra vegetal
| Dimensión | ABS con fibra vegetal | PP con fibra vegetal | PE con fibra vegetal |
|---|---|---|---|
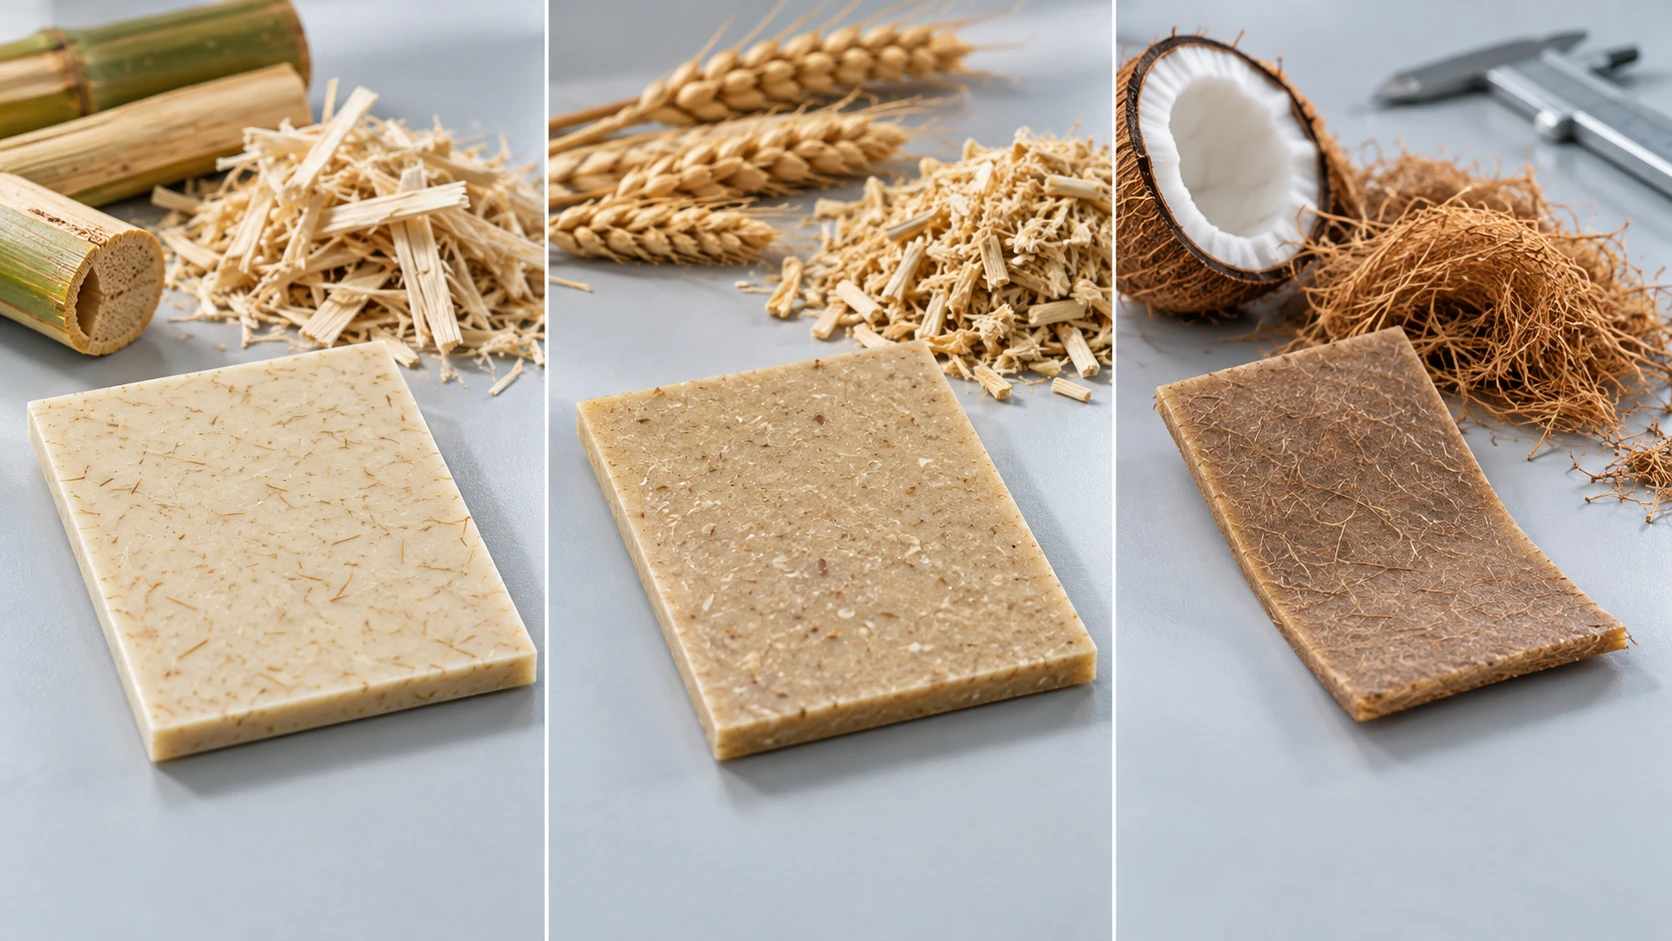
| Grados representativos | ABS con fibra de bambú PA757 234 (A7015WT234S); ABS con posos de café PA757 520 | PP con paja de trigo P179 002N; PP con fibra de té P179-402N | PE con fibra de coco YS60E (masterbatch) |
| Superficie | Brillo fino y controlable, cercano al de los plásticos de ingeniería | Uniforme pero claramente ceroso, con menos brillo que el ABS | Más blando, ceroso y con textura de fibra débil |
| Aspecto sin pintura | La fibra de bambú aporta un tono madera pálido y los posos de café un marrón profundo; ambos pueden usarse como piezas visibles | La paja de trigo aporta un tono crema con partículas visibles | Depende del masterbatch y de la proporción de dilución; rendimiento de color inferior al del ABS |
| Módulo de flexión | 2,230–2,800 MPa | 1,450–1,956 MPa | 4,400 MPa para el masterbatch; desciende claramente tras la dilución |
| Resistencia al impacto | 5–6.8 kJ/m² | 3.8 kJ/m² | 3.9 kJ/m² para el masterbatch; más flexible tras la dilución |
| Temperatura de deflexión térmica | 85 °C (1.82 MPa) | 120–122 °C (0.45 MPa) | Inferior a la del PP |
| Contracción (MD) | 0.4–0.6% | 0.9–1.2% | Superior a la del ABS |
| Tenacidad a baja temperatura | Moderada | Moderada | La mejor de las tres |
| Contacto con alimentos | El ABS con posos de café está certificado | Doble certificación FDA + LFGB | Formulado según el proyecto |
| Vías de procesado disponibles | Principalmente moldeo por inyección | Moldeo por inyección + extrusión | Moldeo por inyección + extrusión + moldeo por soplado |
| Formas de producto típicas | Piezas visibles de precisión, piezas pequeñas multicavidad, tapas de vaso, agitadores | Comederos para mascotas, vajilla, lámina, perfiles, piezas planas grandes | Botellas y bidones huecos, flotadores, accesorios de exterior, embalaje |
Lea la tabla como un equilibrio triangular y no como una clasificación. Ninguna matriz ocupa las cuatro posiciones a la vez, y la fila de procesado es la que elimina candidatos antes de que empiece cualquier comparación de propiedades.
2. Aspecto: quién puede sostener una superficie visible
Tras la modificación, la diferencia de aspecto entre los tres es mayor que en las resinas sin carga, porque el tono, el tamaño de partícula y el estado de dispersión de la fibra vegetal quedan directamente en la superficie de la pieza. El ABS es el único de los tres que sostiene de forma fiable una pieza de superficie visible. El ABS con fibra de bambú PA757 234 tiene una superficie fina y un brillo ajustable entre mate y satinado mediante la temperatura del molde; con una dispersión uniforme de la fibra, las partículas son casi invisibles y la superficie se acerca a la de una pieza visual de ABS convencional. El ABS con posos de café PA757 520 da una superficie mate de marrón profundo sin necesidad de pintura ni tinte para el reconocimiento visual, y esa es la razón directa de que se eligiera para proyectos de agitadores y tapas de vaso con una cadena de cafeterías europea: el cliente quería que pareciera posos de café, no esconderlos.
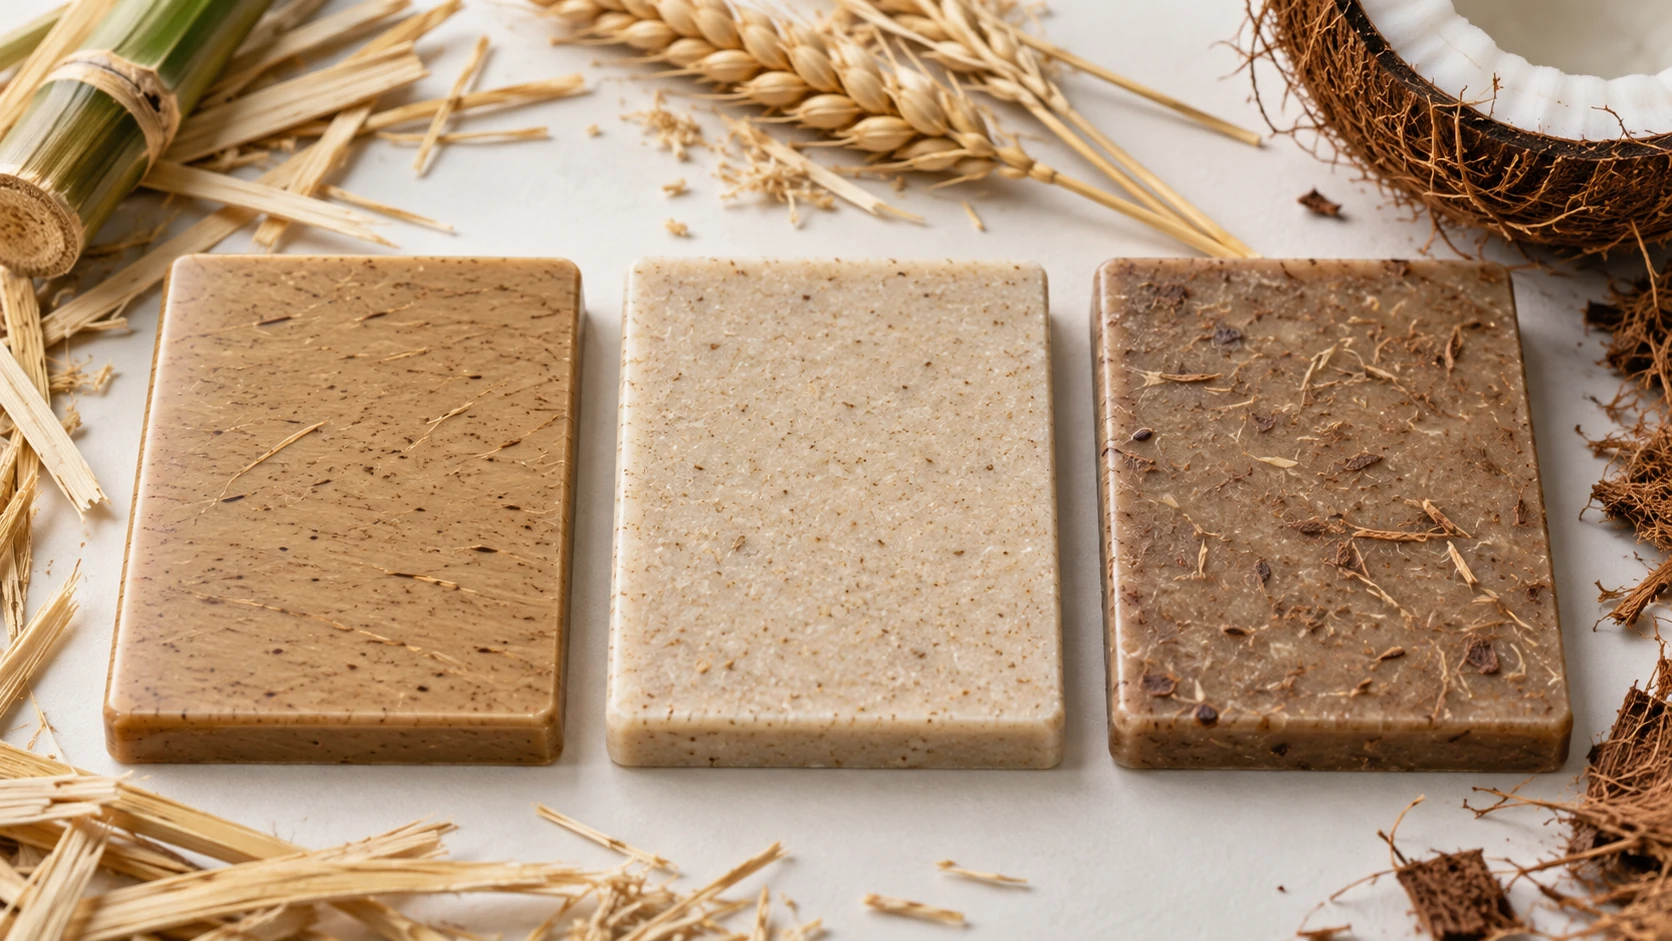
El PP es honesto sobre lo que es. El PP con paja de trigo P179 002N es de color crema, con partículas finas en la superficie, un tacto claramente ceroso y menos brillo que el ABS. En comederos para mascotas y mangos de vajilla, el ligero aroma a trigo y las partículas de fibra visibles se convierten en argumentos de venta en la página de producto; pero si el producto se posiciona como pieza visible de gama alta, la superficie del PP se vuelve el punto débil. El PP con fibra de té aporta un tono té pálido y un aspecto visual más suave, pero tampoco alcanza la capacidad de brillo del ABS.
El PE tiene el aspecto más débil y depende en gran medida de la proporción de dilución. El PE con fibra de coco YS60E se suministra como masterbatch con un 60% de fibra, por lo que la visibilidad de la fibra, la uniformidad de la superficie y la consistencia del tono en la pieza acabada dependen de la proporción de dilución y del polímero base. La superficie exterior de una pieza hueca moldeada por soplado es relativamente lisa, pero la superficie interior y la textura de fibra son menos controlables que en una pieza moldeada por inyección. El PE no encaja en productos cuyo argumento de venta sea la calidad superficial; su valor no está en el aspecto.
3. Rendimiento: el equilibrio cuádruple entre rigidez, calor, tenacidad y dimensiones
Tras la modificación, las diferencias de rendimiento entre los tres son esencialmente un equilibrio entre rigidez, resistencia al calor, tenacidad y estabilidad dimensional. Ninguna matriz reúne las cuatro. El ABS lidera en rigidez, el PP se sitúa en el medio y el PE cae al último puesto tras la dilución. El ABS con fibra de bambú alcanza un módulo de flexión de 2,800 MPa y el ABS con posos de café 2,230 MPa; el PP con paja de trigo llega a 1,956 MPa y el PP con fibra de té baja a 1,450 MPa; el PE con fibra de coco muestra 4,400 MPa en el masterbatch, aparentemente la cifra más alta, pero se trata de un concentrado con un 60% de fibra: diluido a una proporción normal de moldeo por inyección o por soplado, su módulo de flexión cae claramente por debajo del de los compuestos de PP. Comparar la ficha técnica de un masterbatch con las propiedades acabadas del PP y el ABS es el error de juicio más habitual en la selección de PE.
En resistencia al calor, el PP es el único de los tres que admite agua hirviendo de forma fiable. El PP con paja de trigo alcanza una temperatura de deflexión térmica de 120 °C con 0.45 MPa y no se deforma al verter agua hirviendo; el ABS llega a 85 °C con 1.82 MPa, lo que sirve para uso de temperatura ambiente a media y descarta el contacto prolongado con agua hirviendo o vapor; el PE queda por debajo del PP. Para comederos para mascotas, vajilla y artículos cotidianos que se lavan con agua caliente, la ventaja térmica del PP es decisiva.
En tenacidad, el PE ofrece el mejor comportamiento a baja temperatura y el ABS con posos de café el mejor impacto a temperatura ambiente. El ABS con posos de café alcanza 6.8 kJ/m², un grado relativamente tenaz dentro de la familia ABS; el ABS con fibra de bambú se sitúa en 5 kJ/m² y el PP con paja de trigo en 3.8 kJ/m². El valor del PE no está en su cifra de impacto a temperatura ambiente, sino en mantener la tenacidad a baja temperatura: en uso refrigerado, uso exterior en invierno y piezas resistentes a la caída, el PE es el único de los tres que no se vuelve claramente frágil con el frío.
En estabilidad dimensional, la contracción del 0.4–0.6% del ABS es la palanca más sólida de la matriz. La contracción del 0.9–1.2% del PP se traduce directamente en riesgo de alabeo y en presión sobre el rendimiento de producción en moldes de precisión multicavidad y en piezas planas grandes de pared delgada. La contracción del PE suele ser superior a la del ABS, y la lógica de control del espesor de pared en moldeo por soplado difiere de la del moldeo por inyección, así que la precisión dimensional no es su punto fuerte.
4. Procesado: la vía define la forma del producto
Esta es la diferencia más infravalorada entre los tres materiales. La vía de procesado no es solo «cómo se conforma la pieza», sino «qué productos se pueden fabricar».
| Vía | ABS con fibra vegetal | PP con fibra vegetal | PE con fibra vegetal |
|---|---|---|---|
| Moldeo por inyección | ✔ Vía principal | ✔ | ✔ |
| Extrusión | Poco habitual | ✔ Lámina, perfiles, tubo | ✔ Lámina, perfiles |
| Moldeo por soplado | ✘ | Limitado | ✔ Botellas huecas, bidones, flotadores |
| Formas típicas | Piezas pequeñas de precisión, piezas multicavidad | Artículos cotidianos moldeados por inyección + piezas planas grandes extruidas | Piezas huecas + piezas extruidas + piezas moldeadas por inyección |
El ABS se moldea principalmente por inyección. Con un MFR de 7.5–8.5 g/10 min, su fluidez encaja con moldes de precisión multicavidad, y el proyecto de agitadores de ABS con posos de café mantuvo el ciclo por debajo de 25 segundos en un molde multicavidad. La fortaleza del ABS es la alta precisión y la alta calidad superficial de las piezas moldeadas por inyección, pero sus formas de producto están esencialmente ligadas al moldeo por inyección; la extrusión y el moldeo por soplado no son su terreno.
El PP puede moldearse por inyección y extruirse. En inyección cubre artículos cotidianos como comederos para mascotas y mangos de vajilla; en extrusión produce lámina, perfiles y tubo, lo que encaja con productos planos grandes y de longitud continua. La ventana de inyección del PP con paja de trigo está madura: una temperatura del molde de 65 °C, una velocidad de inyección alrededor de un 15% inferior a la del PP convencional y 2 segundos más de presión de sostenimiento bastan para producir de forma estable, y en extrusión se beneficia de la resistencia del fundido y de la dispersión de fibra de la matriz de PP. Si el producto es lámina, perfil o una forma extruida de longitud continua, el PP es el mejor de los tres para cubrir a la vez moldeo por inyección y extrusión.
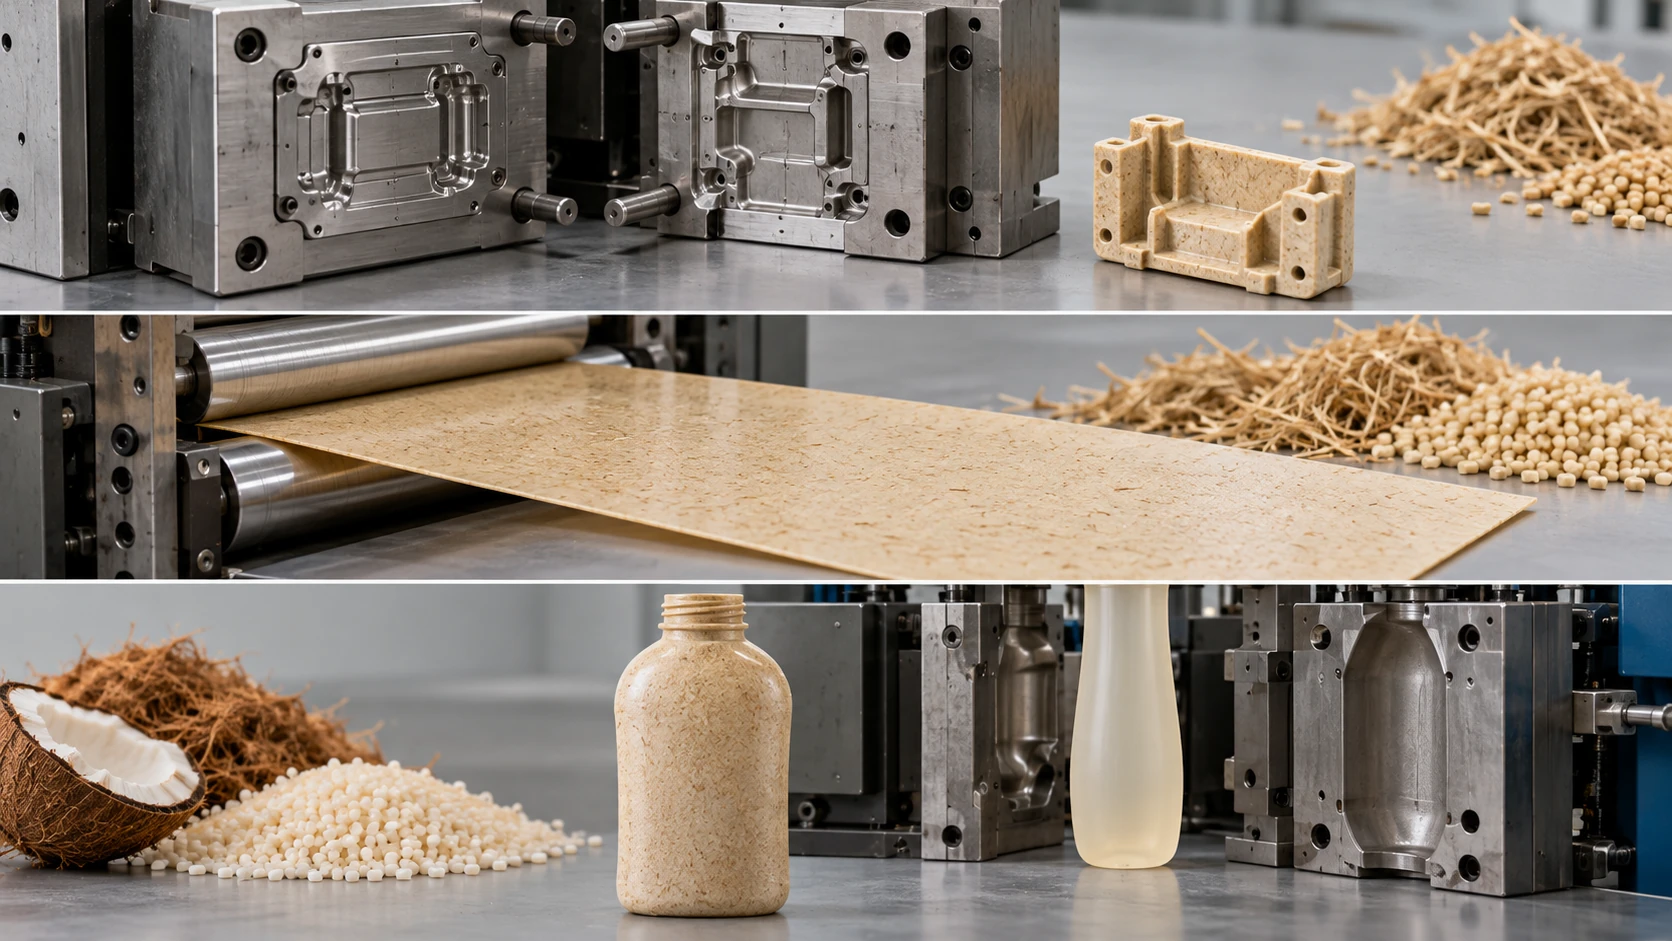
El valor singular del PE es el moldeo por soplado. Moldeo por inyección, extrusión y moldeo por soplado están disponibles, y las piezas huecas moldeadas por soplado son el terreno al que el ABS y el PP con fibra vegetal prácticamente no entran. El masterbatch de PE con fibra de coco tiene un MFR de 3.18 y, tras la dilución, sirve para moldeo por soplado de botellas huecas, bidones, flotadores y piezas de almacenamiento de agua. Esto significa que, si la forma del producto es un artículo hueco, el ABS y el PP con fibra vegetal no están en la lista de candidatos desde el principio: el PE no es la alternativa de reserva, es la única vía viable con fibra vegetal.
Las restricciones comunes a los tres también forman parte de la selección: los compuestos de fibra vegetal fluyen peor que la resina sin carga, así que en moldes pequeños hay que vigilar la obstrucción de las compuertas, y la fibra vegetal puede descomponerse durante el procesado del fundido y liberar especies ácidas, por lo que se recomiendan moldes de acero inoxidable: los moldes convencionales se corroen y se rayan con el uso prolongado. Estas restricciones existen en las tres matrices, pero los sistemas de alta fibra como el masterbatch de PE sin diluir soportan una carga de corrosión mayor, y el coste de mejora del molde debe presupuestarse al inicio del proyecto.
5. Casos de clientes: cómo rindieron los tres materiales en proyectos reales
Caso 1: comedero para mascotas de PP con paja de trigo (moldeo por inyección, en producción desde 2025)
El material tiene un módulo de flexión de 1,956 MPa y una temperatura de deflexión térmica de 120 °C con 0.45 MPa; el rendimiento de producción se mantuvo por encima del 96% y ninguna reclamación por alabeo o deformación llegó al cliente. Los parámetros de inyección se fijaron en una temperatura del molde de 65 °C, una velocidad de inyección un 15% inferior a la del PP convencional y 2 segundos más de tiempo de presión de sostenimiento. La marca convirtió «material vegetal de paja de trigo» en el argumento de venta central de su página de producto, y los consumidores respondieron bien al ligero aroma a trigo. Lección de selección: el PP tiene una ventana de proceso madura para artículos cotidianos moldeados por inyección, y la resistencia al calor junto con el cumplimiento alimentario forman una doble barrera: la producción arranca sin equipos nuevos ni cambios de molde.
Caso 2: agitadores de ABS con posos de café (moldeo por inyección, exportados a una cadena de cafeterías europea)
Un MFR de 7.5 g/10 min, un módulo de flexión de 2,230 MPa y una resistencia al impacto de 6.8 kJ/m², con el ciclo en un molde multicavidad por debajo de 25 segundos. El reto central en producción fue la consistencia entre lotes: WOOYOPET mantuvo el MFR de cada lote dentro de 7.2–7.8 g/10 min y acotó la variación de contracción para cumplir el requisito de llenado uniforme del molde multicavidad. Lección de selección: en el trabajo con moldes de precisión multicavidad, la contracción del 0.4–0.6% del ABS se convierte directamente en una ventaja de rendimiento, mientras que la contracción del 0.9–1.2% del PP exige un control más estricto del material entrante para compensarla.
Caso 3: depósito de agua para mascotas de PE con fibra de coco para exterior (moldeo por soplado / muestreo por inyección)
El producto del cliente es un depósito de agua hueco que debe ser flexible, tolerar bajas temperaturas y poder moldearse por soplado. El ABS y el PP con fibra vegetal no son moldeables por soplado en esa forma de producto, así que el PE fue la única vía de fibra vegetal que entró en muestreo. La fase de muestreo se centró en las propiedades acabadas tras la dilución, en la uniformidad del espesor de pared en moldeo por soplado y en el comportamiento en caída a baja temperatura. Lección de selección: una vez fijada la forma de producto como pieza hueca moldeada por soplado, la lógica de selección no es «comparar los tres materiales»: la vía de procesado reduce primero el campo al PE, y la proporción de dilución y la formulación de la matriz se evalúan después dentro de la vía del PE.
6. Ruta de selección por forma de producto y límite de fallo
Paso 1 — reduzca el campo con la vía de procesado. Piezas pequeñas de precisión moldeadas por inyección y piezas visibles multicavidad → ABS primero; artículos cotidianos moldeados por inyección, lámina, perfiles y piezas planas grandes → PP primero; piezas huecas moldeadas por soplado, botellas, bidones, flotadores y piezas de almacenamiento de agua → el PE es la única vía viable. Si la vía no encaja, comparar propiedades no tiene sentido.
Paso 2 — fije el límite de rendimiento no negociable dentro del campo restante. Piezas visibles, piezas de montaje y piezas de precisión multicavidad → la contracción y la calidad superficial del ABS son una ventaja firme; contacto con agua hirviendo, contacto con alimentos y una cadena de evidencia FDA + LFGB → la resistencia al calor y la madurez en cumplimiento convierten al PP en la vía más corta; tenacidad a baja temperatura, resistencia a la caída e intemperie en exterior → la flexibilidad de matriz y el comportamiento a baja temperatura del PE no se pueden sustituir.
Paso 3 — incluya en la comparación el coste de adaptación de molde y proceso. Los productos de descomposición ácidos de la fibra vegetal exigen protección anticorrosiva en el acero del molde, y conservar la longitud de fibra requiere una configuración de husillo que no someta la fibra a un cizallamiento excesivo. Si el molde existente es de acero convencional y no se va a sustituir, los grados de baja fibra o con tratamiento superficial presentan una carga de corrosión más controlable; los sistemas de alta fibra exigen contabilizar la mejora del molde en el coste total.
Paso 4 — separe el «coste por kilogramo» del «coste por pieza conforme». Una matriz de PP más barata no da un compuesto más barato: con un 30% de carga de fibra, el coste unitario puede subir en lugar de bajar. La matriz de ABS es más cara, pero la dirección de reducción de coste del relleno de fibra y la prima de rigidez pueden realizarse en la misma pieza. En trabajos de contacto con alimentos, la cadena de evidencia FDA + LFGB madura del PP ahorra tiempo y coste de ensayos, y eso forma parte de la economía de la selección.
Resumen de selección: el ABS con fibra vegetal compra calidad superficial y una base de contracción; el PP con fibra vegetal compra resistencia al calor, cumplimiento alimentario y la amplitud de proceso del moldeo por inyección más extrusión; el PE con fibra vegetal compra la forma hueca moldeada por soplado y la tenacidad a baja temperatura. La comparación no es una clasificación de propiedades sobre un producto: la vía de procesado traza primero el límite de la forma del producto y el límite de fallo decide después la matriz. Para fichas de propiedades, datos de piezas acabadas ya diluidas o apoyo a la selección en producción, contacte con el equipo de WOOYOPET.
Notas sobre los datos
Las cifras de propiedades anteriores proceden de las páginas públicas de grados de WOOYOPET para A7015WT234S, PA757520, P179002N, P179-402N y el masterbatch YS60E. Los métodos de ensayo, el tratamiento de fibra y la resina base difieren entre esos grados, por lo que los valores describen cada grado y no son un experimento controlado sobre la resina base por sí sola. Las cifras del YS60E corresponden al masterbatch con un 60% de fibra; las propiedades de la pieza acabada tras la dilución deben medirse de nuevo. Las cifras de producción de los tres casos proceden de los proyectos de producción y muestreo de WOOYOPET de 2025 y describen esos proyectos.