Materiales compuestos de fibra de madera desarrollados para productos para mascotas: aptos para juguetes y palos de masticación
Cómo la fibra de madera de pino, el diseño de la interfaz, la geometría de la pieza y una ventana de moldeo controlada dieron forma a dos proyectos de producción de juguetes para mascotas.
Preguntas frecuentes de compradores e ingenieros
Preguntas que formulan los ingenieros antes de moldear productos para mascotas P179302
¿Puede P179302 usar los mismos ajustes de 200–210 °C que un PP de inyección ordinario?
No. Comience dentro de la ventana del grado: 165–175°C en las zonas trasera y media, 175–185°C en la zona frontal y la boquilla, y un molde a 70–80°C. Un calor excesivo o un tiempo de residencia prolongado pueden quemar la fibra de madera.
¿Basta una dureza de 73 HD para aprobar un juguete masticable terminado?
Ningún valor individual del material aprueba el producto. Valide el tamaño, la sección de pared, los radios, el rango de fuerza de mordida, la flexión, la retención de fragmentos y el uso supervisado con la geometría moldeada final.
¿Por qué se agrieta un orificio para cuerda aunque los datos del material sean sólidos?
Los orificios para la cuerda concentran tensiones y a menudo contienen una línea de unión. Revise el espesor de pared local, el radio, la posición de la entrada, el venteo y el mantenimiento antes de cambiar el material.
¿Qué causa las motas negras, el oscurecimiento y el olor a pino quemado?
Las causas habituales son una temperatura de masa fundida excesiva, un tiempo de residencia prolongado, una purga incompleta y un historial térmico elevado del material remolido. Vuelva a la ventana específica del grado y estabilice el secado antes de cambiar varias variables a la vez.
Para recibir una recomendación específica para su pieza, comparta con wooyopet el plano, el espesor de pared, la posición de la entrada, el tamaño objetivo del juguete para perros, el entorno de uso y el proceso actual.
1. Antecedentes del material P179302
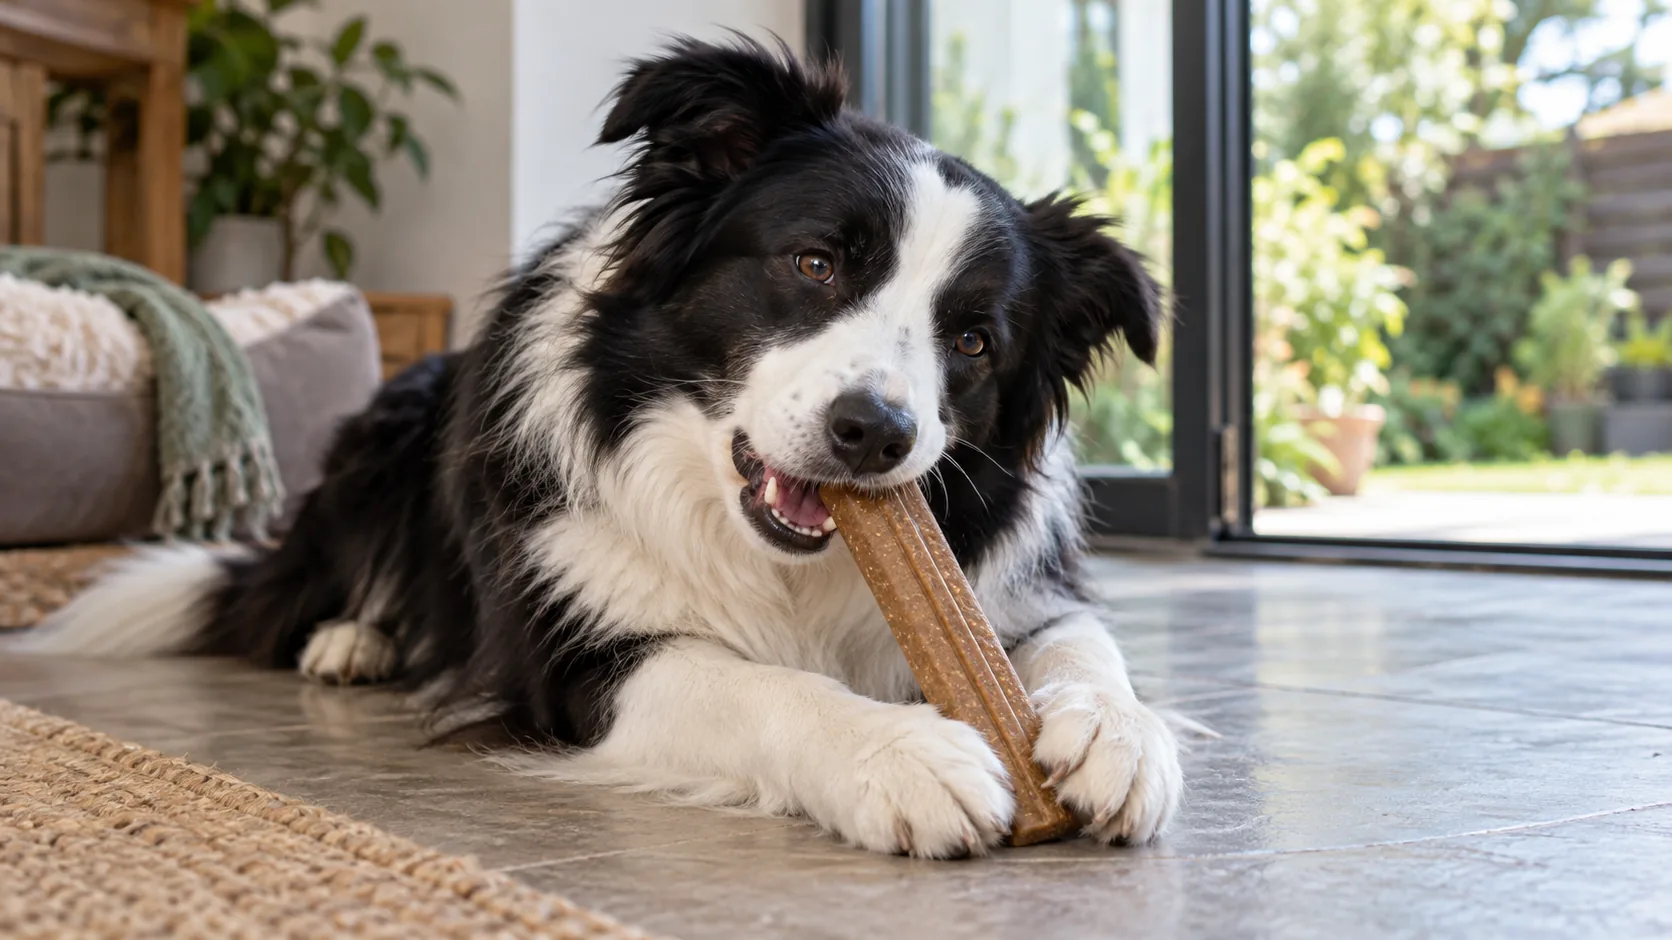
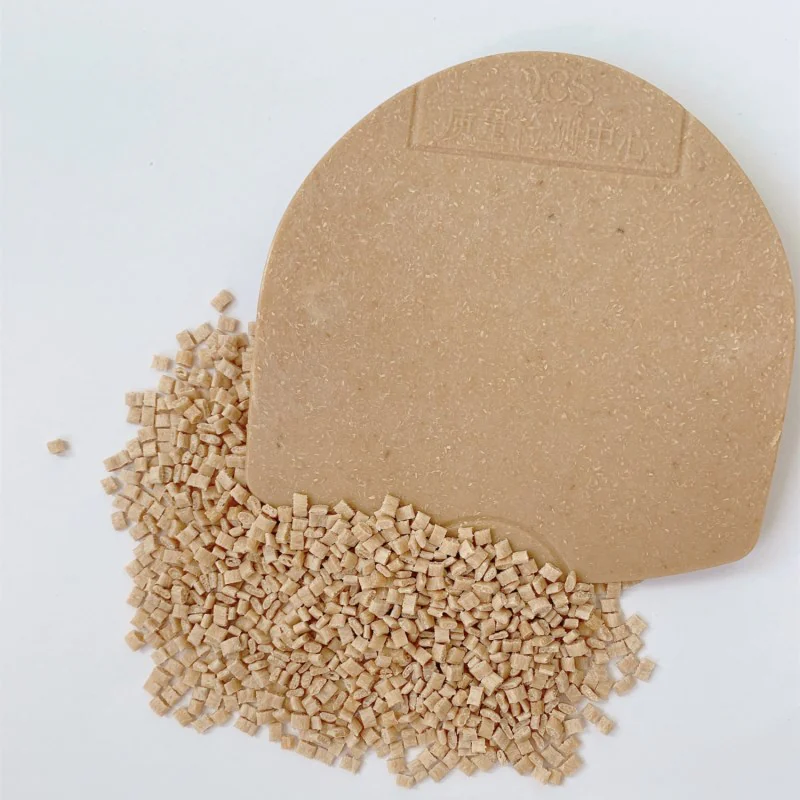
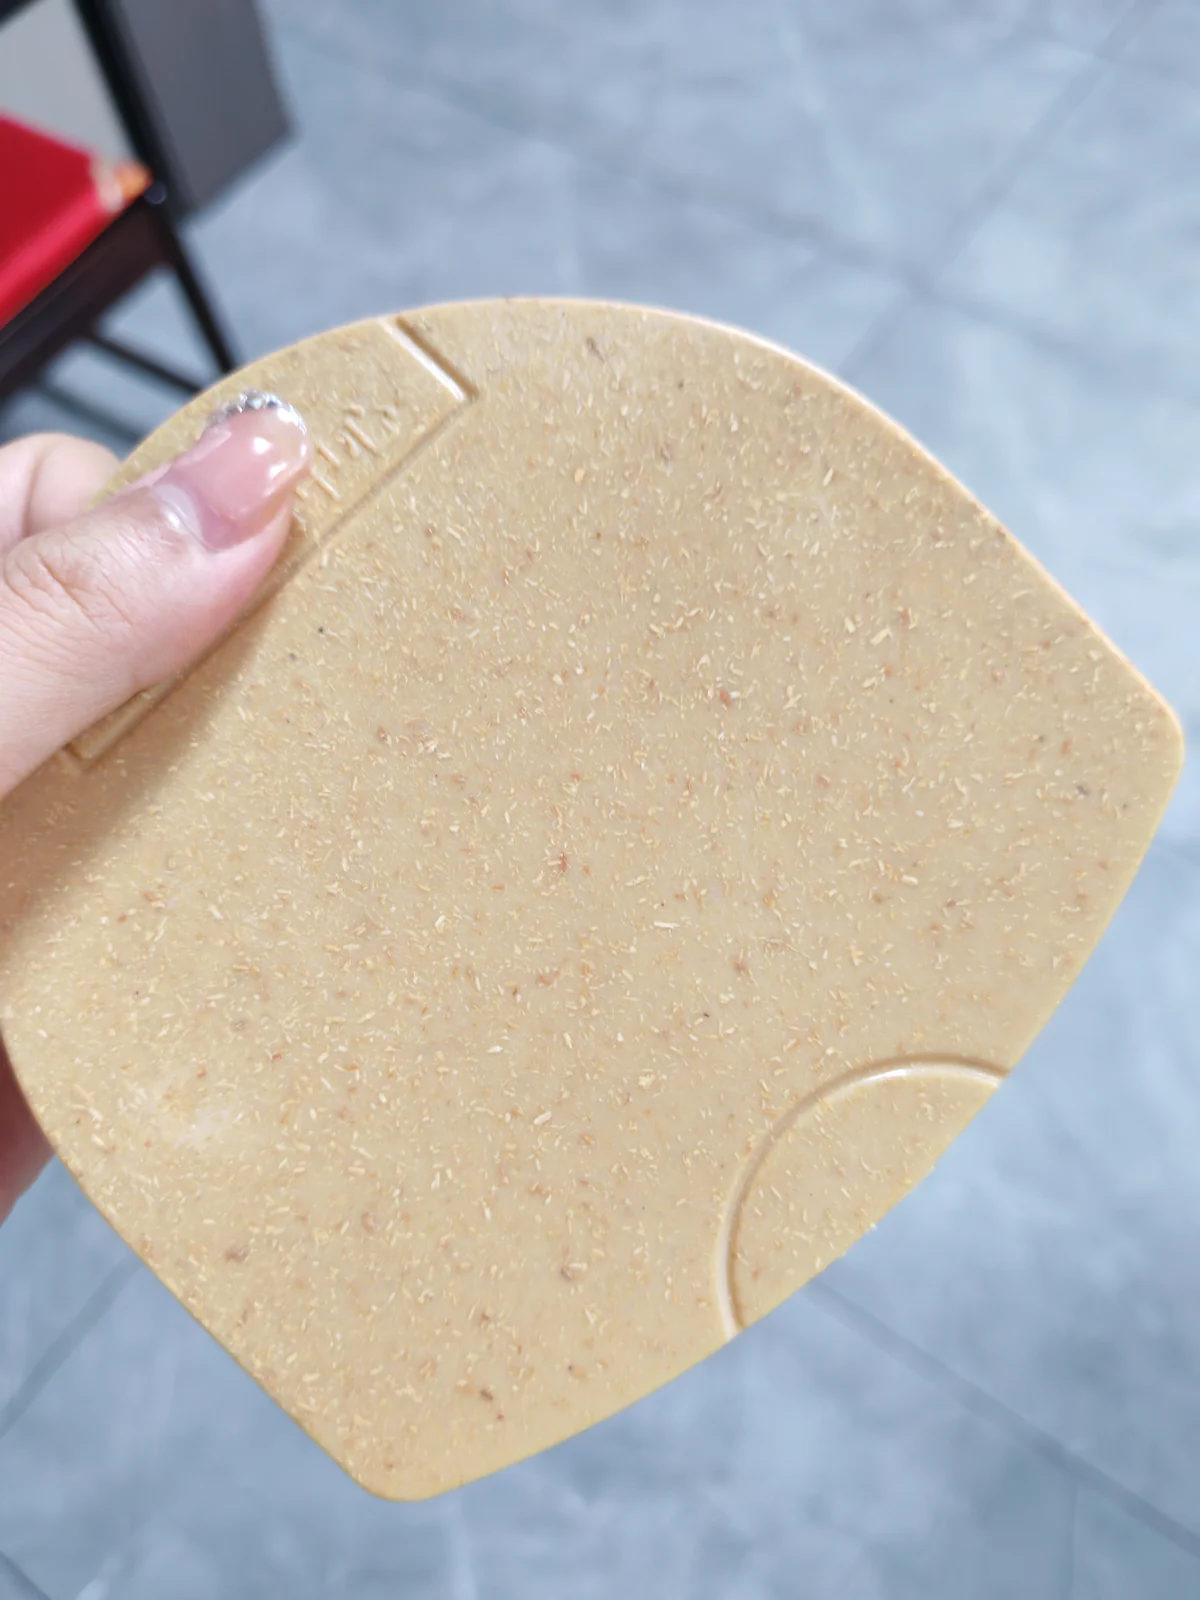
wooyopet WYC-PP P179302 es un compuesto de polipropileno de color natural fabricado con fibra de madera derivada del pino. Las piezas moldeadas conservan partículas de madera visibles y un leve aroma a pino, mientras que la matriz de PP aporta la procesabilidad y la resistencia a la humedad necesarias para productos prácticos para mascotas. El grado se desarrolló para componentes moldeados que necesitan una respuesta de mordida más firme, un carácter superficial natural y una mejor estabilidad dimensional que un compuesto de PP convencional destinado solo al aspecto.
Por qué se utiliza fibra de madera de pino en productos para mascotas
El pino es una madera blanda formada en gran medida por células de traqueidas largas y delgadas. Una vez que la fibra se ha secado, refinado y dispersado en el PP, su geometría ayuda a crear una red de refuerzo dentro de la pieza moldeada. Esa red eleva la rigidez, dota a la superficie de una fina textura natural y cambia la forma en que la pieza se siente y suena durante el contacto.
El objetivo no es imitar una rama en bruto. Un juguete masticable para mascotas fabricado con P179302 es un compuesto moldeado con geometría controlada, bordes redondeados y una matriz polimérica continua. La fibra de madera visible confiere al producto un aspecto más cálido y menos parecido al plástico convencional, mientras que la nota natural de pino puede mejorar la identidad del producto sin depender de una fragancia añadida intensa.
Sin embargo, en el caso de los productos para morder, la elección de la fibra es solo una parte del diseño. El tamaño del producto, el espesor de pared, el radio, el rango de fuerza de mordida, la retención de los fragmentos mordidos y la cantidad de flexión bajo compresión deben validarse en el juguete terminado. Un valor de dureza Shore resulta útil para comparar materiales moldeados, pero no constituye por sí mismo una certificación de seguridad dental. El producto terminado debe ajustarse al tamaño y al comportamiento de masticación del perro y utilizarse bajo supervisión.
La fibra de madera y el PP necesitan una interfaz diseñada
La fibra de madera es hidrófila y polar; el polipropileno es hidrófobo y apolar. Mezclar directamente fibra de madera sin tratar en PP produce una adhesión interfacial débil, una dispersión inconsistente y una transferencia de tensiones deficiente. La analogía visual es la de arena suspendida en adhesivo: las partículas pueden estar presentes, pero no refuerzan la matriz de forma eficiente.
P179302 utiliza una estrategia de compatibilización basada en polipropileno injertado con anhídrido maleico. Los grupos funcionales polares interactúan con las superficies de madera ricas en hidroxilos, mientras que los segmentos de polipropileno siguen siendo compatibles con la matriz de PP. Este puente mejora la humectación de la fibra, la dispersión y la transferencia interfacial de tensiones, lo que sustenta propiedades de tracción y flexión superiores a las de una mezcla de polvo de madera sin tratar. Una fase de endurecimiento compatible equilibra la rigidez añadida, de modo que la pieza terminada puede absorber el impacto en lugar de comportarse como un moldeo frágil con carga mineral.
Este diseño de la interfaz es decisivo durante la masticación y el impacto. Cuando el perro comprime el juguete, la carga debe pasar de la matriz de PP a la red de fibras sin abrir huecos débiles alrededor de las fibras. Durante una caída o un tirón, la matriz también debe conservar suficiente tenacidad para evitar que una entalla local se convierta en una grieta rápida.
Datos típicos de la calidad P179302
| Propiedad | Valor típico | Método de ensayo / Dirección |
|---|---|---|
| Material | PP + fibra de madera de pino | Compuesto listo para usar en color natural |
| Densidad | 1.11 g/cm³ | ASTM D792 |
| Índice de fluidez | 7 g/10 min | Valor típico del grado |
| Resistencia a la tracción | 32 MPa | ASTM D638, 50 mm/min |
| Alargamiento a la rotura | 5.0% | ASTM D638, 50 mm/min |
| Resistencia a la flexión | 47 MPa | ASTM D790, 10 mm/min |
| Módulo de flexión | 2210 MPa | ASTM D790, 10 mm/min |
| Resistencia al impacto Izod con entalla, 23 °C | 4,5 kJ/m² | ASTM D256 |
| Dureza Shore | 73 HD | ASTM D2240 |
| Contracción de moldeo | MD 0.8%–1.1% | Dirección de la máquina |
| Punto de fusión | 160°C | Valor típico del grado |
El módulo de flexión de 2.210 MPa confiere a P179302 una respuesta estructural firme, mientras que la resistencia a la tracción de 32 MPa y la resistencia al impacto con entalla de 4,5 kJ/m² ofrecen un perfil más equilibrado que el de un compuesto de aspecto muy rígido pero frágil. El alargamiento del 5% demuestra que el material no es similar al caucho; la geometría y el diseño local de las paredes siguen siendo esenciales para controlar la deformación.
Con 1,11 g/cm³, el material es más denso que el PP convencional sin carga. Esa masa adicional puede dar a un palo de morder una sensación en la mano más sustancial, pero también afecta el peso de inyección y los cálculos de costo unitario. El rango de contracción MD de 0,8%–1,1% resulta útil para orificios de cuerda, elementos de bloqueo y componentes apareados en los que la deriva dimensional afecta directamente el ensamblaje.
Qué se equilibró para las piezas duraderas a la masticación
La durabilidad frente a la mordida no se logra maximizando únicamente la dureza. Si una pieza moldeada es extremadamente dura y casi no cede, la energía de la mordida se transfiere directamente al diente y a las concentraciones locales de tensiones de la pieza. Si es demasiado blanda, un perro mordedor agresivo puede atravesarla rápidamente o arrancar trozos grandes. P179302 busca una respuesta firme pero no vítrea: dureza 73 HD para resistir la mordida, un rendimiento al impacto con entalla de 4,5 kJ/m² para resistir el agrietamiento y suficiente deformación controlada para evitar la sensación de una pieza similar a la cerámica.
La textura superficial es el segundo equilibrio. El PP ordinario de alto brillo puede resultar resbaladizo entre los dientes. P179302 forma una textura fina e irregular de fibra de madera que mejora el agarre y ofrece al perro una retroalimentación táctil mayor. La textura debe permanecer fina e integrada en la matriz; las fibras expuestas, la rebaba afilada o los fragmentos sueltos son inaceptables y deben controlarse mediante el utillaje, el proceso y el acabado.
El aroma es el tercer equilibrio. La nota natural de pino es intencionadamente suave. Una temperatura de fusión elevada o un tiempo de residencia excesivo convierten esa nota en un olor a quemado e indican daño térmico en la fibra. Por lo tanto, el olor se convierte en una señal útil de control del proceso además de una característica del producto.
2. Proyecto uno: conversión de un palo de masticar de PP duro a P179302
El primer cliente fabricaba palos de morder rígidos con un PP convencional de alta dureza. La dureza moldeada parecía aceptable, pero las pruebas de uso revelaron tres problemas. La superficie brillante daba al perro poco agarre, el olor a plástico convencional reducía el interés inicial y la pieza se rompía ocasionalmente por la mitad tras ser lanzada o caer sobre un suelo duro.
La primera prueba utilizó demasiado calor
El proceso original con PP utilizaba un secado a 80 °C durante dos horas, zonas de cilindro de 200 °C a 210 °C, una boquilla a 210 °C, temperatura de molde de 50 °C y alta velocidad de inyección. Aplicar esa ventana directamente a P179302 produjo una superficie oscura, motas negras aisladas y un olor a quemado. La inspección posterior a la prueba también encontró residuo carbonizado en la parte delantera del cilindro.
La causa fue el desajuste del procesado. El portador de PP puede tolerar los ajustes originales, pero la fibra de pino no puede permanecer a esa temperatura durante el mismo tiempo de residencia. El equipo reajustó el proceso en torno a la ventana de P179302: secado deshumidificado a 105 °C durante 4,5 horas, zona trasera a 170 °C, zona media a 172 °C, zona delantera a 180 °C, boquilla a 180 °C y molde a 78 °C. La velocidad del husillo se redujo a aproximadamente el 75% del ajuste original con PP, la inyección comenzó a velocidad media, la contrapresión se mantuvo moderada y la presión de mantenimiento se aumentó con cautela.
| Control | Proceso original con PP duro | Dirección de la prueba con P179302 |
|---|---|---|
| Secado | 80 °C / 2 h | 105 °C / 4,5 h, deshumidificado |
| Zona trasera | 200°C | 170°C |
| Zona media | 205°C | 172°C |
| Zona delantera | 210°C | 180°C |
| Boquilla | 210°C | 180°C |
| Molde | 50°C | 78 °C, después 80 °C |
| Velocidad del husillo | Ajuste estándar para PP | Aproximadamente 75 %, luego se redujo ligeramente |
| Inyección | Alta velocidad | Punto de partida a velocidad media |
| Mantenimiento | Ajuste estándar para PP | Presión y tiempo aumentados para controlar el rechupado |
Tras el reajuste de temperaturas, las motas negras desaparecieron, se eliminó el olor a quemado y regresó la suave nota de pino. Quedaron dos problemas: marcas de hundimiento poco profundas en los extremos del palo de morder y una variación localizada del tono en la sección central.
Dos rondas de ajuste del rechupado y de la distribución de la fibra
Las marcas de hundimiento se localizaron cerca de los extremos lejanos del recorrido de flujo. La compactación terminaba demasiado pronto porque el molde relativamente frío congelaba la piel exterior, lo que limitaba la compensación de la contracción volumétrica. Elevar el molde de 78 °C a 80 °C, aumentar la presión de mantenimiento un 10% y prolongar el tiempo de mantenimiento dos segundos eliminó el hundimiento visible sin añadir temperatura de fusión innecesaria.
La variación de tono procedía de una distribución inconsistente de la fibra. Con un índice de fluidez de 7 g/10 min, P179302 no se comporta como un PP de inyección de alto flujo. Aumentar la velocidad del husillo para forzar el rendimiento incrementaría la cizalladura y el daño a las fibras. En su lugar, el equipo redujo la velocidad del husillo otro 5% y ajustó la contrapresión en pequeños pasos hasta que la masa fundida se volvió más uniforme. Las placas y los palos de morder finales mostraron un color natural uniforme al observarlos a contraluz.
Observación de la masticación y ensayos de caída
Se moldearon tres lotes de validación. En observaciones supervisadas con clientes y perros de varios tamaños, la textura fina de fibra de madera proporcionó más agarre que la versión de PP brillante. La suave nota de pino no generó el mismo rechazo inicial que se observaba con el olor a plástico original, y el periodo de masticación activa registrado fue aproximadamente tres veces más largo que con el diseño anterior del cliente.
Para la evaluación de impactos, se dejaron caer libremente palos terminados desde 1,5 metros sobre baldosa. La versión original de PP se fracturó en tres o cuatro piezas de cada diez probadas. En dos lotes de P179302 que sumaron 50 piezas, no se produjo ninguna fractura completa con el mismo procedimiento del proyecto.
El rendimiento de producción aumentó de aproximadamente el 83% al 96%. El cliente adoptó P179302 para dos familias de palos y huesos de morder rígidos, y mantuvo el TPE para juguetes interactivos blandos. Así se separó la línea de productos según la respuesta a la mordida, en lugar de intentar forzar un solo material en todas las condiciones de uso.
3. Proyecto dos: juguetes para mascotas de exterior con orificios para cuerda
El segundo cliente fabricaba pelotas sonoras para exterior, discos voladores y juguetes con cuerda con PP ordinario y masterbatch de color. El diseño original presentaba tres problemas recurrentes: blanqueamiento visible y deriva de color tras el uso en exteriores, un chirrido plástico agudo de alta frecuencia durante la mordida y grietas que comenzaban en el borde del orificio de la cuerda al tirar.
Reajuste de la ventana de temperatura y humedad
El proceso anterior utilizaba secado a 70 °C durante dos horas, un ajuste de fusión de 200 °C y un molde a 45 °C. P179302 requería una ventana sustancialmente distinta. El equipo utilizó un secador deshumidificador a 105 °C durante cinco horas y después fijó la zona trasera a 168 °C, la zona media a 172 °C, la zona delantera a 180 °C, la boquilla a 178 °C y el molde a 75 °C. La velocidad del husillo se redujo a aproximadamente el 75% del ajuste anterior con PP y la inyección comenzó a velocidad media.
La primera prueba corregida produjo la superficie natural prevista de fibra de madera sin la sensación de plástico brillante. Se eliminaron las estrías plateadas y las burbujas relacionadas con la humedad. Aún persistían una marca de flujo y una trayectoria de fractura alrededor del orificio de la cuerda, lo que demostraba que la siguiente limitación era el diseño de la pieza y del molde, y no la resistencia del material en bloque.
El orificio para la cuerda requería un cambio de geometría y de entrada
Un orificio para cuerda es un fuerte concentrador de tensiones. La pared local original era de solo 1,8 mm y la entrada estaba situada lejos del orificio. Dos frentes de flujo se encontraban alrededor de la abertura tras perder temperatura y presión, creando una línea de soldadura exactamente donde la carga de tirón era mayor.
La pared alrededor del orificio se aumentó de 1,8 mm a 2,2 mm y se dio a la transición un radio más suave. La entrada se desplazó hacia la región del orificio de la cuerda, de modo que la dirección principal del flujo atravesara la zona crítica con una convergencia menor de flujos opuestos. Se elevó la presión de mantenimiento y se estabilizó la temperatura del molde a 75 °C.
Tras estos cambios, la marca de flujo visible desapareció y el resultado de tirón del proyecto aumentó de aproximadamente 120 N a 210 N. La mejora provino del sistema completo —la rigidez del material, la sección local, el control de la línea de soldadura y la compactación—, y no de una única propiedad destacada de la tabla de datos.
Aspecto en exterior y sonido al morder
Para el procedimiento de exposición en exteriores de 30 días definido por el cliente, la pieza de P179302 en color natural aprobada mantuvo una diferencia de color de ΔE ≤ 2,0. El rendimiento en exteriores debe validarse igualmente según la geografía prevista, la dosis de UV, la temperatura, la humedad y la vida útil; el resultado útil aquí es que el paquete final de material y color cumplió el límite de aceptación de este proyecto.
El sonido de la mordida también cambió. Las superficies de PP lisas y rígidas pueden generar un chirrido agudo cuando dos zonas se frotan o se flexionan entre sí. La superficie con carga de fibra y el mayor amortiguamiento de la pieza de P179302 produjeron un sonido más grave y apagado en esta geometría. En observaciones supervisadas, los perros que habían reaccionado al chirrido original de alta frecuencia siguieron interactuando con las piezas revisadas.
El rendimiento de producción subió de aproximadamente el 85% al 95%. El cliente extendió el material a tres familias de exterior: pelotas sonoras, discos voladores y juguetes con nudo de cuerda. Cada geometría conservó sus propios límites de validación, porque una sección exitosa de disco volador no aprueba automáticamente un componente grueso de morder ni un diseño con orificio para cuerda.
4. Ventana de proceso práctica y resolución de problemas
Los dos proyectos dieron lugar a una estrategia de proceso coherente para P179302. Estos valores son referencias de partida para el moldeo de prueba; la ventana final debe reflejar el tamaño de inyección, el tiempo de residencia, el canal, la entrada, el espesor de pared, el venteo y la pieza real.
| Etapa | Rango de inicio recomendado | Punto clave en producción |
|---|---|---|
| Secado | 100–110 °C / 4–5 h | Utilice equipo deshumidificador sellado y evite la reabsorción de humedad |
| Cilindro trasero | 165–175°C | Mantenga conservador el calor en la zona de alimentación |
| Cilindro central | 165–175°C | Genere una masa fundida uniforme sin cizalladura excesiva |
| Barril frontal | 175–185°C | Aumente solo lo que exija el llenado |
| Boquilla | 175–185°C | Evite el goteo y una larga permanencia en caliente |
| Molde | 70–80°C | Estabilice la superficie, las líneas de soldadura y la compactación |
| Velocidad del husillo | Media-baja | Limite el daño a la fibra y el calor no controlado |
| Contrapresión | Moderada | Equilibre la dispersión frente a la cizalladura |
| Velocidad de inyección | Punto de partida medio | Ajuste según la entrada, la longitud de flujo y las líneas de soldadura |
| Mantenimiento | Específico de la pieza | Ajuste la presión y el tiempo frente al rechupado y las dimensiones |
La temperatura es el primer límite infranqueable
No copie un proceso convencional de PP a 200–210 °C en P179302. Una temperatura de fusión o un tiempo de residencia excesivos queman la fibra de madera y producen motas negras, oscurecimiento, gas, olor y una pérdida irreversible de rendimiento. Comience cerca del extremo inferior de cada zona y añada solo el calor necesario para un llenado estable.
Seque con aire deshumidificado
La fibra de madera es sensible a la humedad. Un secado incompleto produce burbujas, estrías plateadas, superficies rugosas y una resistencia inconsistente. Utilice 100–110 °C durante cuatro o cinco horas como ventana de partida, mantenga cerrada la tolva y la trayectoria de transferencia y confirme el estado del secador durante el tiempo húmedo. Una tolva de aire caliente que aspire continuamente aire vegetal húmedo puede calentar la granza sin crear una condición de humedad estable.
No sacrifique la integridad de la fibra por un flujo aparente
El índice de fluidez es de 7 g/10 min, por lo que el flujo es inferior al de muchas calidades de PP de inyección estándar. Compensarlo con una velocidad de husillo y una cizalladura excesivas acorta las fibras, eleva la temperatura de fusión y puede agravar la variación superficial. Utilice una velocidad de husillo media-baja, una contrapresión moderada y una compactación específica para la pieza. Si la pieza presenta llenado incompleto, revise el secado, el tamaño de inyección, la entrada, el venteo y las opciones de mezcla con PP puro antes de limitarse a elevar la temperatura del cilindro.
Utilice utillaje resistente a la corrosión y limpie sin demora
Utilice acero de molde endurecido y resistente a la corrosión para la producción habitual. El residuo de fibra vegetal que queda en el utillaje puede retener humedad y acelerar la corrosión o el daño superficial. Purgue el cilindro con PP después de la producción, limpie los venteos y las superficies críticas del molde con prontitud y evite dejar el compuesto inmóvil en un cilindro caliente durante paradas prolongadas.
Diseñe los orificios para cuerda y otras concentraciones de tensiones de forma deliberada
La resistencia del material no puede compensar una esquina afilada, una pared local delgada o una línea de soldadura situada directamente en la trayectoria de tirón. El proyecto de juguetes de exterior tuvo éxito con una pared de 2,2 mm en el orificio de la cuerda, una transición más suave y una entrada revisada, pero ese valor es un ejemplo del proyecto y no un mínimo universal. Utilice análisis de flujo, ensayos de tirón sobre piezas moldeadas y acondicionamiento ambiental repetido para la geometría real.
Controle el molido recuperado y la apariencia del lote
Un historial térmico repetido intensifica el color y el olor y modifica la longitud de las fibras. Mantenga el material re molido en un 10% o menos durante la ventana de producción inicial, a menos que una prueba estructurada respalde otro límite. Registre el lote de resina, la proporción de re molido, el estado del secador, los ajustes de ciclo y el estándar de color retenido, de modo que la variación natural de la materia prima pueda separarse de la deriva del proceso.
Defectos comunes
| Defecto | Causa probable | Primeras comprobaciones |
|---|---|---|
| Puntos negros u olor a quemado | Temperatura excesiva, tiempo de residencia prolongado o cilindro contaminado | Vuelva a la ventana del grado, acorte el tiempo de residencia y purgue a fondo |
| Estrías plateadas o burbujas | Humedad o reabsorción después del secado | Compruebe el punto de rocío del secador, la estanqueidad de la tolva y la transferencia del material |
| Rehundidos | Compactación insuficiente, cierre prematuro de la entrada o espesor local excesivo | Revise la temperatura del molde, el sellado de la entrada, la presión de mantenimiento y el tiempo de mantenimiento |
| Tono de fibra desigual | Cizallamiento inestable, mezcla deficiente, molido recuperado elevado o variación entre lotes | Estabilice la velocidad del husillo, la contrapresión, la dosificación y las muestras retenidas |
| Pieza incompleta | Flujo bajo, venteo inadecuado, entrada pequeña o presión insuficiente | Revise el diseño de la entrada y el venteo, así como la presión, antes de añadir calor excesivo |
| Fisuración en los orificios para cuerda | Pared delgada, radio agudo, línea de soldadura o compactación deficiente | Añada sección y radio, revise la entrada y valide mediante ensayos de tracción |
| Rayones superficiales causados por el utillaje | Residuos, corrosión o acabado del molde dañado | Limpie sin demora y utilice acero templado resistente a la corrosión |
| Deriva de olor o color entre lotes | Variación del molido recuperado, historial térmico o materia prima natural inestable | Controle el molido recuperado, el tiempo de residencia, los registros de lote y el estándar de aprobación |
5. Dónde encaja el P179302 en la gama de PP de fibra vegetal de wooyopet
P179302 es la vía de fibra de madera para productos para mascotas que necesitan alta rigidez, una geometría resistente a la mordida, una textura natural visible y una identidad suave de pino. Entre las cuatro vías de wooyopet mencionadas a continuación, es la que tiene el módulo de flexión más alto. Se adapta mejor a piezas estructurales y de aspecto de pared media que a secciones muy delgadas que dependen de un alto flujo.
| Grado | Orientación del material | MFR | Resistencia a la tracción | Módulo de flexión | Impacto con entalla | Lógica típica de selección |
|---|---|---|---|---|---|---|
| WYC-PP P179302 | Compuesto de PP con fibra de madera | 7 g/10 min | 32 MPa | 2210 MPa | 4,5 kJ/m² | Palitos de masticar firmes, estructuras para juguetes de mascotas y piezas de textura natural |
| WYC-PP P179002N | PP de fibra de grano fino | 9,5 g/10 min | 31 MPa | 1,956 MPa | 3,8 kJ/m² | Envases de color claro para contacto alimentario y una apariencia de fibra fina más limpia |
| WYC-PP P179050 | PP con paja de trigo | 15 g/10 min | 18 MPa | 2,000 MPa | 3.1 kJ/m² | Piezas de mayor fluidez donde los puntos de fibra gruesa son aceptables |
| WYC-PP P179-CZML | Masterbatch de PP con fibra de té | 7 g/10 min | 27 MPa | 1.337 MPa | 5 kJ/m² | Aspecto y aroma a té ajustados mediante una formulación final de dilución en PP |
Para un comedero o bebedero que priorice un aspecto ligero y uniforme y una documentación de contacto alimentario, P179002N puede ofrecer una vía más directa. Para un componente de pared delgada que priorice el flujo por encima de la uniformidad superficial y la resistencia a la tracción, P179050 puede ser más fácil de llenar. P179-CZML cumple una función distinta: es un masterbatch concentrado para crear un aspecto de fibra de té y debe evaluarse en su mezcla final de PP.
P179302 ocupa una posición clara: la combinación de un módulo de flexión de 2.210 MPa, un rendimiento al impacto con entalla de 4,5 kJ/m², una dureza de 73 HD, una superficie fina de fibra de madera y una suave nota de pino respalda conceptos de mordedores y juguetes de exterior para mascotas que el PP ordinario y el TPE blando no abordan del mismo modo.
Conclusión
Desarrollar un producto para mascotas con fibra de madera no consiste en sustituir el PP ordinario granza por granza. El compuesto, la geometría del producto, el molde, el sistema de secado y la ventana de procesado deben diseñarse en conjunto. El caso del palo de morder mostró cómo un menor calor de fusión, un molde más caliente y una cizalladura controlada eliminaron el quemado, el hundimiento y la variación de fibra. El caso del juguete de exterior mostró que un fallo en el orificio de la cuerda exigía una corrección de pared, radio y entrada, y no un simple cambio de material.
wooyopet WYC-PP P179302 ofrece una vía de PP de alta rigidez y textura natural para palos de morder, huesos de morder, pelotas de exterior, discos voladores y juguetes con cuerda. Los equipos de producto pueden utilizar las ventanas de procesado y la tabla de defectos anteriores como punto de partida y después validar el diseño final mediante ensayos dimensionales, de impacto, de tirón, de retención de fragmentos, ambientales y de uso supervisado.
Para obtener una muestra de P179302, una referencia de color moldeado, una recomendación de proceso o una revisión de pieza, comparta con wooyopet el plano del producto, el espesor de pared, la posición de la entrada, el tamaño objetivo del perro, el entorno de uso previsto y el proceso actual con PP.