PP, ABS et PE à fibres végétales : comparaison de l'aspect, des performances et de la mise en œuvre, avec une matrice de sélection
L'ABS, le PP et le PE à fibres végétales ne se recoupent pas en capacités : l'ABS l'emporte sur la surface et les dimensions, le PP sur la résistance à la chaleur et la conformité, le PE sur l'étendue des voies de mise en œuvre et la ténacité à basse température. La voie de transformation fixe la forme du produit avant toute comparaison de propriétés.
FAQ acheteurs et ingénieurs
Questions à trancher avant de choisir l'ABS, le PP ou le PE à fibres végétales
Quel système à fibres végétales convient à une pièce creuse soufflée ?
PE. L'ABS à fibres végétales n'entre pas en soufflage et le PP à fibres végétales se limite à des essais spécifiques : un masterbatch PE à fibre de coco dilué au bon ratio est la seule voie à fibres végétales pour les bouteilles creuses, les fûts, les flotteurs et les pièces de stockage d'eau. Fixez d'abord le taux de dilution, puis vérifiez la résistance de la paraison, la répartition des épaisseurs et la tenue à la chute à basse température lors de l'essai.
Les 4,400 MPa du YS60E sont-ils comparables à ceux des grades ABS et PP finis ?
Uniquement à même taux de fibres et même méthode d'essai. Le YS60E est un masterbatch à 60 % de fibres : ses 4,400 MPa appartiennent au concentré. Demandez la fiche du compound dilué et comparez rigidité, choc et aspect pièce par pièce — classer un concentré face à un grade fini est l'erreur d'appréciation la plus fréquente en sélection de PE.
Les 85 °C de l'ABS et les 120 °C du PP en température de fléchissement décident-ils de l'usage en eau chaude ?
Oui pour le contact avec l'eau bouillante. Le PP à paille de blé tient sa forme à 120 °C sous 0.45 MPa et reçoit directement l'eau bouillante ; l'ABS à 85 °C sous 1.82 MPa convient à un service entre température ambiante et température moyenne et exclut tout contact prolongé avec l'eau bouillante ou la vapeur. Comparez à même charge et confirmez sur la pièce réelle.
La documentation FDA + LFGB rend-elle chaque pièce en PP conforme au contact alimentaire ?
C'est la base de preuves, pas un certificat général. Le PP à fibres de céréales dispose d'une documentation FDA + LFGB, et la conformité se confirme toujours pour la formulation réelle, le lot, le marché de destination et les conditions de contact alimentaire prévues.
Pour une décision rapide, apportez le plan de la pièce, la famille de résine visée, la source végétale et sa fraction, la voie de formage, le volume annuel, le marché et les tests de conformité — l'équipe d'ingénierie renvoie un grade de départ et les essais à mener.
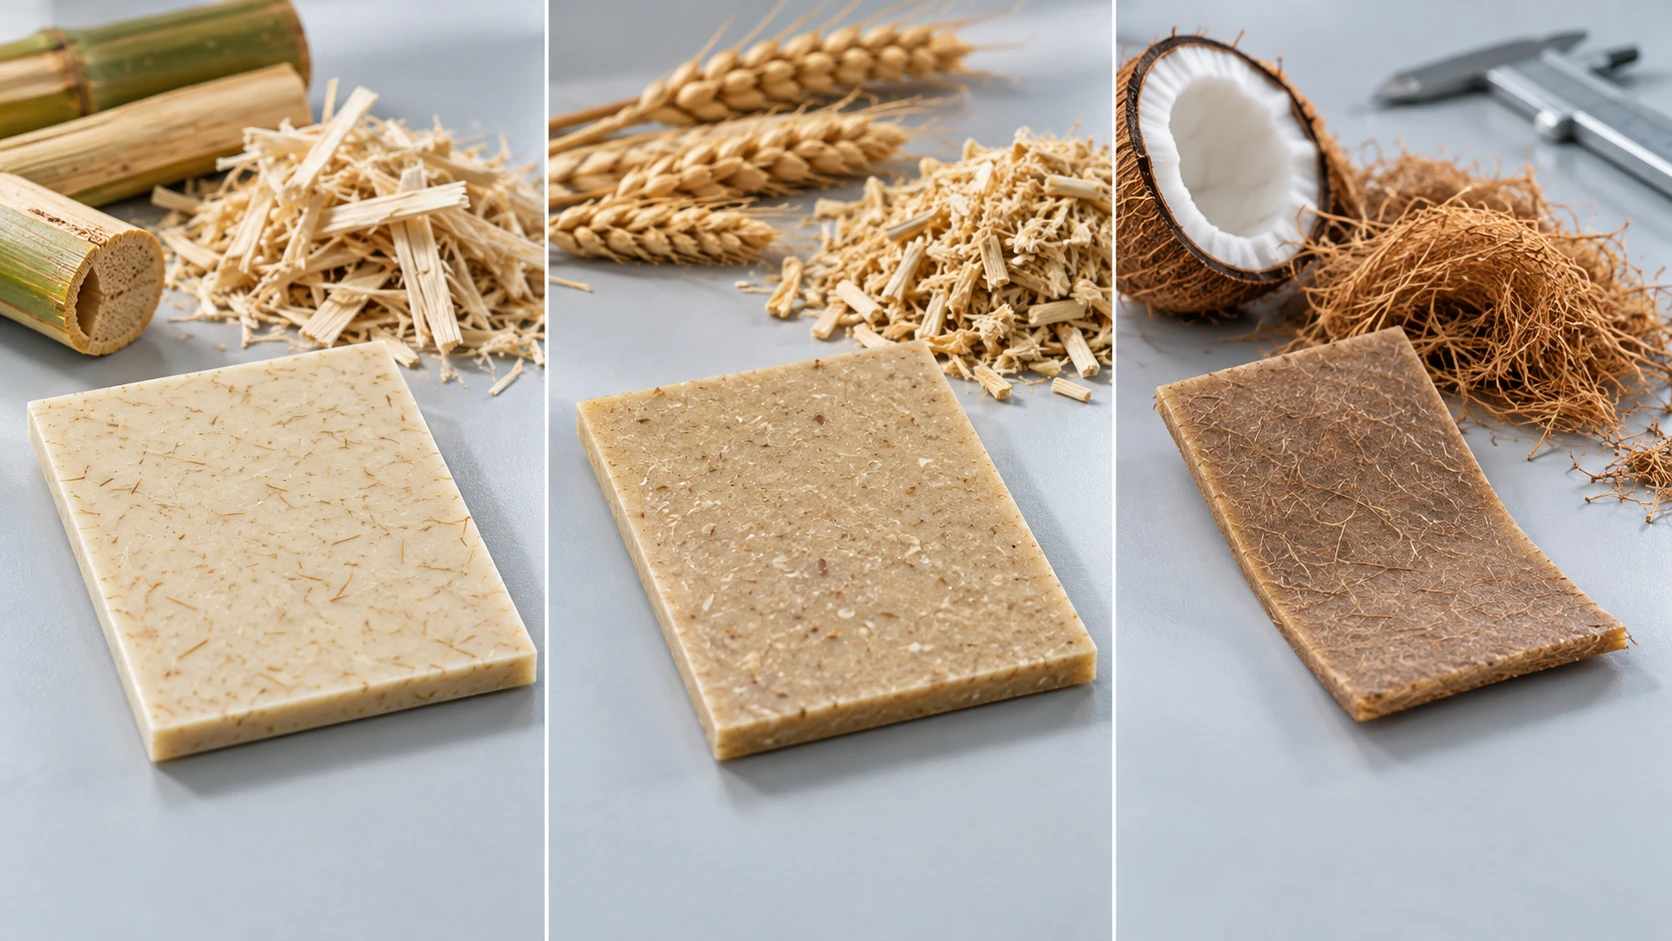
Choisir un compound à fibres végétales n'est pas une question de matériau meilleur que les autres. C'est le constat que les frontières de capacités des trois matrices — ABS, PP et PE — ne se recoupent pas. Les compounds à base d'ABS, de PP et de PE forment un arbitrage triangulaire net entre aspect, performances mécaniques et thermiques, et voies de mise en œuvre disponibles : l'ABS l'emporte sur la surface et les dimensions, le PP sur la résistance à la chaleur et la conformité, le PE sur l'étendue des formes de transformation et la ténacité à basse température. Plus important encore, la voie de transformation elle-même pousse les trois vers des formes de produit différentes. L'ABS se moule principalement par injection, le PP se moule par injection et s'extrude, et le PE peut aussi se souffler — ce qui décide à lui seul quels produits sortent entièrement du champ des candidats.
La comparaison ci-dessous couvre l'aspect, les performances et la mise en œuvre, et se termine par des jugements de sélection tirés des projets de production et d'échantillonnage de WOOYOPET.
1. Aperçu : comparaison des capacités des trois systèmes à fibres végétales
| Critère | ABS à fibres végétales | PP à fibres végétales | PE à fibres végétales |
|---|---|---|---|
| Grades représentatifs | ABS à fibres de bambou PA757 234 (A7015WT234S) ; ABS à fibres de marc de café PA757 520 | PP à paille de blé P179 002N ; PP à fibres de thé P179-402N | PE à fibre de coco YS60E (masterbatch) |
| Aspect de surface | Brillance fine et maîtrisable, proche des plastiques techniques | Régulier mais nettement cireux, brillance inférieure à l'ABS | Plus doux, cireux, texture de fibre discrète |
| Aspect sans peinture | La fibre de bambou donne un ton bois clair, le marc de café un brun profond ; les deux peuvent servir de pièces visibles | La paille de blé donne un ton crème avec des particules visibles | Dépend du masterbatch et du taux de dilution ; rendu de couleur plus faible que l'ABS |
| Module de flexion | 2,230–2,800 MPa | 1,450–1,956 MPa | 4,400 MPa pour le masterbatch ; chute nette après dilution |
| Résistance au choc | 5–6.8 kJ/m² | 3.8 kJ/m² | 3.9 kJ/m² pour le masterbatch ; plus souple après dilution |
| Température de fléchissement | 85 °C (1.82 MPa) | 120–122 °C (0.45 MPa) | Inférieure au PP |
| Retrait (MD) | 0.4–0.6% | 0.9–1.2% | Supérieur à l'ABS |
| Ténacité à basse température | Moyenne | Moyenne | La meilleure des trois |
| Contact alimentaire | L'ABS au marc de café est certifié | Double certification FDA + LFGB | Formulé selon le projet |
| Voies de mise en œuvre disponibles | Surtout le moulage par injection | Moulage par injection + extrusion | Moulage par injection + extrusion + extrusion-soufflage |
| Formes de produit typiques | Pièces visibles de précision, petites pièces à empreintes multiples, couvercles de gobelets, agitateurs | Gamelles pour animaux, articles de table, plaques, profilés, grandes pièces planes | Bouteilles et fûts creux, flotteurs, raccords d'extérieur, emballages |
Lisez le tableau comme un arbitrage triangulaire, non comme un classement. Aucune matrice ne réunit les quatre positions à la fois, et c'est la ligne de mise en œuvre qui élimine des candidats avant toute comparaison de propriétés.
2. Aspect : qui peut porter une surface visible
Après modification, l'écart d'aspect entre les trois est plus large que sur les résines vierges, parce que la teinte, la taille des particules et l'état de dispersion de la fibre végétale se trouvent directement sur la surface de la pièce. L'ABS est le seul des trois à porter de façon fiable une pièce à surface visible. L'ABS à fibres de bambou PA757 234 offre une surface fine et une brillance réglable entre mat et semi-brillant par la température du moule ; avec une dispersion homogène des fibres, les particules sont presque invisibles et la surface approche celle d'une pièce visuelle en ABS conventionnel. L'ABS au marc de café PA757 520 donne une surface mate brun profond, sans peinture ni colorant pour être reconnaissable — c'est la raison directe de sa sélection pour des projets d'agitateurs et de couvercles de gobelets avec une chaîne de café européenne : le client voulait que la pièce ressemble au marc de café, pas qu'elle le cache.
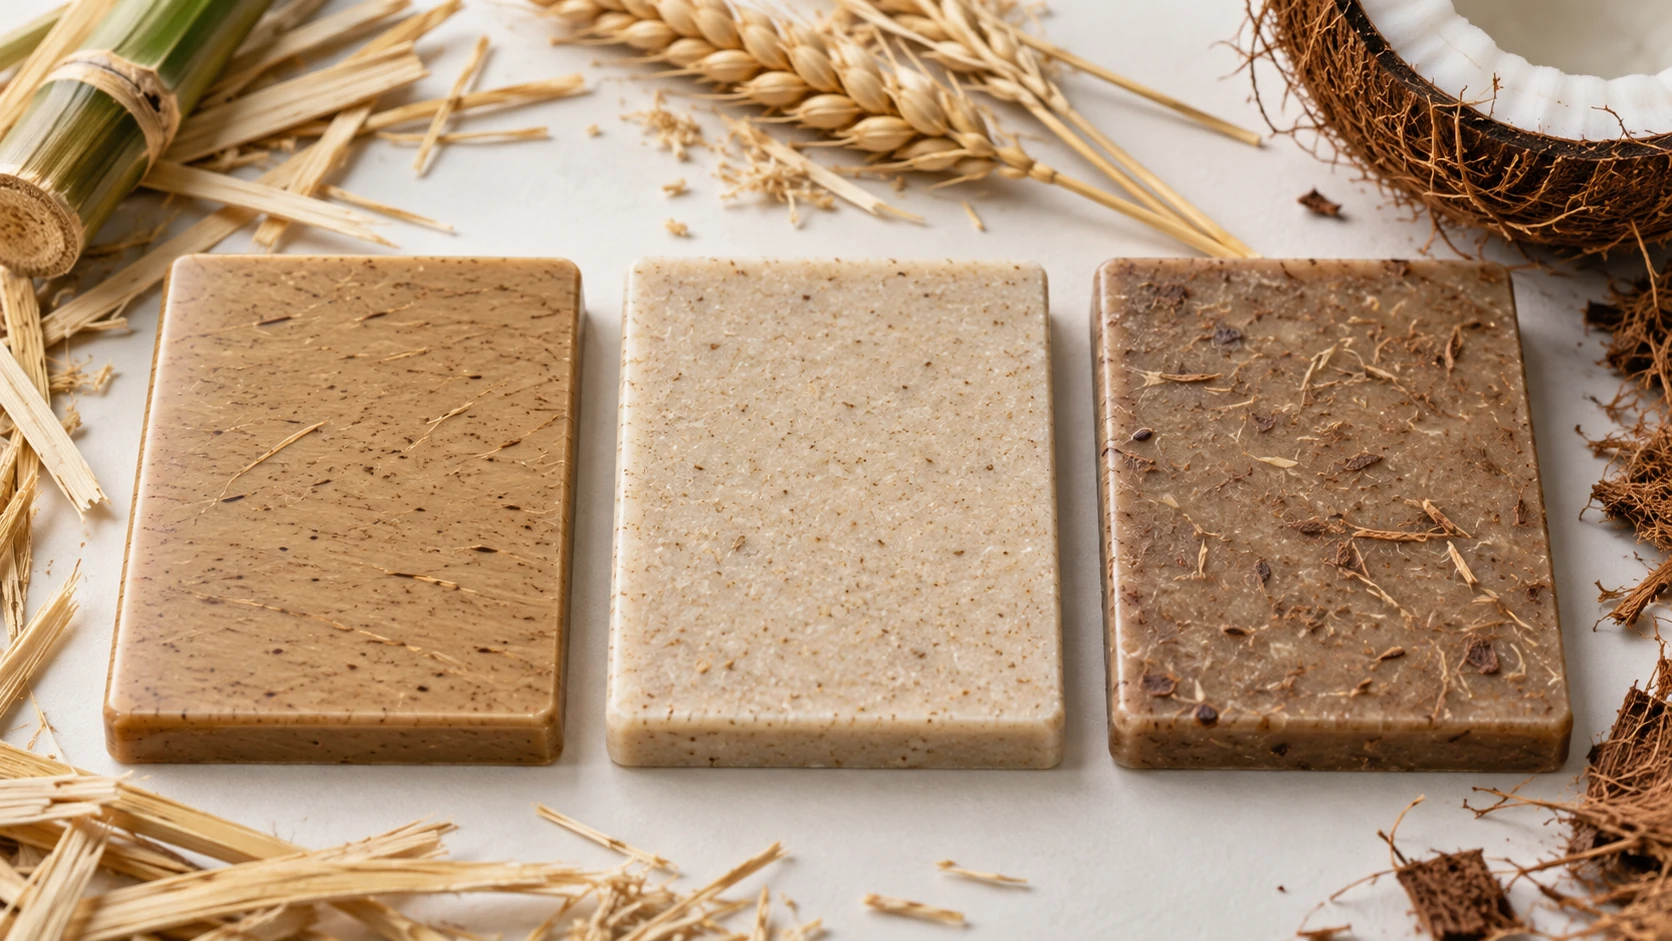
Le PP assume ce qu'il est. Le PP à paille de blé P179 002N est coloré crème, avec de fines particules en surface, un toucher cireux marqué et une brillance inférieure à celle de l'ABS. Sur les gamelles pour animaux et les poignées d'articles de table, le léger parfum de blé et les particules de fibres visibles deviennent des arguments de vente sur la page produit ; mais si le produit est positionné comme pièce visible haut de gamme, la surface du PP devient le point faible. Le PP à fibres de thé donne un ton thé pâle et un rendu plus doux, mais n'atteint pas non plus la capacité de brillance de l'ABS.
Le PE a l'aspect le plus faible et dépend fortement du taux de dilution. Le PE à fibre de coco YS60E est livré en masterbatch à 60 % de fibres : la visibilité des fibres, la régularité de surface et la constance de teinte sur la pièce finie dépendent du taux de dilution et du polymère de base. La surface externe d'une pièce creuse soufflée est relativement lisse, mais la surface interne et la texture de fibres sont moins maîtrisables que sur une pièce moulée par injection. Le PE ne convient pas aux produits dont la qualité de surface est l'argument ; sa valeur n'est pas dans l'aspect.
3. Performances : l'arbitrage à quatre termes entre rigidité, chaleur, ténacité et dimensions
Après modification, les écarts de performance entre les trois sont essentiellement un arbitrage entre rigidité, résistance à la chaleur, ténacité et stabilité dimensionnelle. Aucune matrice ne réunit les quatre. L'ABS mène sur la rigidité, le PP se situe au milieu, et le PE tombe au dernier rang après dilution. L'ABS à fibres de bambou atteint un module de flexion de 2,800 MPa et l'ABS au marc de café 2,230 MPa ; le PP à paille de blé atteint 1,956 MPa et le PP à fibres de thé descend à 1,450 MPa ; le PE à fibre de coco affiche 4,400 MPa pour le masterbatch, en apparence le chiffre le plus élevé, mais il s'agit d'un concentré à 60 % de fibres — dilué à un taux normal de moulage par injection ou de soufflage, son module de flexion tombe nettement en dessous de celui des compounds PP. Comparer la fiche technique d'un masterbatch aux propriétés finies du PP et de l'ABS est l'erreur d'appréciation la plus fréquente en sélection de PE.
Sur la résistance à la chaleur, le PP est le seul des trois à supporter l'eau bouillante de façon fiable. Le PP à paille de blé atteint une température de fléchissement de 120 °C sous 0.45 MPa et ne se déforme pas lorsqu'on y verse de l'eau bouillante ; l'ABS atteint 85 °C sous 1.82 MPa, ce qui convient à un usage entre température ambiante et température moyenne et exclut tout contact prolongé avec l'eau bouillante ou la vapeur ; le PE se situe sous le PP. Pour les gamelles, les articles de table et les objets du quotidien lavés à l'eau chaude, l'avantage thermique du PP est décisif.
Sur la ténacité, le PE offre les meilleures performances à basse température et l'ABS au marc de café le meilleur choc à température ambiante. L'ABS au marc de café atteint 6.8 kJ/m², un grade relativement tenace dans la famille ABS ; l'ABS à fibres de bambou se situe à 5 kJ/m² et le PP à paille de blé à 3.8 kJ/m². La valeur du PE n'est pas dans son choc à température ambiante mais dans sa capacité à tenir la ténacité à basse température — en usage réfrigéré, en extérieur hivernal et sur les pièces résistantes aux chutes, le PE est le seul des trois à ne pas devenir nettement cassant au froid.
Sur la stabilité dimensionnelle, le retrait de 0.4–0.6% de l'ABS est le levier le plus ferme de la matrice. Le retrait de 0.9–1.2% du PP se traduit directement en risque de gauchissement et en pression sur le rendement pour les moules de précision à empreintes multiples et les grandes pièces planes à paroi mince. Le retrait du PE est généralement supérieur à celui de l'ABS, et la logique de contrôle d'épaisseur de paroi du soufflage diffère de celle du moulage par injection : la précision dimensionnelle n'est pas son point fort.
4. Mise en œuvre : la voie définit la forme du produit
C'est la différence la plus sous-estimée entre les trois matériaux. La voie de transformation ne dit pas seulement « comment la pièce est formée » — elle dit « quels produits peuvent être fabriqués ».
| Voie | ABS à fibres végétales | PP à fibres végétales | PE à fibres végétales |
|---|---|---|---|
| Moulage par injection | ✔ Voie principale | ✔ | ✔ |
| Extrusion | Peu courant | ✔ Plaques, profilés, tubes | ✔ Plaques, profilés |
| Extrusion-soufflage | ✘ | Limité | ✔ Bouteilles creuses, fûts, flotteurs |
| Formes typiques | Petites pièces de précision, pièces à empreintes multiples | Objets du quotidien moulés par injection + grandes pièces planes extrudées | Pièces creuses + pièces extrudées + pièces moulées par injection |
L'ABS se moule principalement par injection. Avec un MFR de 7.5–8.5 g/10 min, sa fluidité convient aux moules de précision à empreintes multiples, et le projet d'agitateurs en ABS au marc de café a tenu un cycle sous 25 secondes dans un moule à empreintes multiples. La force de l'ABS, c'est la haute précision et la qualité de surface élevée des pièces moulées par injection, mais ses formes de produit sont essentiellement verrouillées sur le moulage par injection ; l'extrusion et le soufflage ne sont pas son terrain.
Le PP se moule par injection et s'extrude. Côté injection, il couvre les objets du quotidien comme les gamelles et les poignées d'articles de table ; côté extrusion, il produit des plaques, des profilés et des tubes, adaptés aux grandes pièces planes et aux produits en continu. La fenêtre d'injection du PP à paille de blé est mature : une température de moule de 65 °C, une vitesse d'injection environ 15 % inférieure à celle du PP conventionnel et 2 secondes de maintien en plus suffisent à une production stable, et l'extrusion profite de la tenue à l'état fondu et de la dispersion des fibres de la matrice PP. Si le produit est une plaque, un profilé ou une forme extrudée en continu, le PP est le meilleur des trois pour couvrir à la fois le moulage par injection et l'extrusion.
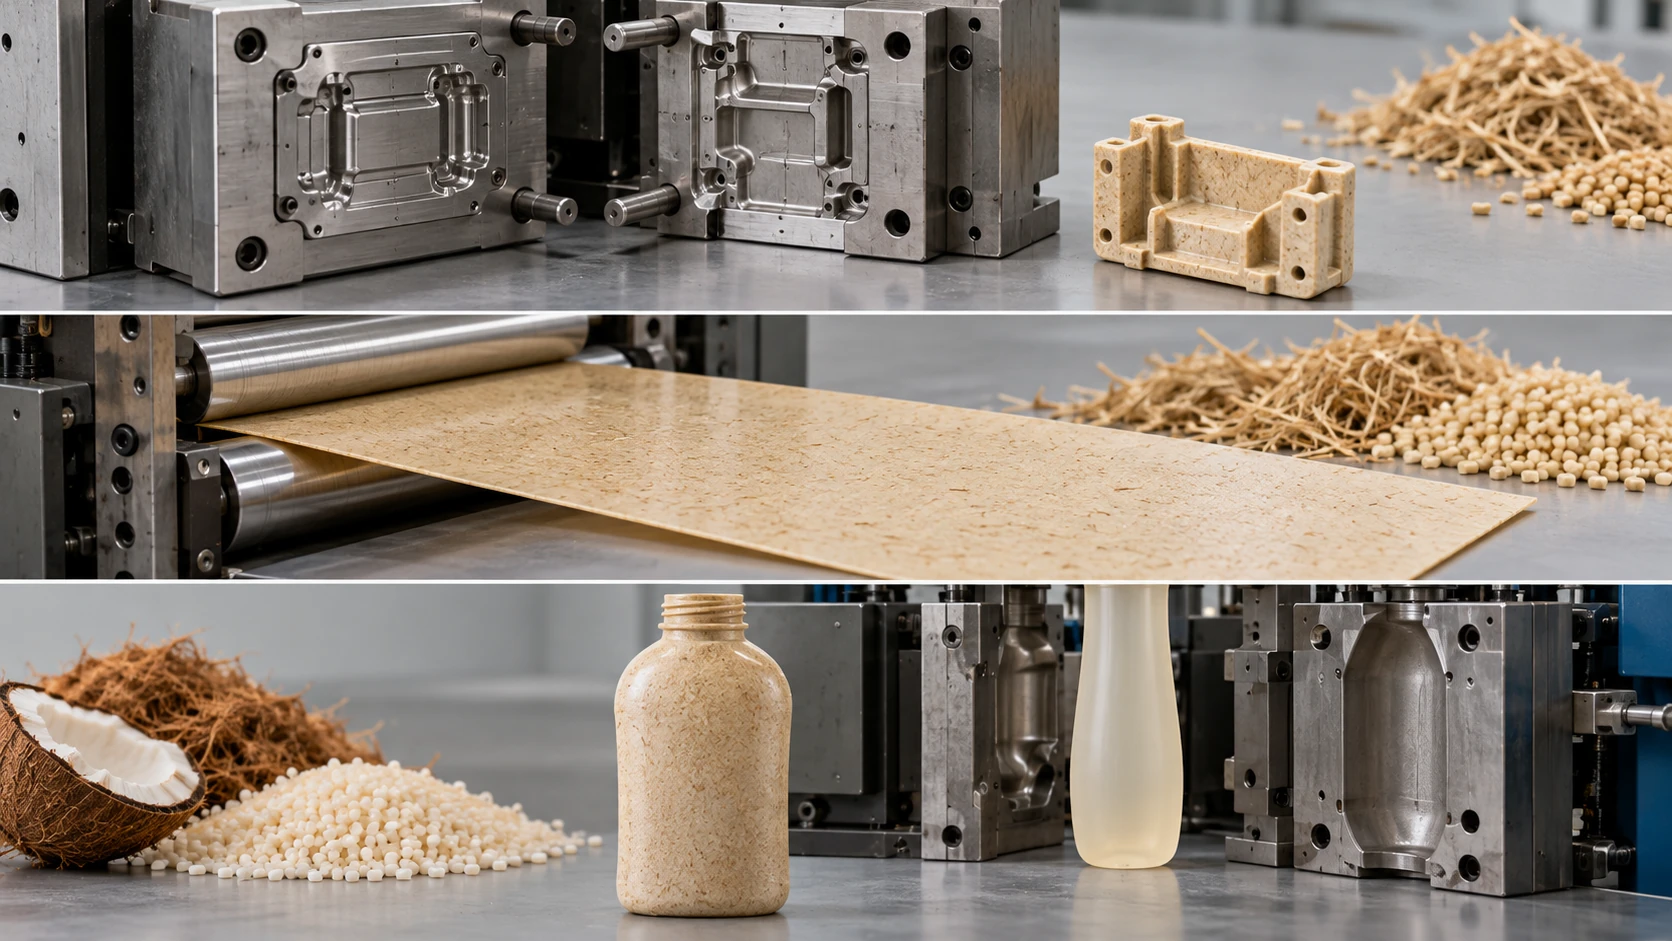
La valeur unique du PE, c'est le soufflage. Moulage par injection, extrusion et extrusion-soufflage sont tous disponibles, et les pièces creuses soufflées constituent le domaine où l'ABS et le PP à fibres végétales n'entrent pratiquement pas. Le masterbatch PE à fibre de coco a un MFR de 3.18 et, après dilution, convient au soufflage de bouteilles creuses, de fûts, de flotteurs et de pièces de stockage d'eau. Autrement dit, si la forme du produit est un article creux, l'ABS et le PP à fibres végétales ne figurent simplement pas sur la liste des candidats dès le départ — le PE n'est pas une solution de repli : c'est la seule voie à fibres végétales praticable.
Les contraintes communes aux trois entrent aussi dans la sélection : les compounds à fibres végétales s'écoulent moins bien que la résine vierge, donc les petits moules exigent une surveillance du bouchage des seuils d'injection, et la fibre végétale peut se décomposer pendant la mise en œuvre à l'état fondu et libérer des espèces acides, d'où l'acier inoxydable recommandé pour les moules — les moules conventionnels se corrodent et se rayent à long terme. Ces contraintes existent sur les trois matrices, mais les systèmes à forte teneur en fibres comme le masterbatch PE non dilué portent une charge de corrosion plus élevée, et le coût de mise à niveau du moule doit être budgété au démarrage du projet.
5. Cas clients : ce que les trois matériaux ont donné sur des projets réels
Cas 1 : gamelle pour animaux en PP à paille de blé (moulage par injection, en production depuis 2025)
Le matériau présente un module de flexion de 1,956 MPa et une température de fléchissement de 120 °C sous 0.45 MPa ; le rendement de production est resté au-dessus de 96 % et aucune réclamation pour gauchissement ou déformation n'est parvenue au client. Les paramètres d'injection ont été fixés à une température de moule de 65 °C, une vitesse d'injection 15 % inférieure à celle du PP conventionnel et 2 secondes de maintien en plus. La marque a fait du « matériau végétal à base de paille de blé » l'argument central de sa page produit, et les consommateurs ont bien répondu au léger parfum de blé. Leçon de sélection : le PP dispose d'une fenêtre de mise en œuvre mature pour les objets du quotidien moulés par injection, et la résistance à la chaleur comme la conformité alimentaire forment une double barrière — la production démarre sans nouvel équipement ni modification de moule.
Cas 2 : agitateurs en ABS au marc de café (moulage par injection, exportés vers une chaîne de café européenne)
Un MFR de 7.5 g/10 min, un module de flexion de 2,230 MPa et une résistance au choc de 6.8 kJ/m², avec le cycle dans un moule à empreintes multiples tenu sous 25 secondes. Le défi central en production était la constance entre lots : WOOYOPET a maintenu le MFR de chaque lot dans 7.2–7.8 g/10 min et resserré la variation de retrait pour répondre à l'exigence de remplissage uniforme de l'outillage à empreintes multiples. Leçon de sélection : en moule de précision à empreintes multiples, le retrait de 0.4–0.6% de l'ABS se transforme directement en avantage de rendement, tandis que le retrait de 0.9–1.2% du PP exige un contrôle plus strict de la matière entrante pour être compensé.
Cas 3 : réservoir d'eau d'extérieur pour animaux en PE à fibre de coco (soufflage / échantillonnage en injection)
Le produit du client est un réservoir d'eau creux qui doit être souple, tolérer les basses températures et être soufflable. L'ABS et le PP à fibres végétales ne sont pas soufflables dans cette forme de produit : le PE a été la seule voie à fibres végétales à entrer en échantillonnage. La phase d'échantillonnage a porté sur les propriétés finies après dilution, sur la régularité d'épaisseur de paroi en soufflage et sur la tenue à la chute à basse température. Leçon de sélection : une fois la forme du produit fixée sur une pièce creuse soufflée, la logique de sélection n'est pas de « comparer les trois matériaux » — la voie de transformation réduit d'abord le champ au PE, puis le taux de dilution et la formulation de la matrice s'évaluent à l'intérieur de la voie PE.
6. Parcours de sélection par forme de produit et frontière de défaillance
Étape 1 — réduire le champ par la voie de transformation. Petites pièces de précision moulées par injection et pièces visibles à empreintes multiples → l'ABS d'abord ; objets du quotidien moulés par injection, plaques, profilés et grandes pièces planes → le PP d'abord ; pièces creuses soufflées, bouteilles, fûts, flotteurs et pièces de stockage d'eau → le PE est la seule voie praticable. Si la voie ne convient pas, comparer les propriétés n'a pas de sens.
Étape 2 — fixer la frontière de performance non négociable à l'intérieur du champ restant. Pièces visibles, pièces d'assemblage et pièces de précision à empreintes multiples → le retrait et la qualité de surface de l'ABS constituent un avantage ferme ; contact avec l'eau bouillante, contact alimentaire et chaîne de preuves FDA + LFGB → la résistance à la chaleur et la maturité de conformité font du PP le chemin le plus court ; ténacité à basse température, résistance aux chutes et vieillissement en extérieur → la souplesse de matrice et le comportement à basse température du PE sont irremplaçables.
Étape 3 — intégrer le coût d'adaptation du moule et du procédé à la comparaison. Les produits de décomposition acides de la fibre végétale exigent une protection anticorrosion de l'acier du moule, et conserver la longueur de fibre demande une configuration de vis qui ne cisaille pas excessivement. Si le moule existant est en acier ordinaire et ne sera pas remplacé, les grades à faible teneur en fibres ou traités en surface portent une charge de corrosion plus maîtrisable ; les systèmes à forte teneur en fibres exigent de compter la mise à niveau du moule dans le coût total.
Étape 4 — séparer le « coût au kilogramme » du « coût par pièce conforme ». Une matrice PP moins chère ne fait pas un compound moins cher : à 30 % de fibres, le coût unitaire peut monter au lieu de baisser. La matrice ABS est plus chère, mais la logique de baisse de coût du remplissage fibreux et la prime de rigidité se concrétisent toutes deux sur la même pièce. En contact alimentaire, la chaîne de preuves FDA + LFGB mature du PP économise du temps et du coût d'essai, et cela entre dans l'économie de la sélection.
Synthèse de sélection : l'ABS à fibres végétales achète la qualité de surface et une base de retrait ; le PP à fibres végétales achète la résistance à la chaleur, la conformité alimentaire et l'étendue de mise en œuvre du moulage par injection et de l'extrusion ; le PE à fibres végétales achète la forme creuse soufflée et la ténacité à basse température. La comparaison n'est pas un classement de propriétés sur un seul produit — la voie de transformation trace d'abord la frontière de la forme du produit, puis la frontière de défaillance décide de la matrice. Pour des fiches de propriétés, des données de pièces finies diluées ou un accompagnement de sélection en production, contactez l'équipe WOOYOPET.
Notes sur les données
Les chiffres de propriétés ci-dessus proviennent des pages publiques de grades de WOOYOPET pour A7015WT234S, PA757520, P179002N, P179-402N et le masterbatch YS60E. Les méthodes d'essai, le traitement des fibres et la résine de base diffèrent entre ces grades : les valeurs décrivent chaque grade et ne constituent pas une expérience contrôlée sur la seule résine de base. Les chiffres du YS60E appartiennent au masterbatch à 60 % de fibres ; les propriétés de pièce finie après dilution doivent être mesurées à nouveau. Les chiffres de production des trois cas proviennent des projets de production et d'échantillonnage 2025 de WOOYOPET et décrivent ces projets.