PP, ABS и PE с растительным волокном: сравнение внешнего вида, характеристик и переработки с матрицей выбора
ABS, PP и PE с растительным волокном не пересекаются по возможностям: ABS выигрывает по поверхности и размерам, PP — по термостойкости и соответствию требованиям, PE — по широте переработки и ударной вязкости при низких температурах. Маршрут переработки определяет форму изделия ещё до начала любого сравнения свойств.
Вопросы покупателей и инженеров
Вопросы перед выбором ABS, PP или PE с растительным волокном
Какая система с растительным волокном работает для полого выдувного изделия?
PE. ABS с растительным волокном не входит в выдувное формование, а PP с растительным волокном ограничен отдельными испытаниями, поэтому мастербатч PE с кокосовым волокном, разбавленный до нужного соотношения, — единственный маршрут с растительным волокном для полых бутылок, бочек, поплавков и деталей для хранения воды. Сначала зафиксируйте коэффициент разбавления, затем проверьте в испытании прочность парисона, распределение стенки и поведение при падении при низкой температуре.
Можно ли сравнивать 4,400 MPa у YS60E с готовыми марками ABS и PP?
Только при одинаковом содержании волокна и одинаковом методе испытаний. YS60E — мастербатч с 60% волокна, поэтому его 4,400 MPa относятся к концентрату. Запросите лист разбавленного компаунда и сравните жёсткость, ударную вязкость и внешний вид по каждой позиции — ранжирование концентрата против готовой марки является самой распространённой ошибкой при выборе PE.
Решают ли показатели 85 °C у ABS и 120 °C у PP вопрос применения с горячей водой?
Да, для контакта с кипящей водой. PP с пшеничной соломой держит форму при 120 °C под нагрузкой 0.45 MPa и принимает кипящую воду напрямую; ABS при 85 °C под нагрузкой 1.82 MPa подходит для эксплуатации от комнатной до средней температуры и исключает длительный контакт с кипящей водой или паром. Сравнивайте при одинаковой нагрузке и подтверждайте на реальном изделии.
Делает ли документация FDA + LFGB каждую деталь из PP пригодной для пищевого контакта?
Это доказательная база, а не универсальный сертификат. PP с зерновым волокном имеет документацию FDA + LFGB, и соответствие всё равно подтверждается для конкретной рецептуры, партии, целевого рынка и предполагаемых условий пищевого контакта.
Для быстрого решения принесите чертёж изделия, целевое семейство смол, растительный источник и его долю, способ формования, годовой объём, рынок и испытания по принципу «прошло/не прошло» — инженерная команда вернёт стартовую марку и перечень испытаний.
Выбор компаунда с растительным волокном — не вопрос о том, какой материал лучше. Это вопрос о том, что границы возможностей трёх матриц — ABS, PP и PE — не пересекаются. Компаунды на основе ABS, PP и PE образуют явный треугольный компромисс по внешнему виду, механическим и термическим характеристикам и доступным маршрутам переработки: ABS выигрывает по поверхности и размерам, PP — по термостойкости и соответствию требованиям, PE — по широте форм переработки и ударной вязкости при низких температурах. Что важнее, сам маршрут переработки подталкивает три материала к разным формам изделия. ABS в основном перерабатывается литьём под давлением, PP можно лить под давлением и экструдировать, а PE можно ещё и выдувать — это само по себе решает, каких изделий вообще нет в диапазоне кандидатов.
Сравнение ниже охватывает внешний вид, характеристики и переработку и завершается выводами для выбора, сделанными по производственным и опытным проектам WOOYOPET.
1. Обзор: сравнение возможностей трёх систем с растительным волокном
| Параметр | ABS с растительным волокном | PP с растительным волокном | PE с растительным волокном |
|---|---|---|---|
| Представительные марки | ABS с бамбуковым волокном PA757 234 (A7015WT234S); ABS с кофейным жмыхом PA757 520 | PP с пшеничной соломой P179 002N; PP с чайным волокном P179-402N | PE с кокосовым волокном YS60E (мастербатч) |
| Поверхность | Тонкий регулируемый глянец, близкий к инженерным пластикам | Ровная, но заметно восковистая; глянец ниже, чем у ABS | Более мягкая, восковистая, слабая текстура волокна |
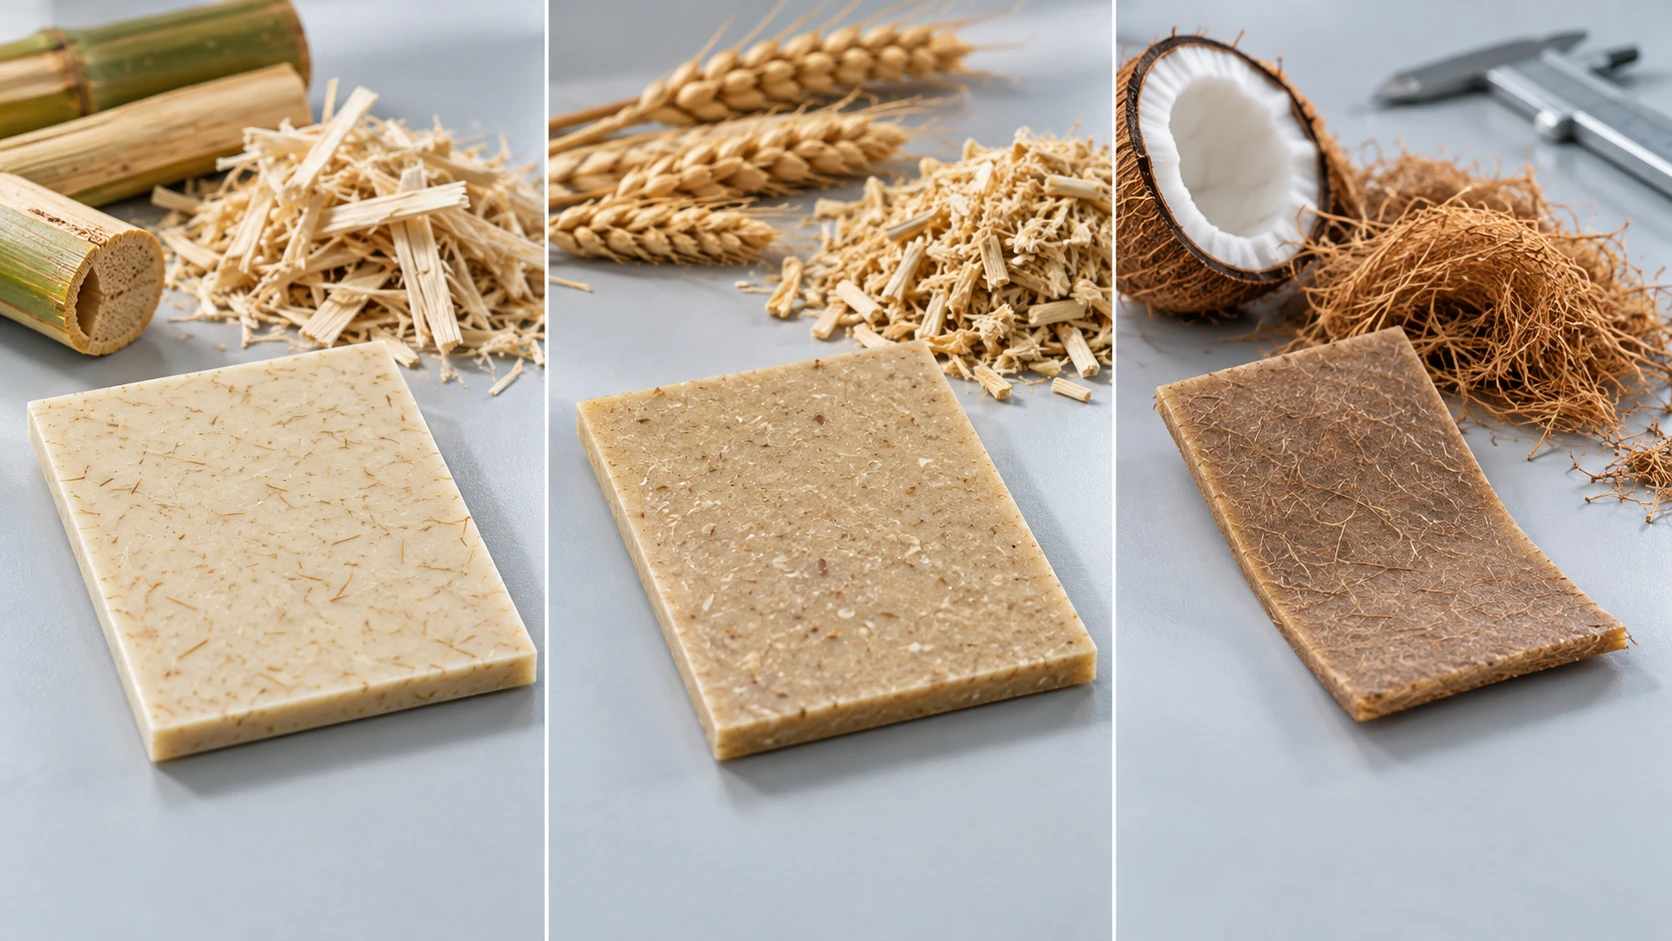
| Внешний вид без покраски | Бамбуковое волокно даёт бледный древесный тон, кофейный жмых — глубокий коричневый; и то и другое можно использовать как видимые детали | Пшеничная солома даёт кремовый тон с видимыми частицами | Зависит от мастербатча и коэффициента разбавления; цветовые возможности слабее, чем у ABS |
| Модуль упругости при изгибе | 2,230–2,800 MPa | 1,450–1,956 MPa | 4,400 MPa у мастербатча; после разбавления заметно снижается |
| Ударная вязкость | 5–6.8 kJ/m² | 3.8 kJ/m² | 3.9 kJ/m² у мастербатча; после разбавления более гибкий |
| Температура деформации под нагрузкой | 85 °C (1.82 MPa) | 120–122 °C (0.45 MPa) | Ниже, чем у PP |
| Усадка (MD) | 0.4–0.6% | 0.9–1.2% | Выше, чем у ABS |
| Ударная вязкость при низкой температуре | Умеренная | Умеренная | Лучшая из трёх |
| Пищевой контакт | ABS с кофейным жмыхом сертифицирован | Двойная сертификация FDA + LFGB | Рецептура под проект |
| Доступные маршруты переработки | В основном литьё под давлением | Литьё под давлением + экструзия | Литьё под давлением + экструзия + выдувное формование |
| Типичные формы изделий | Точные видимые детали, многогнёздные мелкие детали, крышки стаканов, палочки для размешивания | Миски для животных, столовая посуда, лист, профили, крупные плоские детали | Полые бутылки и бочки, поплавки, наружные фитинги, упаковка |
Читайте таблицу как треугольный компромисс, а не как рейтинг. Ни одна матрица не удерживает все четыре позиции одновременно, и именно строка переработки убирает кандидатов ещё до начала любого сравнения свойств.
2. Внешний вид: кто способен нести видимую поверхность
После модификации разрыв во внешнем виде между тремя материалами шире, чем у чистых смол, потому что оттенок, размер частиц и состояние дисперсии растительного волокна лежат прямо на поверхности детали. ABS — единственный из трёх, кто надёжно несёт видимую поверхность детали. ABS с бамбуковым волокном PA757 234 имеет тонкую поверхность и глянец, который регулируется между матовым и полуглянцевым через температуру пресс-формы; при равномерной дисперсии волокна частицы почти не видны, и поверхность приближается к видимой детали из обычного ABS. ABS с кофейным жмыхом PA757 520 даёт глубокую коричневую матовую поверхность без краски и красителя для визуального узнавания — это и есть прямая причина, по которой его выбрали для проектов палочек для размешивания и крышек стаканов с европейской кофейной сетью: заказчик хотел, чтобы изделие выглядело как кофейный жмых, а не скрывало его.
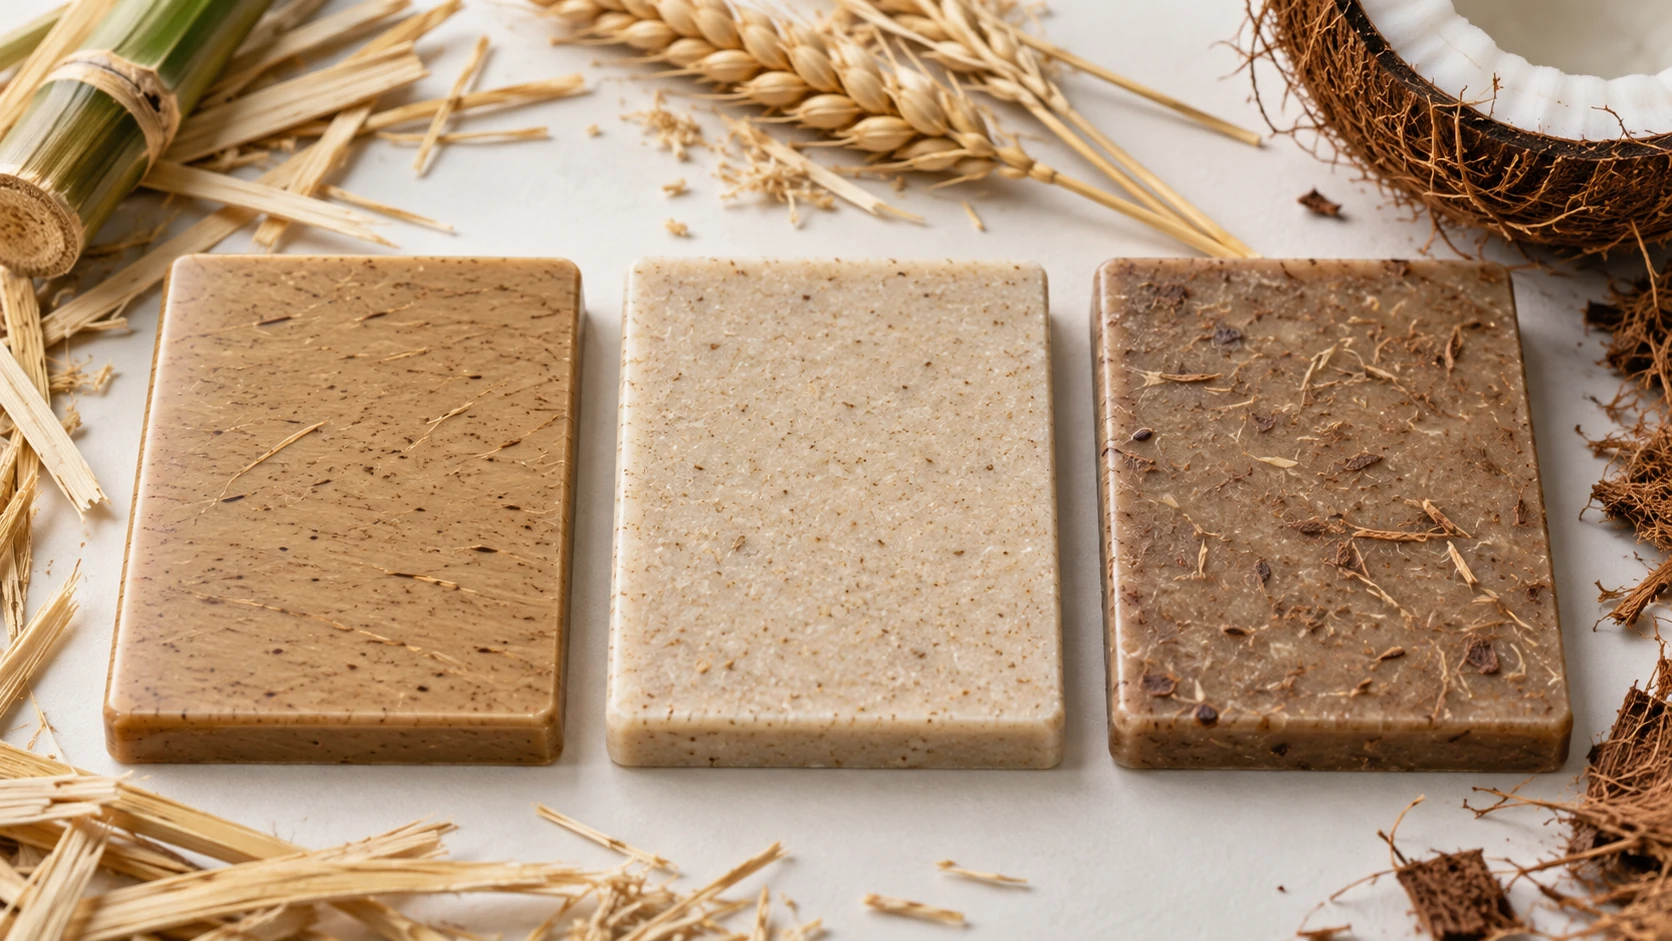
PP честен в отношении того, чем он является. PP с пшеничной соломой P179 002N имеет кремовый цвет с мелкими частицами на поверхности, явное восковистое ощущение и более низкий глянец, чем ABS. На мисках для животных и ручках столовой посуды лёгкий пшеничный аромат и видимые частицы волокна становятся преимуществами на странице продукта; но если продукт позиционируется как видимая деталь премиум-класса, поверхность PP становится слабым местом. PP с чайным волокном даёт бледный чайный тон и более мягкий визуальный образ, но тоже не достигает глянцевых возможностей ABS.
У PE самый слабый внешний вид, и он сильно зависит от коэффициента разбавления. PE с кокосовым волокном YS60E поставляется как мастербатч с 60% волокна, поэтому видимость волокна, ровность поверхности и постоянство оттенка в готовой детали зависят от коэффициента разбавления и базового полимера. Наружная поверхность полой выдувной детали относительно гладкая, но внутренняя поверхность и текстура волокна менее управляемы, чем в литой детали. PE не подходит для продуктов, чьё преимущество — качество поверхности; его ценность не во внешнем виде.
3. Характеристики: четырёхсторонний компромисс между жёсткостью, теплом, ударной вязкостью и размерами
После модификации различия в характеристиках между тремя материалами по сути являются компромиссом между жёсткостью, термостойкостью, ударной вязкостью и размерной стабильностью. Ни одна матрица не берёт все четыре. ABS лидирует по жёсткости, PP находится в середине, а PE после разбавления опускается на последнее место. ABS с бамбуковым волокном достигает модуля упругости при изгибе 2,800 MPa, ABS с кофейным жмыхом — 2,230 MPa; PP с пшеничной соломой достигает 1,956 MPa, а PP с чайным волокном опускается до 1,450 MPa; PE с кокосовым волокном показывает 4,400 MPa в мастербатче — казалось бы, самую высокую цифру, но это концентрат с 60% волокна: разбавленный до обычного соотношения для литья под давлением или выдувного формования, он по модулю упругости при изгибе явно опускается ниже компаундов PP. Сравнение TDS мастербатча с готовыми свойствами PP и ABS — самая распространённая ошибка при выборе PE.
По термостойкости PP — единственный из трёх, кто надёжно выдерживает кипящую воду. PP с пшеничной соломой достигает температуры деформации под нагрузкой 120 °C при 0.45 MPa и не деформируется, когда в него наливают кипящую воду; ABS достигает 85 °C при 1.82 MPa, что подходит для эксплуатации от комнатной до средней температуры и исключает длительный контакт с кипящей водой или паром; PE находится ниже PP. Для мисок для животных, столовой посуды и повседневных предметов, которые моют горячей водой, тепловое преимущество PP решающее.
По ударной вязкости PE показывает лучшие низкотемпературные характеристики, а ABS с кофейным жмыхом — лучший удар при комнатной температуре. ABS с кофейным жмыхом достигает 6.8 kJ/m² — относительно вязкая марка внутри семейства ABS; ABS с бамбуковым волокном держится на 5 kJ/m², а PP с пшеничной соломой — на 3.8 kJ/m². Ценность PE не в цифре удара при комнатной температуре, а в сохранении вязкости при низкой температуре: в холодильной эксплуатации, зимней наружной эксплуатации и ударопрочных деталях PE — единственный из трёх, кто не становится явно хрупким на холоде.
По размерной стабильности усадка ABS 0.4–0.6% — самый жёсткий рычаг в матрице. Усадка PP 0.9–1.2% прямо превращается в риск коробления и давление на выход годного у многогнёздных точных пресс-форм и крупных тонкостенных плоских деталей. Усадка PE обычно выше, чем у ABS, а логика контроля толщины стенки при выдувном формовании отличается от литья под давлением, поэтому размерная точность — не его сильная сторона.
4. Переработка: маршрут определяет форму изделия
Это самое недооценённое различие между тремя материалами. Маршрут переработки — не просто «как формуется деталь», а «какие продукты можно изготовить».
| Маршрут | ABS с растительным волокном | PP с растительным волокном | PE с растительным волокном |
|---|---|---|---|
| Литьё под давлением | ✔ Основной маршрут | ✔ | ✔ |
| Экструзия | Редко | ✔ Лист, профили, труба | ✔ Лист, профили |
| Выдувное формование | ✘ | Ограниченно | ✔ Полые бутылки, бочки, поплавки |
| Типичные формы | Точные мелкие детали, многогнёздные детали | Литые товары повседневного спроса + экструдированные крупные плоские детали | Полые детали + экструдированные детали + литые детали |
ABS в основном перерабатывается литьём под давлением. При MFR 7.5–8.5 g/10 min его текучесть подходит для многогнёздных точных пресс-форм, и проект палочек для размешивания из ABS с кофейным жмыхом удержал цикл ниже 25 секунд в многогнёздной оснастке. Сила ABS — высокая точность и высокое качество поверхности литых деталей, но его формы изделий по сути заперты в литье под давлением; экструзия и выдувное формование — не его поле.
PP можно лить под давлением и экструдировать. Со стороны литья он охватывает повседневные товары, такие как миски для животных и ручки столовой посуды; со стороны экструзии он даёт лист, профили и трубу, подходя для крупных плоских и непрерывных по длине изделий. Окно литья PP с пшеничной соломой отработано: температура пресс-формы 65 °C, скорость впрыска примерно на 15% ниже, чем у обычного PP, и на 2 секунды больше выдержки под давлением достаточно для стабильного производства, а на стороне экструзии преимущество дают прочность расплава и дисперсия волокна матрицы PP. Если продукт — лист, профиль или непрерывно экструдируемая форма, PP лучше всех трёх охватывает и литьё под давлением, и экструзию.
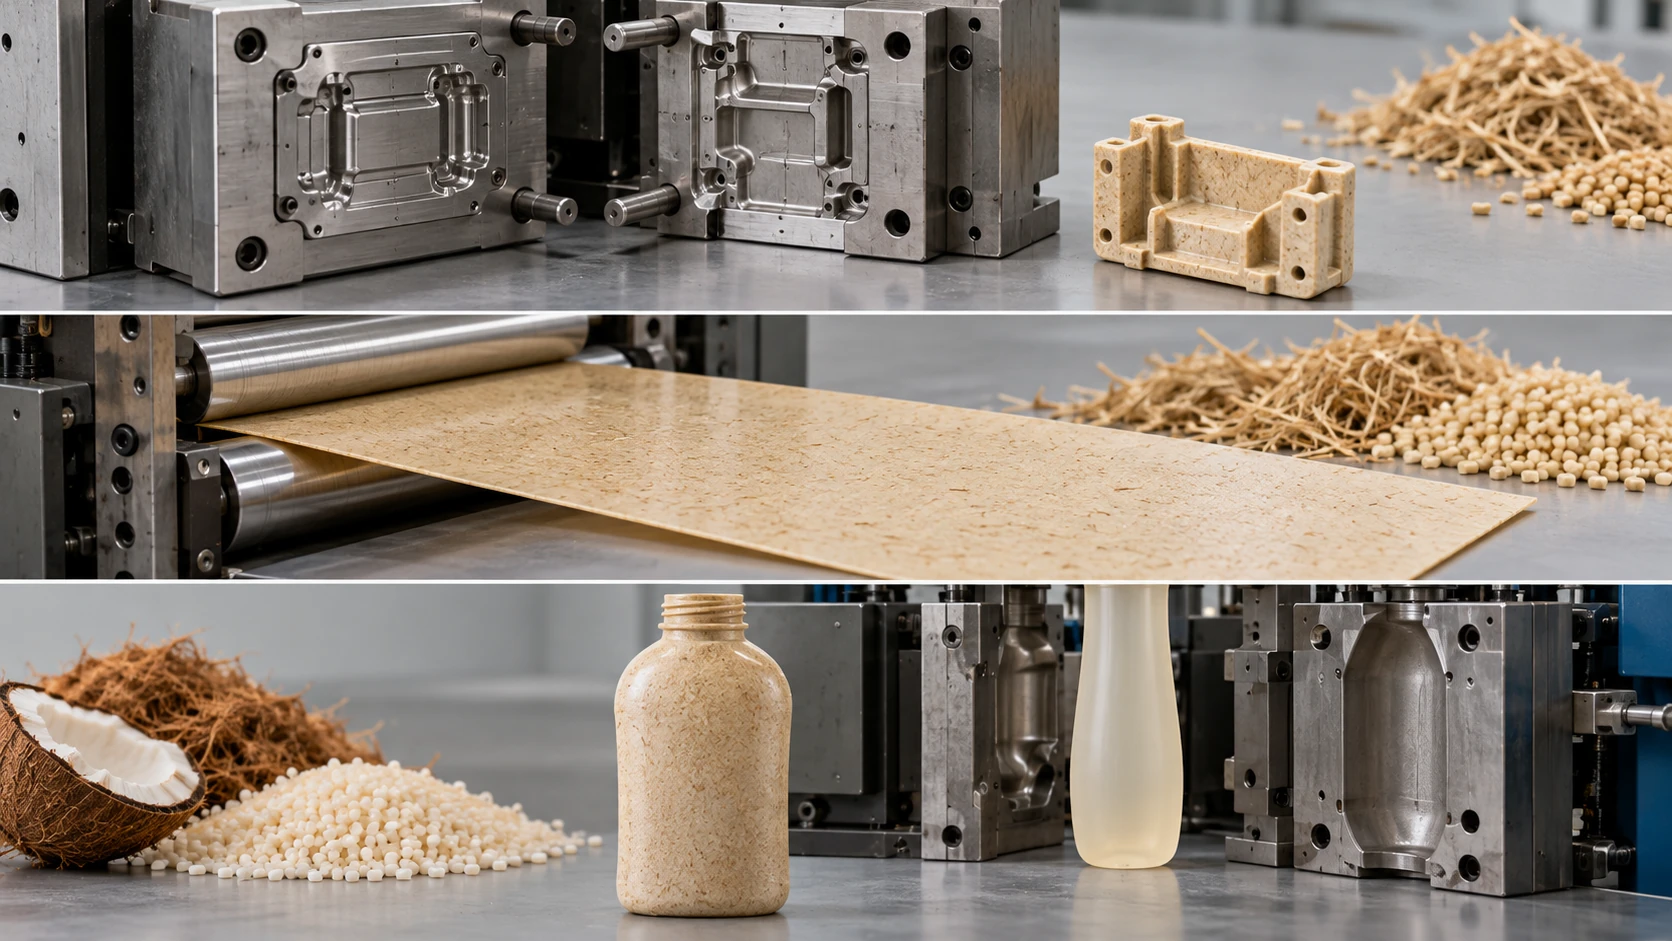
Уникальная ценность PE — выдувное формование. Литьё под давлением, экструзия и выдувное формование доступны все, а полые выдувные детали — та область, в которую ABS и PP с растительным волокном практически не входят. Мастербатч PE с кокосовым волокном имеет MFR 3.18 и после разбавления подходит для выдувного формования полых бутылок, бочек, поплавков и деталей для хранения воды. Это значит, что если форма изделия — полое изделие, ABS и PP с растительным волокном просто отсутствуют в списке кандидатов с самого начала: PE не запасной вариант, а единственный работоспособный маршрут с растительным волокном.
Ограничения, общие для всех трёх, тоже входят в выбор: компаунды с растительным волокном текут хуже чистой смолы, поэтому в малых пресс-формах нужно следить за перекрытием литников, а растительное волокно может разлагаться при переработке расплава и выделять кислотные соединения, поэтому рекомендуются пресс-формы из нержавеющей стали: обычная сталь оснастки будет корродировать и получать задиры при длительной эксплуатации. Эти ограничения есть у всех трёх матриц, но системы с высоким содержанием волокна, такие как неразбавленный мастербатч PE, несут более высокую коррозионную нагрузку, и стоимость модернизации пресс-формы стоит закладывать в бюджет с самого начала проекта.
5. Кейсы заказчиков: как три материала показали себя в реальных проектах
Кейс 1: миска для животных из PP с пшеничной соломой (литьё под давлением, в производстве с 2025 года)
Материал имеет модуль упругости при изгибе 1,956 MPa и температуру деформации под нагрузкой 120 °C при 0.45 MPa; выход годного в производстве держался выше 96%, и жалобы на коробление или деформацию не доходили до заказчика. Параметры литья задали такими: температура пресс-формы 65 °C, скорость впрыска на 15% ниже, чем у обычного PP, и на 2 секунды больше времени выдержки под давлением. Бренд сделал «растительный материал из пшеничной соломы» ключевым преимуществом своей страницы продукта, и потребители хорошо отреагировали на лёгкий пшеничный аромат. Урок выбора: у PP отработанное технологическое окно для литых товаров повседневного спроса, а термостойкость и пищевое соответствие образуют двойной барьер — производство стартует без нового оборудования и изменений пресс-форм.
Кейс 2: палочки для размешивания из ABS с кофейным жмыхом (литьё под давлением, экспорт в европейскую кофейную сеть)
MFR 7.5 g/10 min, модуль упругости при изгибе 2,230 MPa и ударная вязкость 6.8 kJ/m², при этом цикл в многогнёздной пресс-форме удерживался ниже 25 секунд. Главным вызовом в производстве была стабильность партий: WOOYOPET удерживал MFR каждой партии в пределах 7.2–7.8 g/10 min и держал колебание усадки узким, чтобы выполнить требование равномерного заполнения многогнёздной оснастки. Урок выбора: в работе с многогнёздными точными пресс-формами усадка ABS 0.4–0.6% прямо превращается в преимущество по выходу годного, тогда как усадка PP 0.9–1.2% требует более жёсткого контроля входящего материала для компенсации.
Кейс 3: наружный резервуар для воды для животных из PE с кокосовым волокном (выдувное формование / опытное литьё)
Продукт заказчика — полый резервуар для воды, который должен быть гибким, выдерживать низкие температуры и поддаваться выдувному формованию. ABS и PP с растительным волокном не поддаются выдувному формованию в такой форме изделия, поэтому PE оказался единственным маршрутом с растительным волокном, который вышел на опытные образцы. На этапе опытных образцов сосредоточились на готовых свойствах после разбавления, на равномерности толщины стенки при выдувном формовании и на поведении при падении при низкой температуре. Урок выбора: как только форма изделия зафиксирована как полая выдувная деталь, логика выбора — не «сравнить три материала»: маршрут переработки сначала сужает поле до PE, а коэффициент разбавления и рецептуру матрицы затем оценивают внутри маршрута PE.
6. Путь выбора по форме изделия и границе отказов
Шаг 1 — сузьте поле маршрутом переработки. Точные литые мелкие детали и многогнёздные видимые детали → сначала ABS; литые товары повседневного спроса, лист, профили и крупные плоские детали → сначала PP; полые выдувные детали, бутылки, бочки, поплавки и детали для хранения воды → PE — единственный работоспособный маршрут. Если маршрут не подходит, сравнение свойств бессмысленно.
Шаг 2 — зафиксируйте незыблемую границу характеристик внутри оставшегося поля. Видимые детали, сборочные детали и многогнёздные точные детали → усадка и качество поверхности ABS дают жёсткое преимущество; контакт с кипящей водой, пищевой контакт и доказательная цепочка FDA + LFGB → термостойкость и зрелость соответствия делают PP самым коротким путём; низкотемпературная вязкость, стойкость к падению и наружное атмосферное старение → гибкость матрицы и низкотемпературное поведение PE незаменимы.
Шаг 3 — включите в сравнение стоимость адаптации пресс-формы и процесса. Кислотные продукты разложения растительного волокна требуют защиты стали пресс-формы от коррозии, а сохранение длины волокна требует конфигурации шнека без избыточного сдвига. Если существующая пресс-форма сделана из обычной стали и её не будут менять, марки с низким содержанием волокна или с обработкой поверхности несут более управляемую коррозионную нагрузку; системы с высоким содержанием волокна требуют учитывать модернизацию пресс-формы в общей стоимости.
Шаг 4 — разделите «стоимость за килограмм» и «стоимость за соответствующую деталь». Более дешёвая матрица PP не делает компаунд дешевле: при содержании волокна 30% удельная стоимость может вырасти, а не упасть. Матрица ABS дороже, но направление снижения стоимости за счёт наполнения волокном и премия за жёсткость оба реализуются на одной и той же детали. В работе с пищевым контактом зрелая доказательная цепочка FDA + LFGB у PP экономит время и стоимость испытаний, и это входит в экономику выбора.
Итог выбора: ABS с растительным волокном даёт качество поверхности и базовую усадку; PP с растительным волокном даёт термостойкость, пищевое соответствие и широту процесса «литьё под давлением плюс экструзия»; PE с растительным волокном даёт полую выдувную форму и низкотемпературную вязкость. Сравнение — не рейтинг свойств на одном продукте: маршрут переработки сначала очерчивает границу формы изделия, а граница отказов затем решает матрицу. За листами свойств, данными по разбавленным готовым деталям или поддержкой выбора для производства обращайтесь к команде WOOYOPET.
Примечания к данным
Приведённые выше показатели взяты с публичных страниц марок WOOYOPET для A7015WT234S, PA757520, P179002N, P179-402N и мастербатча YS60E. Методы испытаний, обработка волокна и базовые смолы у этих марок различаются, поэтому значения описывают каждую марку и не являются контролируемым экспериментом только по базовой смоле. Данные YS60E относятся к мастербатчу с 60% волокна; свойства готовых деталей после разбавления измеряют заново. Производственные данные в трёх кейсах взяты из производственных и опытных проектов WOOYOPET 2025 года и описывают эти проекты.