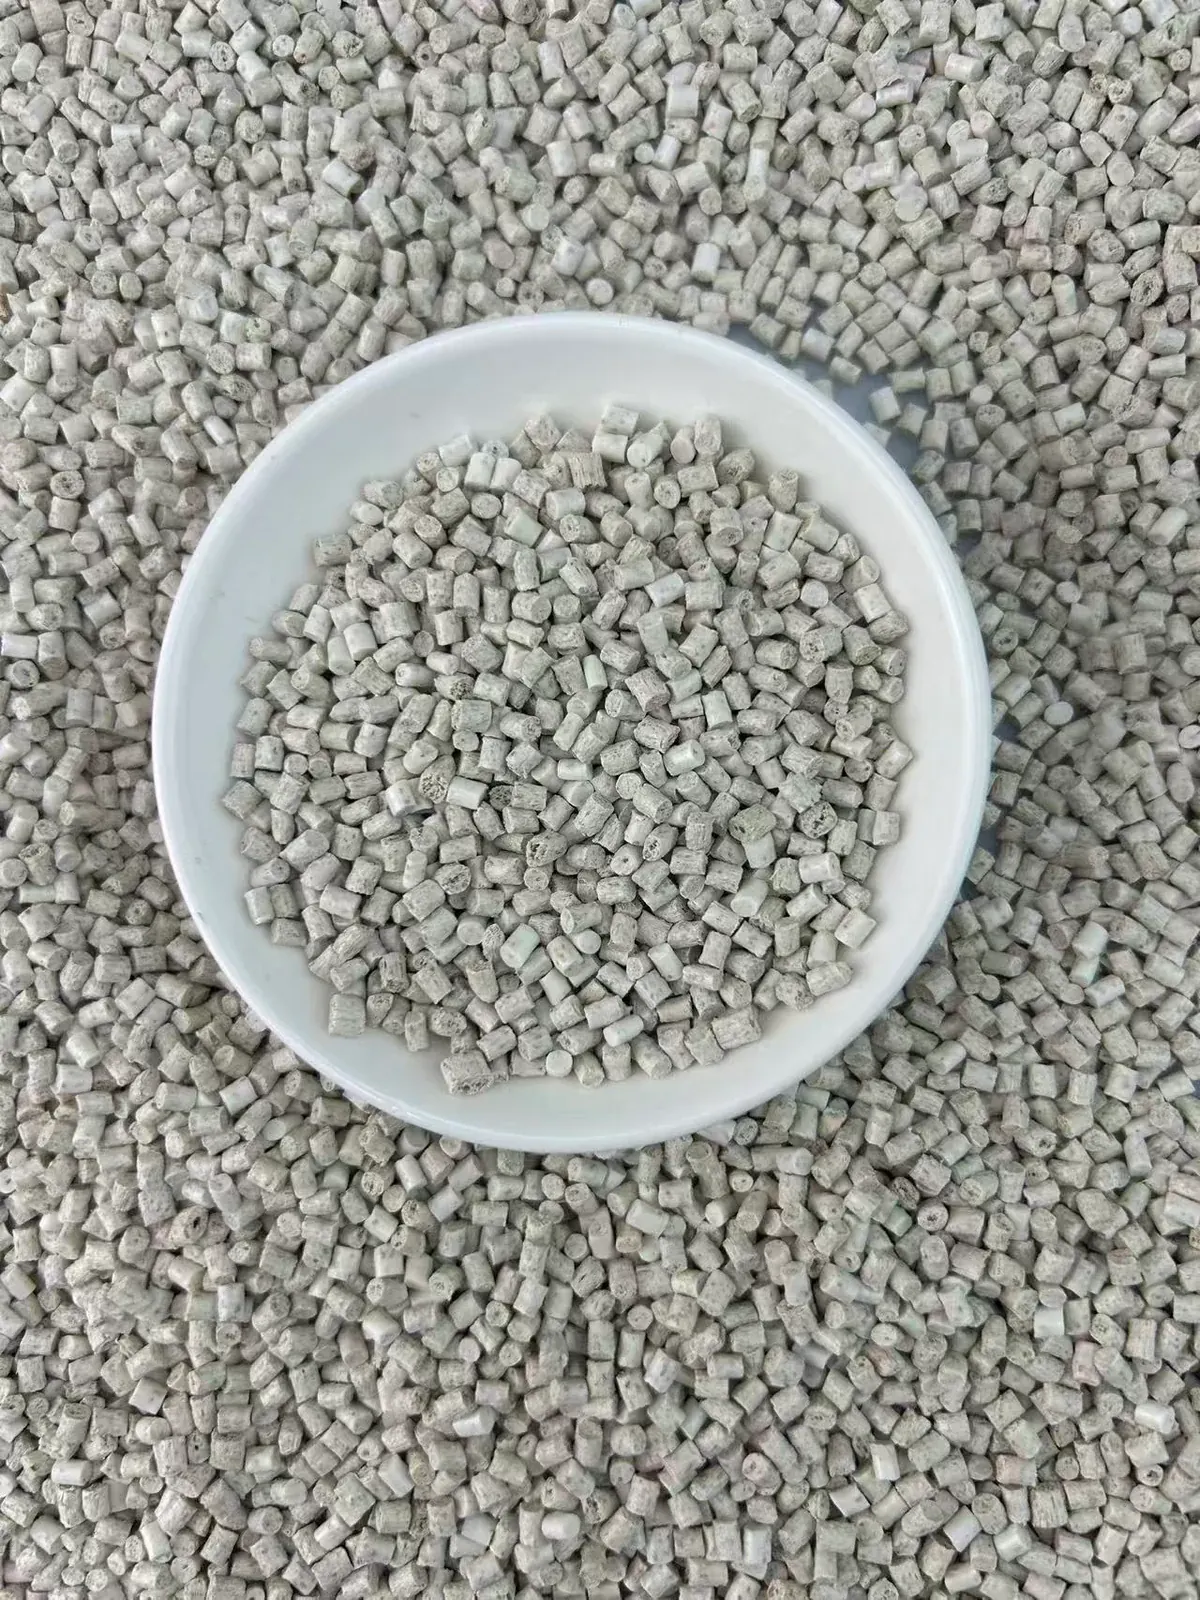
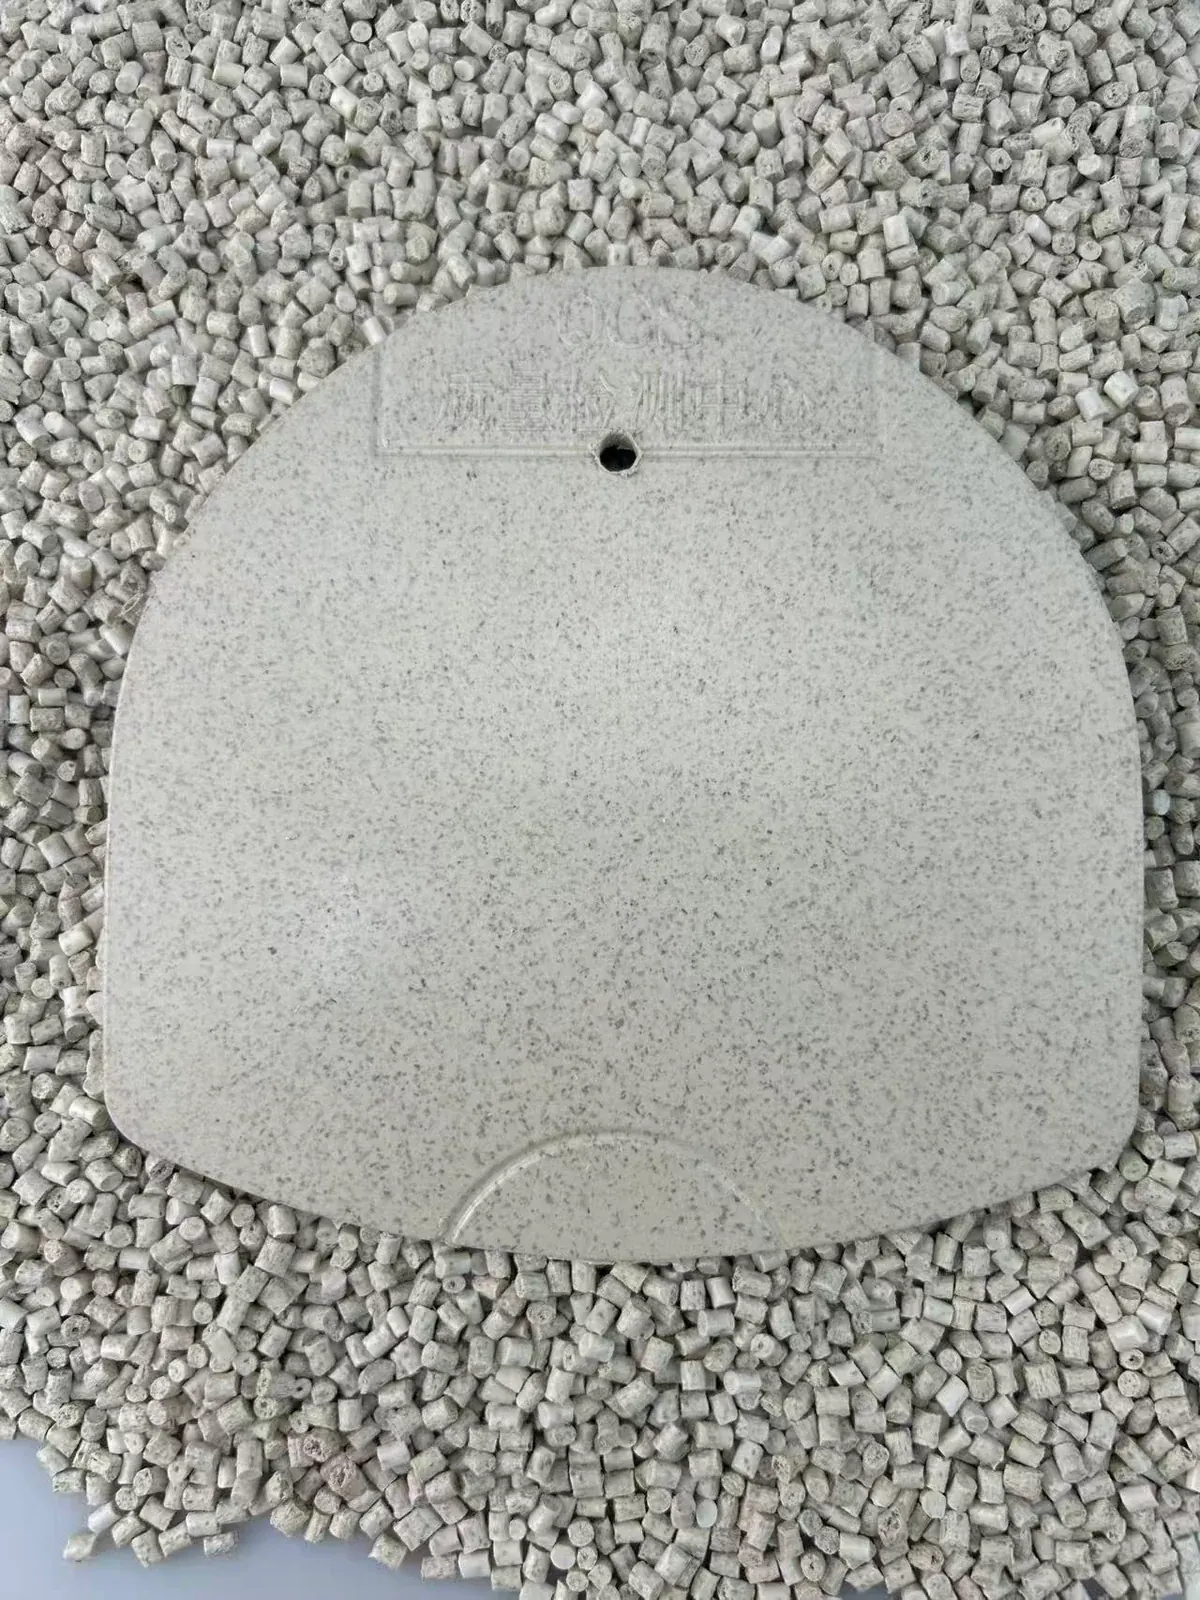
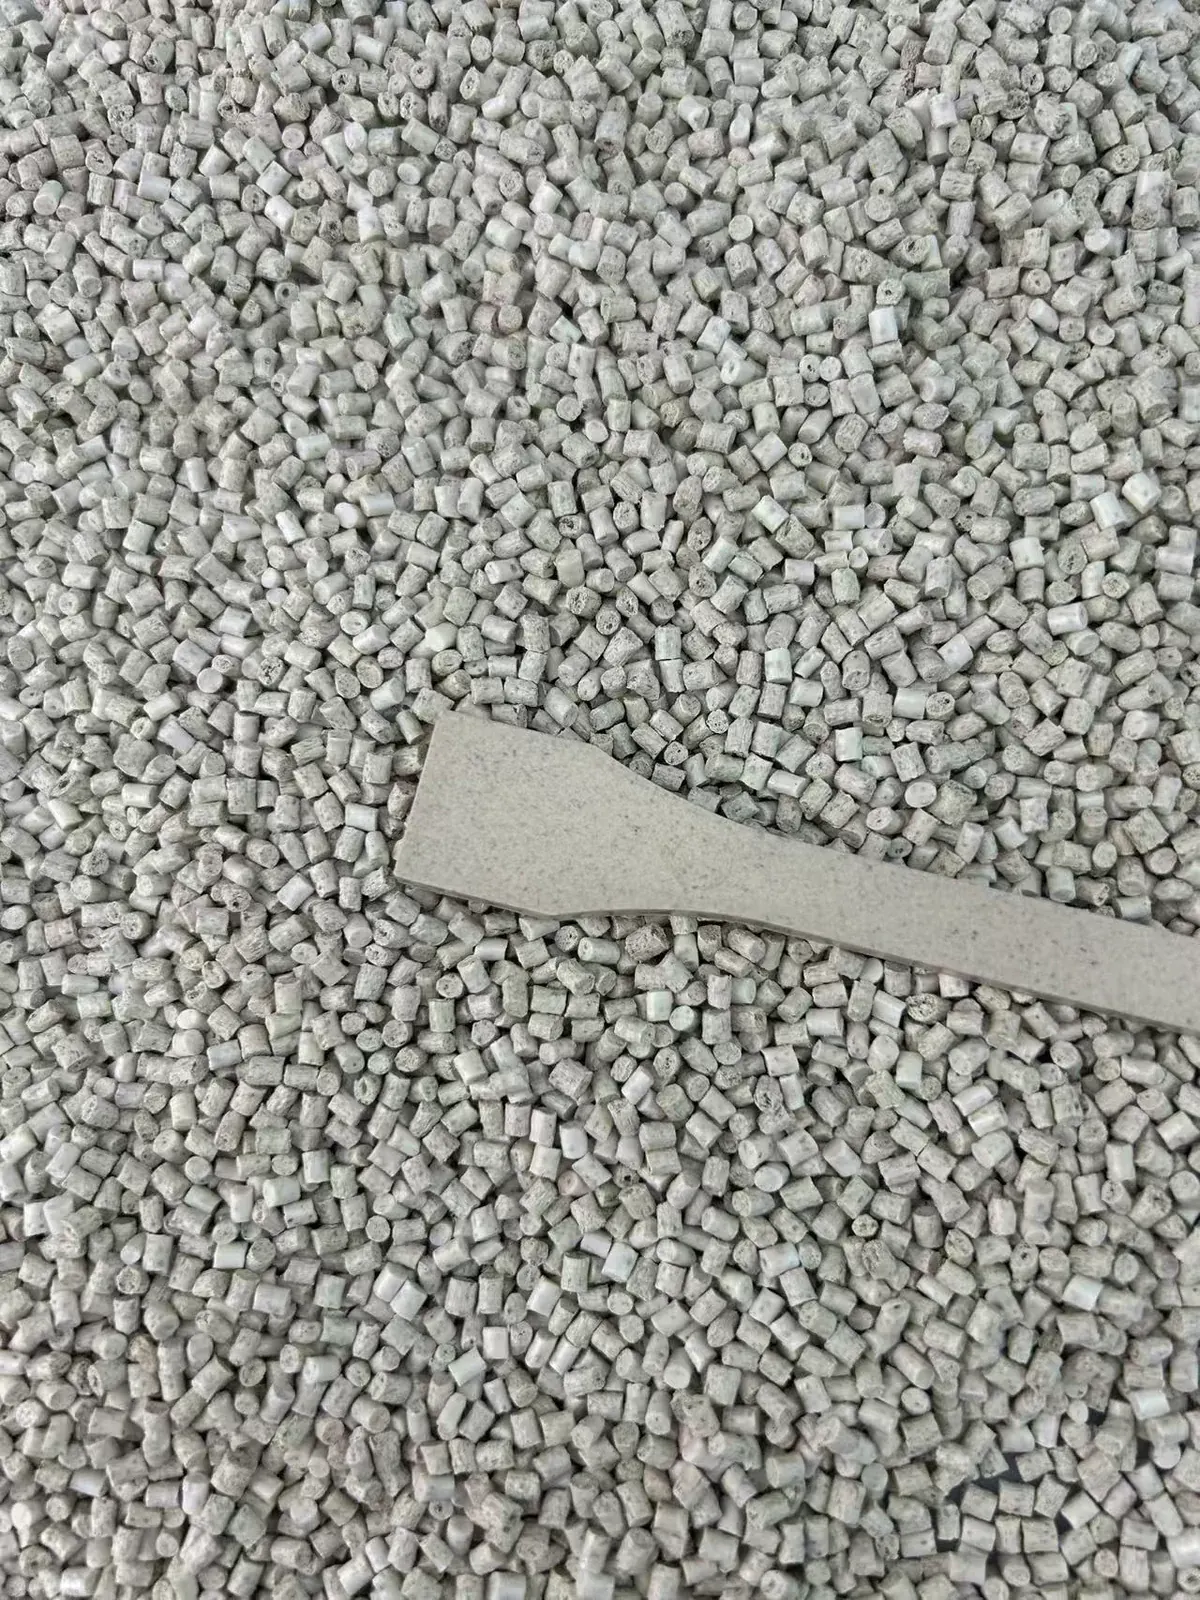
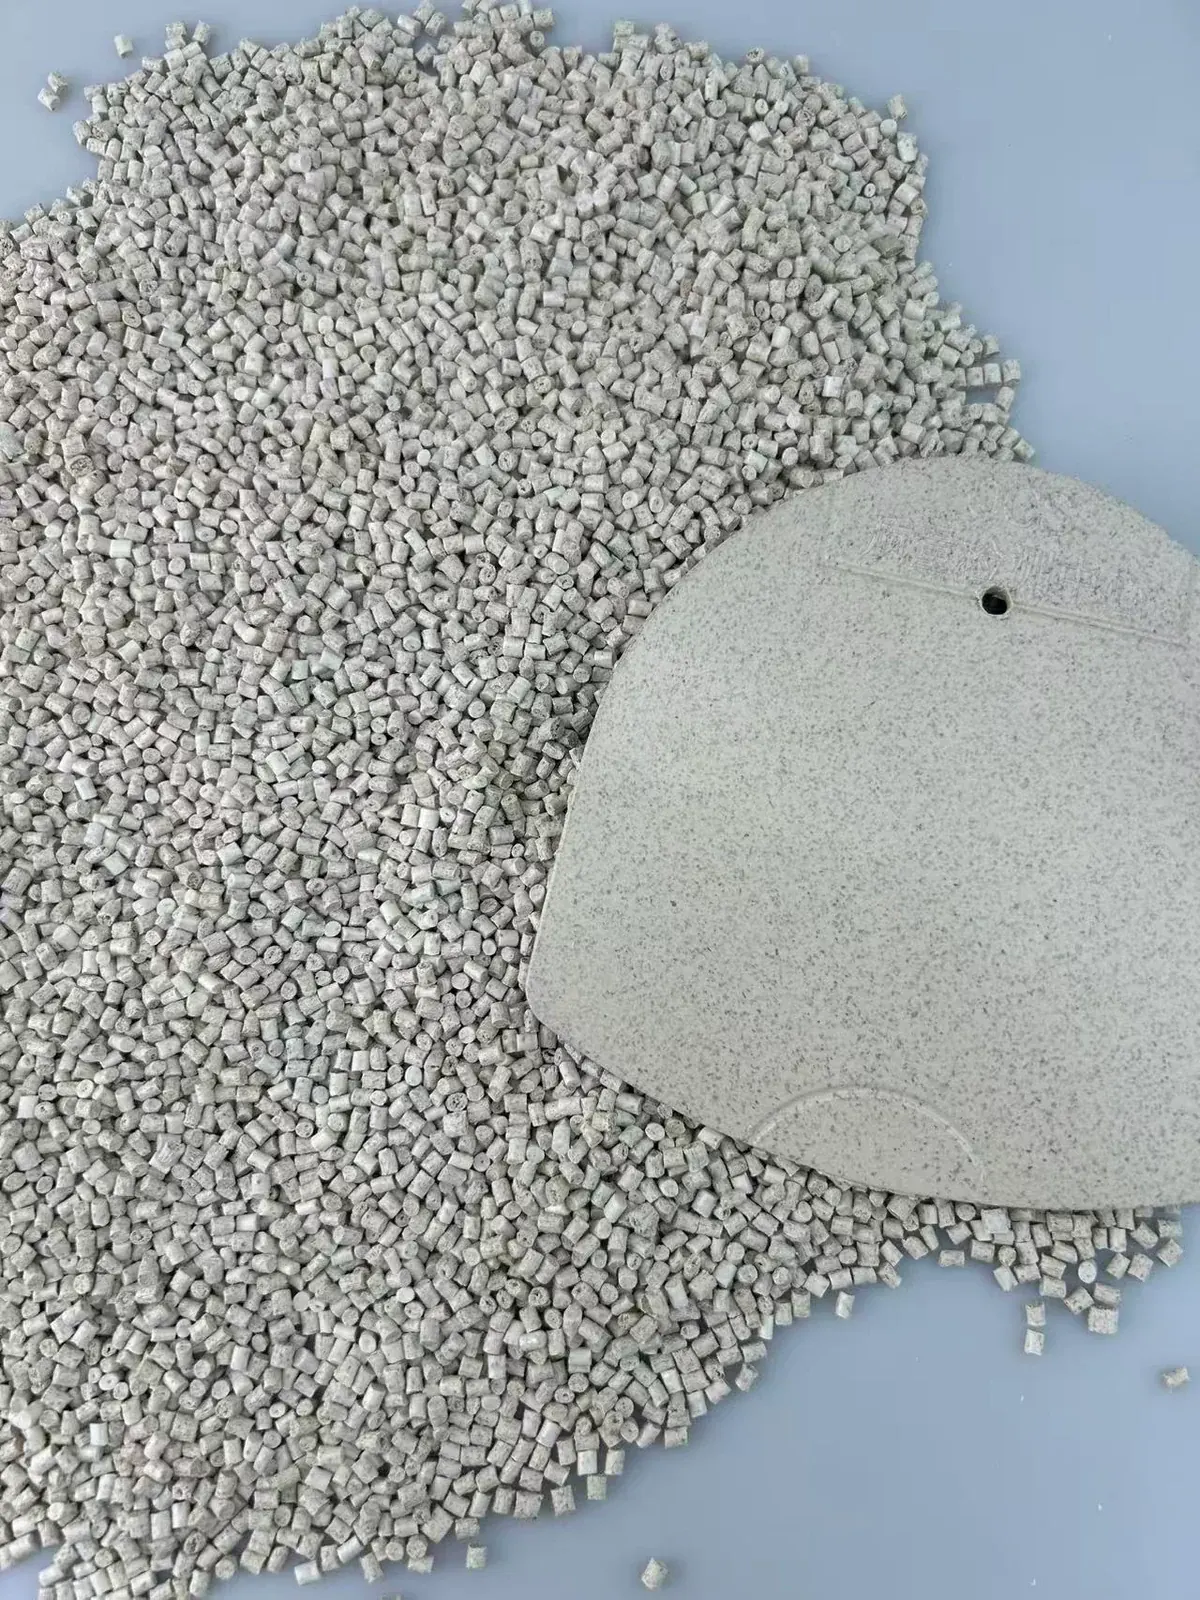
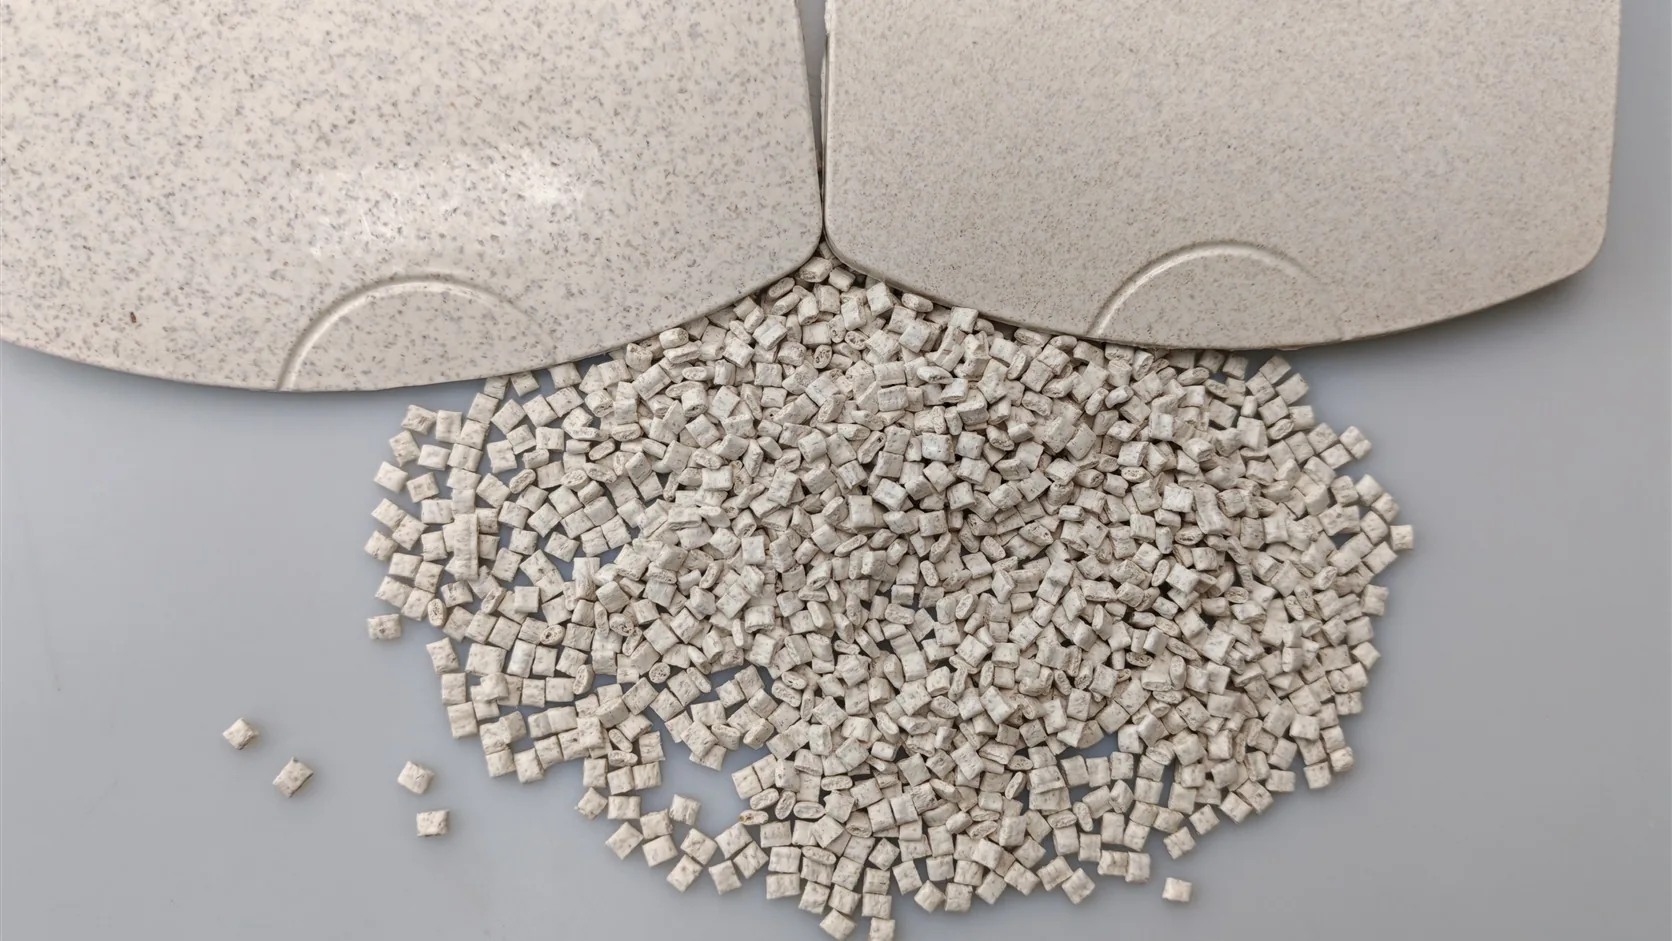
Компаунд ABS с волокном злаков смешивает ABS с обработанным волокном из соломы злаковых стеблей, создавая светло-серо-бежевый материал с мелкими, равномерно распределёнными растительными частицами. Солома придаёт поверхности сдержанный зернистый рисунок, а основа ABS обеспечивает жёсткие изделия с чёткими кромками и плотным ощущением в руке. Литые изделия сохраняют технический вид, но приобретают большую визуальную глубину, чем обычный пластик. Подходящие применения: корпуса электронных аксессуаров, настольные органайзеры, лотки для хранения, ручки управления и декоративные интерьерные панели.
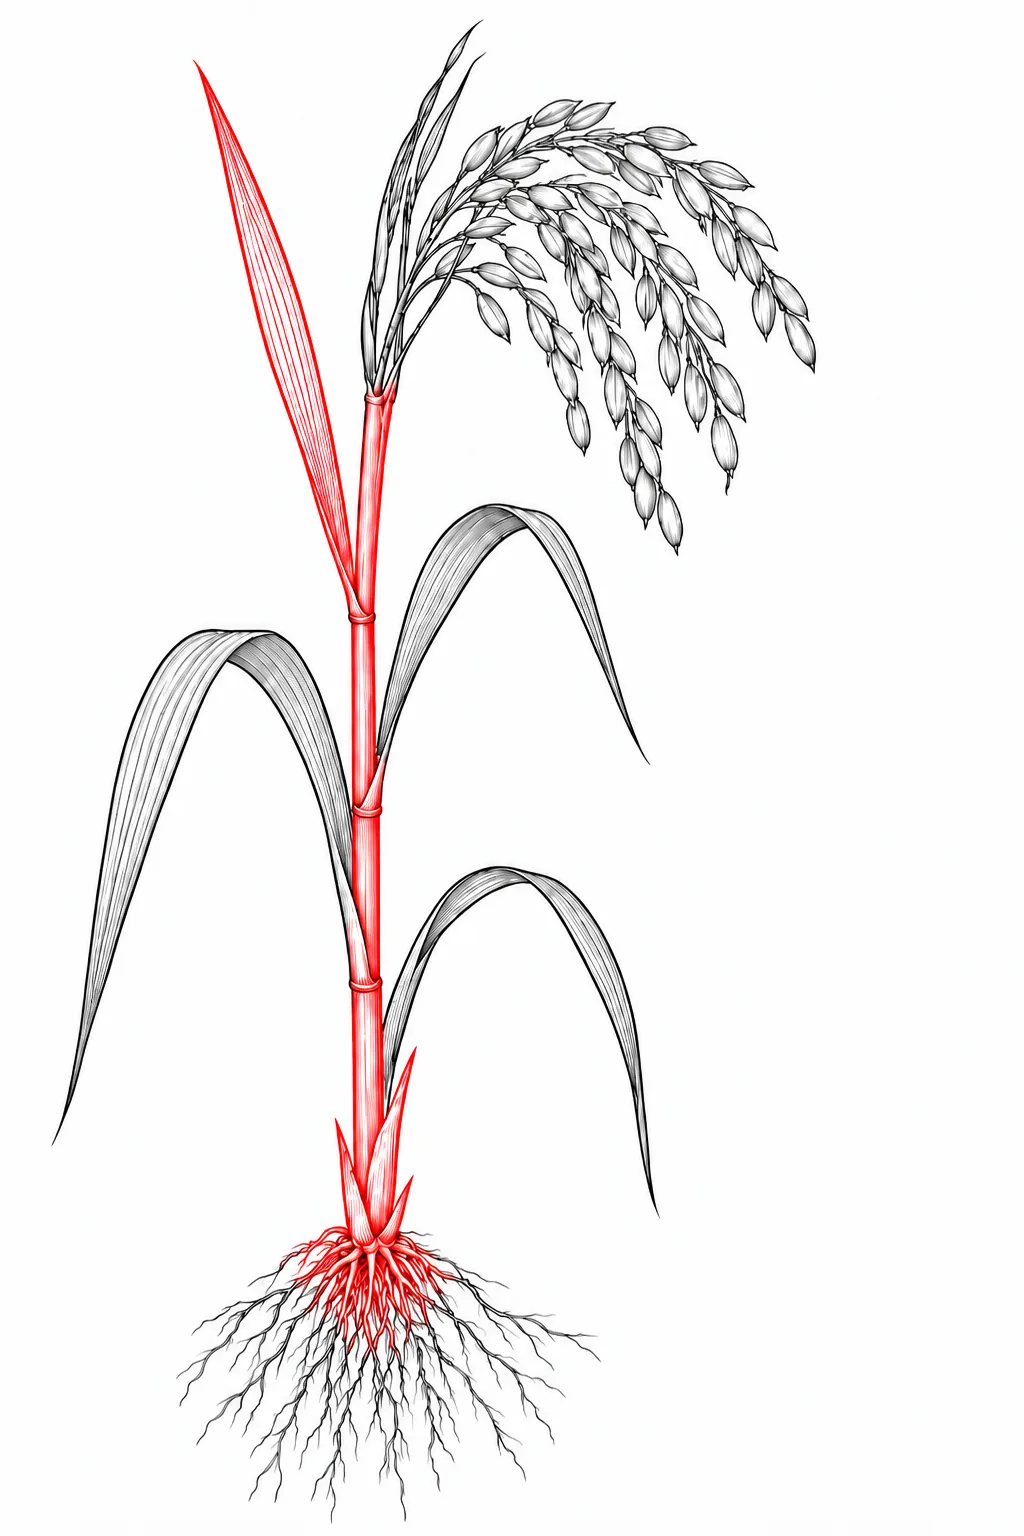
Для этого материала в качестве растительного сырья мы используем зерновая солома.
Физические и механические показатели
ПоказательЗначениеСтандарт испытания
Плотность
1,10 g/cm³
ASTM D792
Прочность на растяжение
37 MPa50 mm/min
ASTM D638
Удлинение при разрыве
2.5 %50 mm/min
ASTM D638
Прочность на изгиб
66 MPa10 mm/min
ASTM D790
Модуль упругости при изгибе
1,508 MPa10 mm/min
ASTM D790
Ударная вязкость по Изоду с надрезом
7.0 kJ/m²23 °C
ASTM D256
Твёрдость по Шору
76.5 HD
ASTM D2240
Рекомендации по применению и примечания по переработке
Применение материала
Используйте этот готовый к переработке компаунд напрямую или смешивайте его с совместимым первичным ABS в любой пропорции, регулируя содержание волокна и внешний вид литого изделия. После изменения соотношения смеси проведите пробное литьё.
Подбор цвета
Подбор цвета возможен. Поскольку натуральная основа светлая, можно разработать большинство цветовых гамм, однако частицы растительного сырья остаются заметными и могут изменять итоговый оттенок. Согласуйте целевой оттенок по литому образцу цвета.
Метод переработки
Литьё под давлением.
Уход за пресс-формой
Используйте закалённую коррозионностойкую сталь для пресс-формы. Сразу после переработки очищайте пресс-форму: композит с растительным волокном, оставшийся в оснастке, способен вызвать коррозию, если вовремя его не удалить.
Справочные температуры переработки
Этап
Справочный режим
Сушка
80–90 °C в течение 4–5 h
Задняя зона
165–175 °C
Средняя зона
175–180 °C
Передняя зона
180–200 °C
Сопло
180–200 °C
Пресс-форма
60–90 °C
Важно: Эти настройки являются лишь отправной точкой. Корректируйте их с учётом машины, пресс-формы, геометрии изделия и времени пребывания. Чрезмерная температура или слишком длительное время пребывания могут привести к подгоранию или карбонизации растительного волокна; начинайте с нижней границы и повышайте только при необходимости.
Поддерживаемые сертификаты
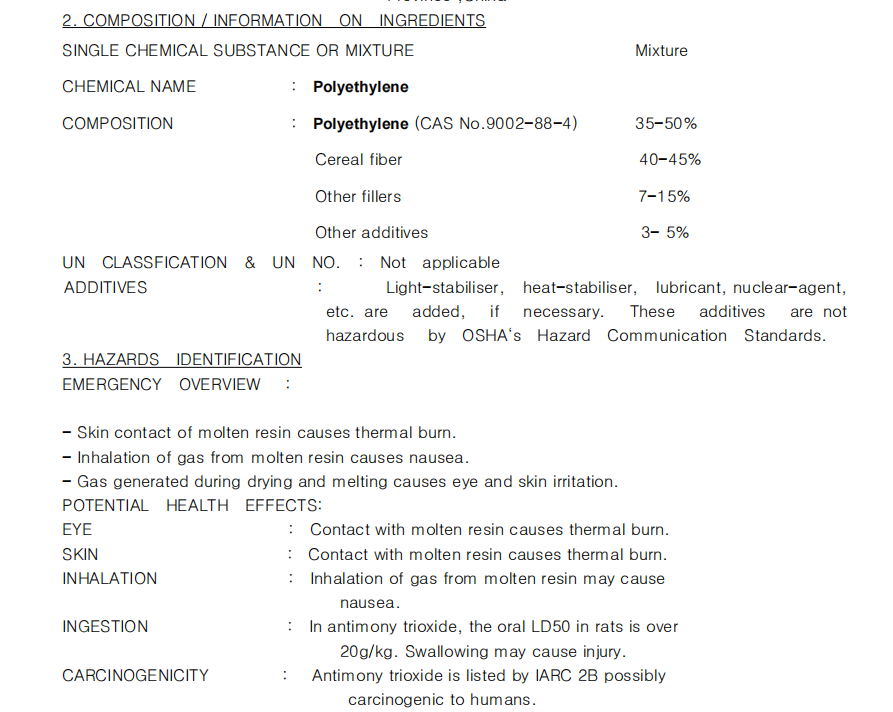
Фрагмент справочного отчётаMSDS
Паспорт безопасности материала
Документация по безопасности материала предоставляется для обращения с продукцией и экспертизы проекта.
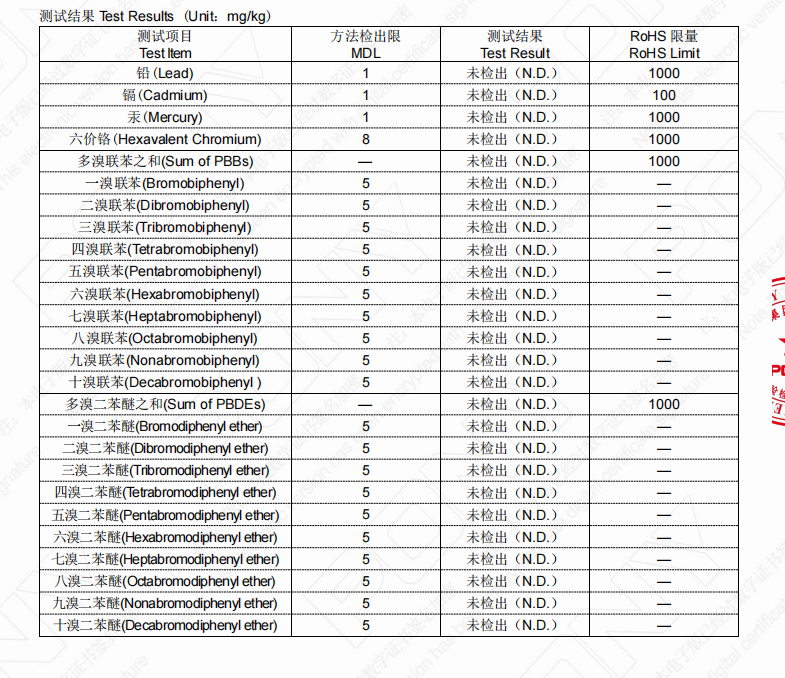
Фрагмент справочного отчётаRoHS
RoHS
Документация о соответствии требованиям RoHS предоставляется с учётом применимой марки и производственной партии.
Изображения выше — обрезанные фрагменты справочных документов. Содержание документов, номера протоколов и детали испытаний зависят от марки материала и производственной партии.
Расскажите о требованиях к изделию, процессу переработки, цвету и показателям. Мы поможем разобраться с маркой, содержанием волокна и схемой испытаний образцов.