De la cáscara de coco al compuesto: convertir la fibra de coco en material inyectable y reducir el plástico de origen fósil
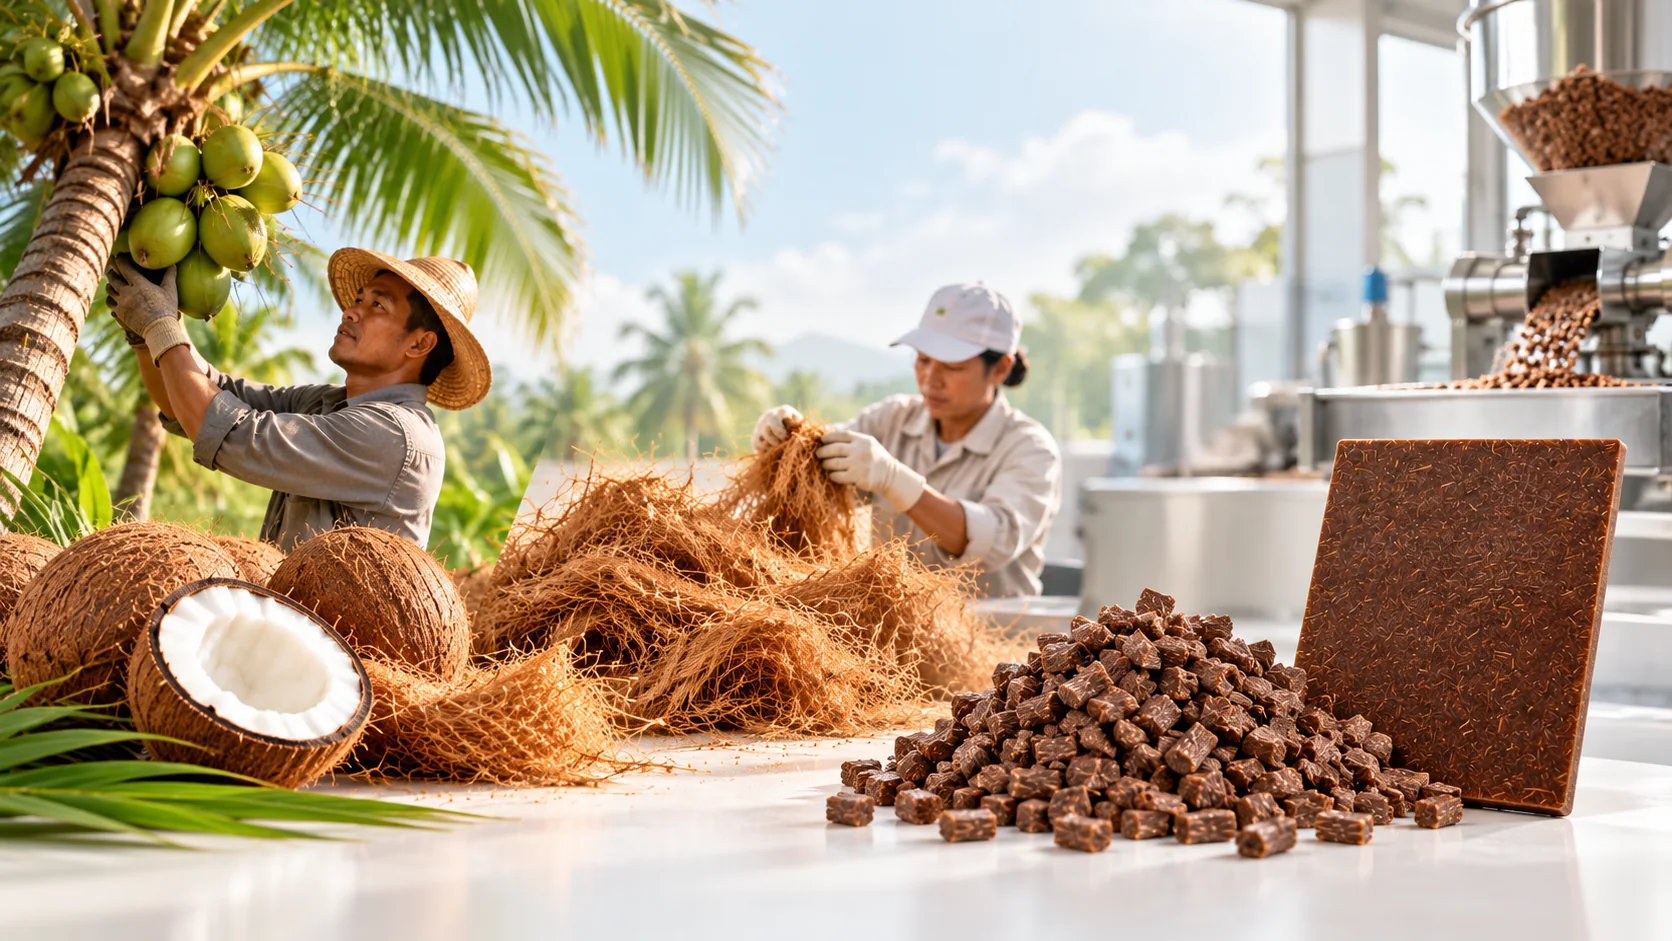
La fibra de coco es un caso especial entre las fibras naturales: rica en lignina, resistente a la corrosión y la humedad, y de aspecto inconfundible. Así se convierte en gránulos que una fábrica puede procesar.
Preguntas frecuentes de compradores e ingenieros
Preguntas sobre el masterbatch de fibra de coco y su procesado
¿Es biodegradable un compuesto de fibra de coco?
No. La matriz de PP o PE no es degradable por sí misma. Añadir fibra de coco reduce la proporción derivada del petróleo y aprovecha un componente vegetal recuperado, pero la matriz sigue determinando el comportamiento al final de la vida útil. Las afirmaciones sobre degradación deben referirse a la formulación final concreta y al entorno de eliminación al que llegue realmente.
¿Por qué la fibra de coco es más rígida que la madera o la paja?
Por la lignina. La fibra marrón contiene aproximadamente un 42,2 % y la blanca un 40,8 %, frente a cerca del 25 al 35 % en la madera corriente. La lignina aporta rigidez e hidrofobicidad; su elevada proporción explica la rigidez natural del coco y su resistencia a la humedad y la corrosión.
¿Por qué hay que diluir el masterbatch de coco en lugar de usarlo directamente?
YS60E contiene un 60 % de fibra vegetal y es un masterbatch concentrado, no un compuesto listo para moldear. Un contenido fijo de fibra fijaría tanto la rigidez como la fluidez y obligaría a emplear grados distintos para cajas rígidas y piezas de pared delgada que necesitan más flujo. La dilución permite utilizar un solo masterbatch en varias formulaciones finales, cada una de las cuales debe validarse por separado.
¿Qué causa el alabeo en los compuestos de fibra de coco y puede controlarse?
El alabeo se debe principalmente a tensiones residuales concentradas por la orientación de las fibras y depende del proceso. Un estudio de optimización en una tapa de compartimento de automóvil redujo un alabeo inicial de 1,609 mm en un 58,02 % y después en un 70,23 % mediante la posición de entrada, las temperaturas de masa y molde y los parámetros de compactación. Puede controlarse, pero hay que calibrar los parámetros para cada pieza y molde.
¿Corroe el molde un compuesto de fibra vegetal?
Sí, los moldes de acero corriente están expuestos. A temperatura elevada la fibra reacciona con la humedad y genera sustancias ácidas que atacan el acero. Use acero inoxidable o proteja el molde convencional con galvanizado o cromado. Después de producir, realice entre 20 y 30 ciclos de purga con compuesto de PP o PE para retirar los residuos ácidos de la superficie del molde.
La fibra de coco ocupa un lugar singular entre las fibras naturales. No es madera, paja ni bambú. Procede de la cáscara exterior gruesa del coco y se comporta de forma distinta a las fibras que suele emplear la industria del plástico.
La magnitud del recurso es el primer motivo de interés. Los cocoteros ocupan más de 12 millones de hectáreas en el mundo y generan más de 26 millones de toneladas de cáscara al año. Más del 92 % no se aprovecha económicamente: se deja pudrir o se quema donde se acumula. La propia fibra de coco representa un flujo mucho menor —unos 1,29 millones de toneladas anuales en todo el mundo— y se exporta principalmente en bruto. China importa alrededor del 65 al 70 % de la producción mundial de esta fibra.
Mientras tanto, los transformadores por inyección buscan una combinación concreta: una fibra natural suficientemente rígida, resistente a la corrosión, tolerante a la humedad y visualmente distintiva para incorporarla a un material técnico. La fibra de coco se propone una y otra vez porque reúne cualidades que otras fibras no ofrecen juntas. Pero el camino desde la cáscara hasta un granulado moldeable es largo y exige resolver cada etapa.
1. Por qué merece la pena desarrollar materiales con fibra de coco
La composición química de la fibra de coco difiere profundamente de la madera y la paja. Su contenido de lignina es excepcionalmente alto: aproximadamente el 42,2 % en la fibra marrón y el 40,8 % en la blanca, frente a cerca del 25 al 35 % en la madera corriente. La lignina aporta rigidez e hidrofobicidad a las fibras naturales. Por ello, su elevada proporción hace que la fibra de coco sea más rígida por naturaleza que la de madera o paja y más resistente a la corrosión y la humedad.
La fibra marrón contiene alrededor de un 28,5 % de celulosa, un 16,9 % de hemicelulosa y solo un 1,8 % de cenizas. Un bajo contenido de cenizas importa durante el procesado porque reduce la formación de residuos y puntos negros. Además, las células de coco tienen paredes más gruesas que las de la madera; la fibra es más gruesa y refuerza la matriz con mayor eficacia por unidad de carga.
La propia fibra de coco resiste la corrosión. Una cáscara puede conservar su estructura durante años bajo el salitre costero sin pudrirse gracias al efecto combinado de la lignina y las ceras. De ahí sus usos tradicionales en cuerdas, esteras, cepillos y geotextiles, aplicaciones que requieren resistencia a la humedad y la abrasión.
Estas ventajas tienen un coste en el moldeo por inyección. Una fibra gruesa deja una textura superficial marcada y no sirve para productos claros de acabado fino. El alto contenido de lignina estrecha la ventana de procesado: a temperaturas elevadas se degrada y provoca olor y decoloración. Además, una fibra gruesa y rígida es difícil de dispersar en el husillo y tiende a aglomerarse.
2. Obstáculos técnicos entre la cáscara y un material utilizable
Primer obstáculo: longitud de fibra y relación longitud/diámetro
Los filamentos de coco en bruto miden entre 15 y 30 cm, por lo que no pueden inyectarse directamente. Hay que cortarlos, molerlos y tamizarlos hasta obtener una longitud adecuada para la inyección. Los estudios publicados muestran claramente la disyuntiva: fibras demasiado cortas concentran la tensión en sus extremos, causan despegue interfacial y transfieren mal la carga entre fibra y matriz; fibras demasiado largas interactúan entre sí y tienden a doblarse o levantarse. wooyopet controla la relación longitud/diámetro durante el pretratamiento para equilibrar el refuerzo y la facilidad de dispersión.
Segundo obstáculo: compatibilidad interfacial
La fibra de coco es polar y presenta numerosos grupos hidroxilo en su superficie; las matrices de PP y PE son apolares. Si se mezclan directamente, la unión es deficiente: la fibra queda en la matriz como arena removida en pegamento, sin anclarse ni transmitir carga. El polipropileno injertado con anhídrido maleico (PP-g-MAH) es el compatibilizante habitual del sector y mejora la humectación de la fibra por el polímero fundido. Sin embargo, los estudios señalan un límite en el caso del coco: es poco probable que se produzca una interacción química importante entre PP y fibra; la mejora se debe sobre todo a una mejor humectación física. wooyopet combina un sistema compatibilizante con tratamiento superficial de la fibra para equilibrar la humectación y la unión química.
Tercer obstáculo: uniformidad de la dispersión
La fibra de coco se aglomera con facilidad en una matriz de PP. Dentro del aglomerado, las fibras se tocan entre sí y solo la parte exterior entra en contacto con el PP; la pieza moldeada presenta variaciones locales de color y puntos gruesos en la superficie. wooyopet controla la dispersión durante la granulación mediante la configuración del husillo y la práctica de compounding. Así, el cliente puede diluir el masterbatch de alta carga en la proporción necesaria y alimentarlo directamente a la inyectora.
Cuarto obstáculo: secado
La fibra de coco absorbe menos humedad que la de madera porque su lignina y sus ceras son más hidrófobas, pero sigue siendo imprescindible secarla. La ventana de secado del masterbatch de coco es de 80 a 100 °C durante tres o cuatro horas. Si el secado es insuficiente, la humedad se vaporiza durante la inyección y produce burbujas y marcas de flujo en la superficie de la pieza.
3. Qué esperar en la planta de moldeo por inyección
Los compuestos de fibra de coco comparten algunos problemas con los de madera y bambú, además de presentar otros propios.
Alabeo. Los compuestos de fibra de cáscara de coco tienden a alabearse durante la inyección porque la orientación de las fibras concentra tensiones residuales. Un estudio publicado optimizó sus parámetros de inyección mediante experimentos ortogonales y una red neuronal BP. En una tapa de compartimento del lado del acompañante de un automóvil, la optimización de la posición de entrada, la temperatura de fusión, la temperatura del molde y la presión de compactación redujo en un 58,02 % un alabeo inicial de 1,609 mm; una optimización posterior alcanzó el 70,23 %. Por tanto, el alabeo puede controlarse ajustando el proceso, pero los parámetros deben calibrarse para cada pieza y molde.
Rugosidad superficial y variación de color. Las partículas de coco son más gruesas que las de cereales y madera, de modo que la pieza moldeada muestra un grano más pronunciado. Si la marca acepta una textura natural marcada, esto es una ventaja; cuando se necesita un acabado fino, hay que aumentar la dilución o elegir una malla de fibra más fina.
Olor. La fibra de coco tiene un olor propio muy tenue y, después del moldeo, apenas se percibe. Es una ventaja frente a la fibra de té y los posos de café cuando el olor no debe convertirse en una característica del producto.
Ventana de temperatura de inyección. La temperatura recomendada para el masterbatch de coco YS60E es de 160 a 190 °C. Para conservar la estructura vegetal, conviene mantener el proceso por debajo de 190 °C, idealmente entre 180 y 190 °C. El tiempo de residencia en el cilindro debe ser corto. A altas temperaturas la lignina se degrada y genera olor y decoloración; comparada con la fibra de madera, su punto de carbonización es ligeramente superior y su ventana de procesado algo más amplia.
Corrosión del molde. Como en todos los compuestos de fibra vegetal, la fibra de coco reacciona con la humedad a alta temperatura y produce sustancias ácidas que corroen los moldes de acero corriente. Se recomienda acero inoxidable para el molde, o proteger uno convencional mediante galvanizado o cromado. Tras la producción, realizar entre 20 y 30 ciclos de purga con compuesto de PP o PE para retirar los residuos ácidos de la superficie del molde.
4. Materiales de fibra de coco de wooyopet
wooyopet ofrece dos productos principales en su línea de fibra de coco.
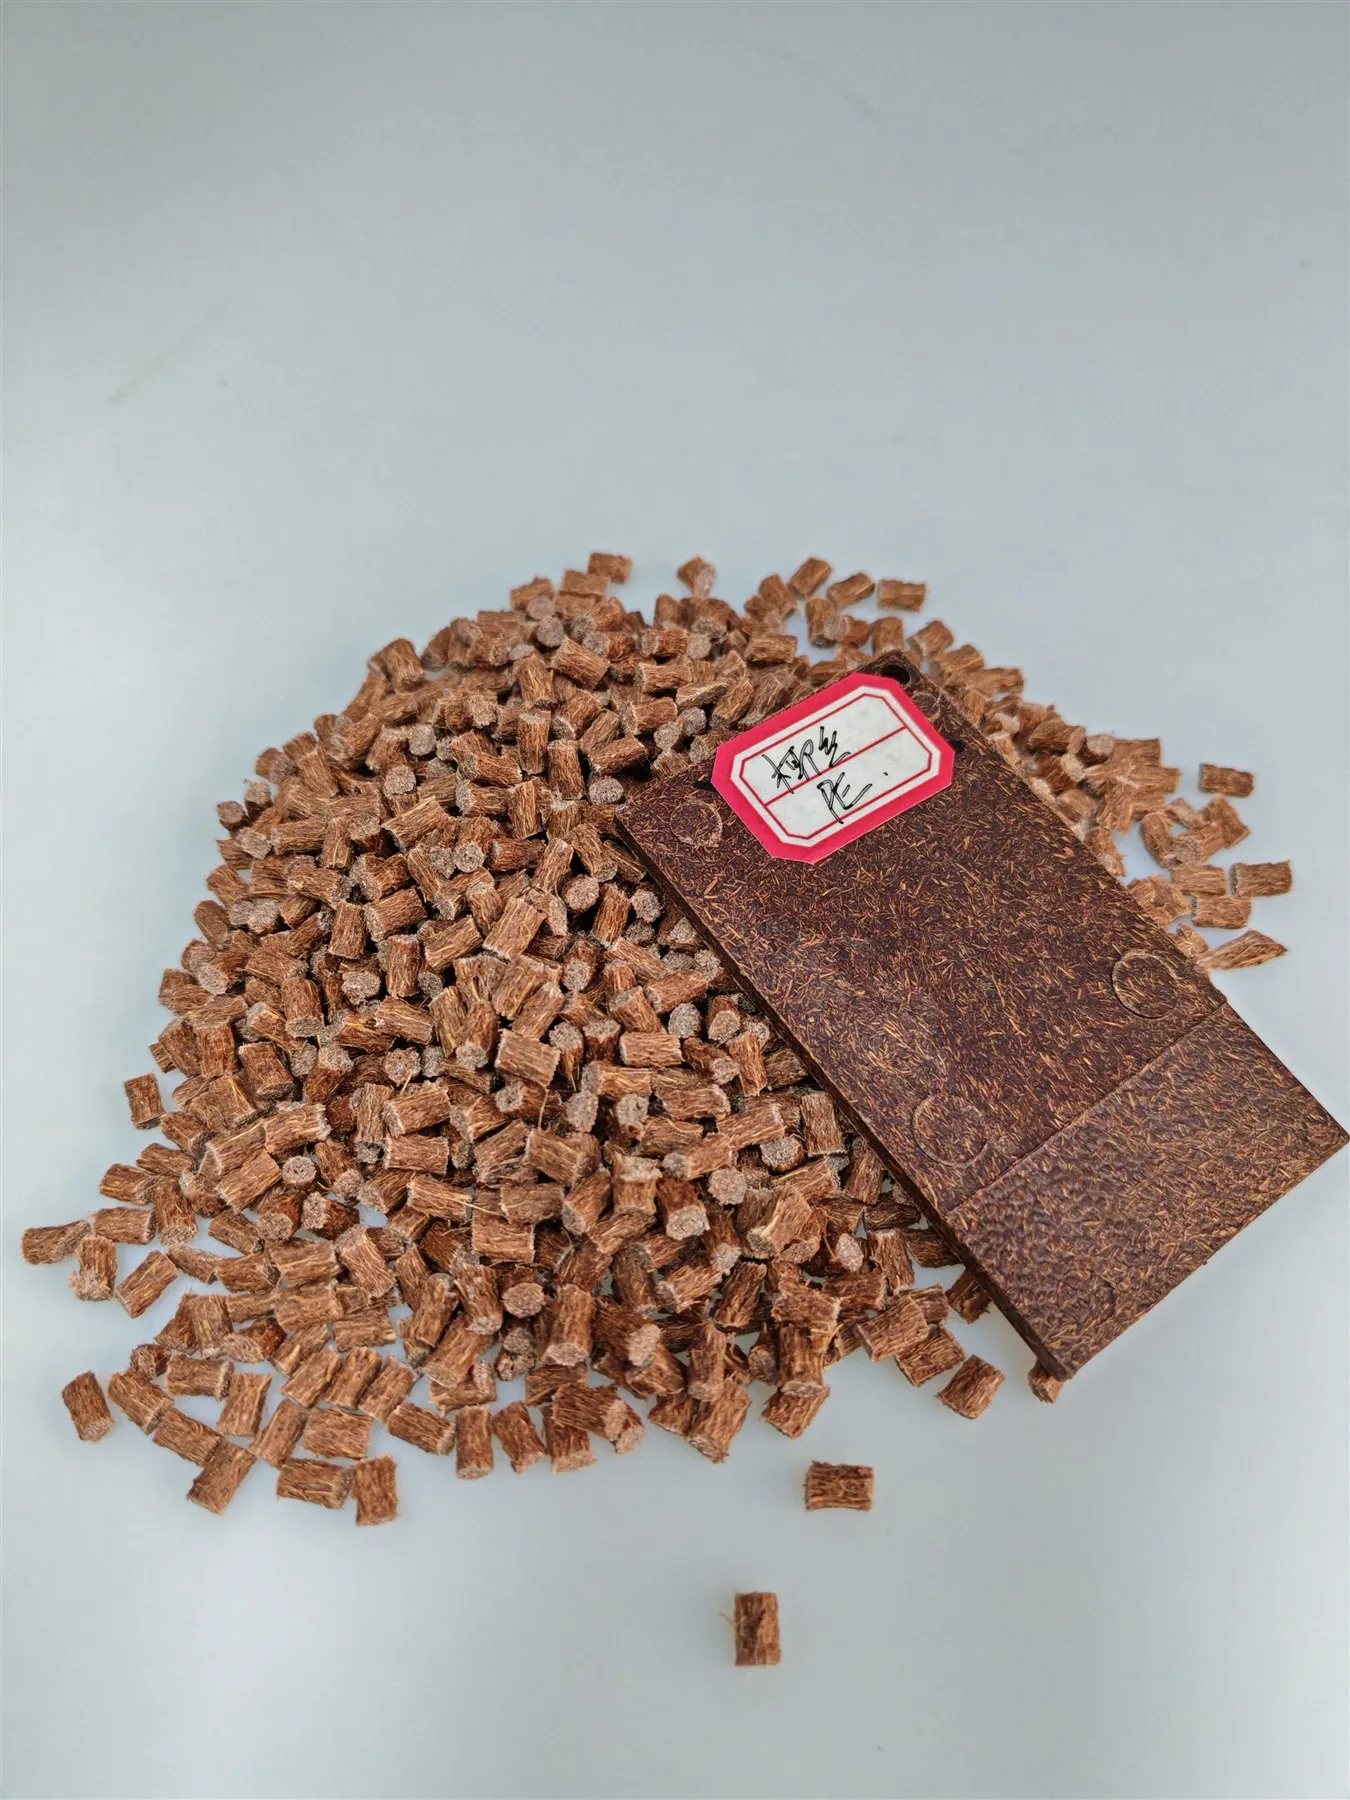
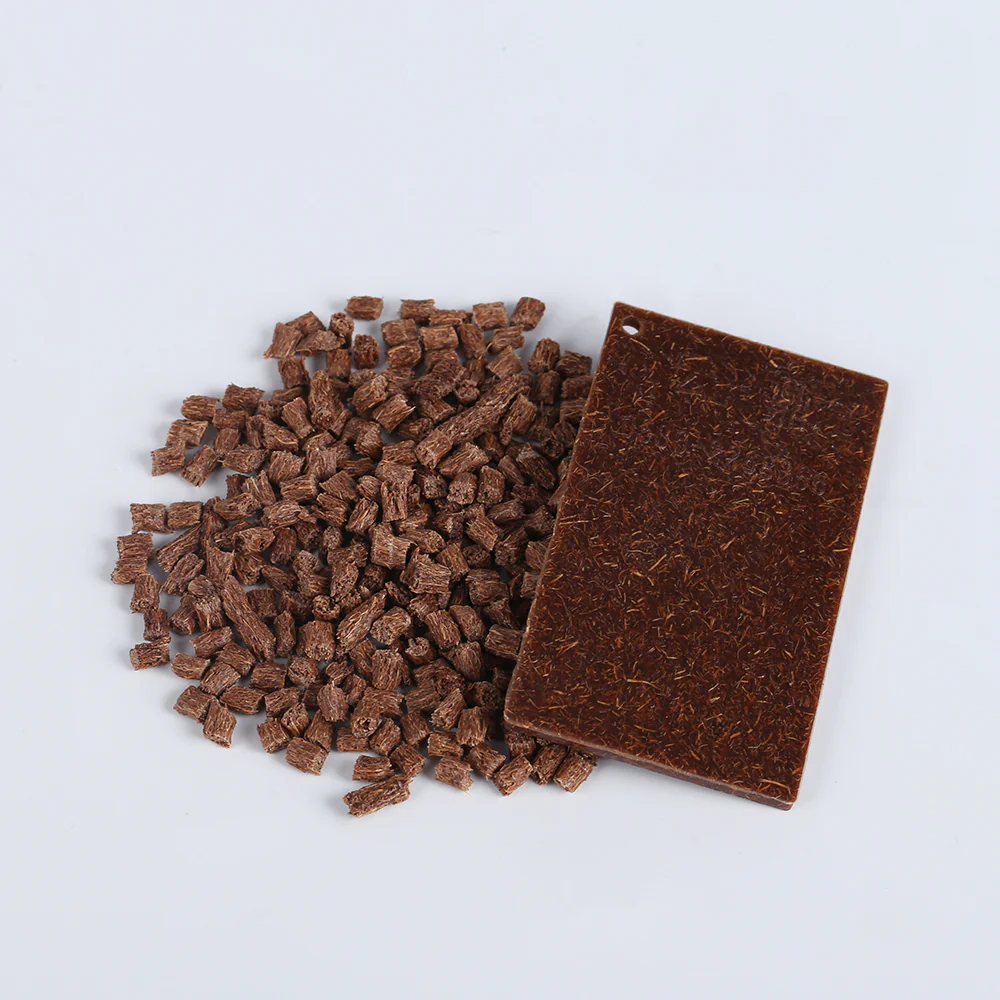
WYC-PE YS60E (masterbatch de fibra de coco en PE). Contiene un 60 % de fibra vegetal; se suministra como granulado marrón oscuro en formato masterbatch. Propiedades: módulo de tracción 40 MPa, elongación a la rotura 4,8 %, módulo elástico 1.300 MPa, resistencia a flexión 82 MPa, módulo de flexión 4.400 MPa, resistencia al impacto Izod entallado 3,9 kJ/m² a 23 °C, densidad 1,17 g/cm³, índice de fluidez 3,18 y dureza 82.
Con 4.400 MPa, el módulo de flexión del YS60E está en el extremo alto de los masterbatchs de fibra vegetal de wooyopet. Incluso tras la dilución sigue aportando un refuerzo considerable de rigidez. Diluido en proporción 1:3 con PE convencional, el contenido final de fibra es de aproximadamente el 15 % y el módulo de flexión se sitúa entre 1.500 y 2.000 MPa: es adecuado para cajas, bandejas y piezas estructurales inyectadas que requieren rigidez. Su índice de fluidez de 3,18 es bajo, por lo que la inyección exige más presión y un control de temperatura más preciso.
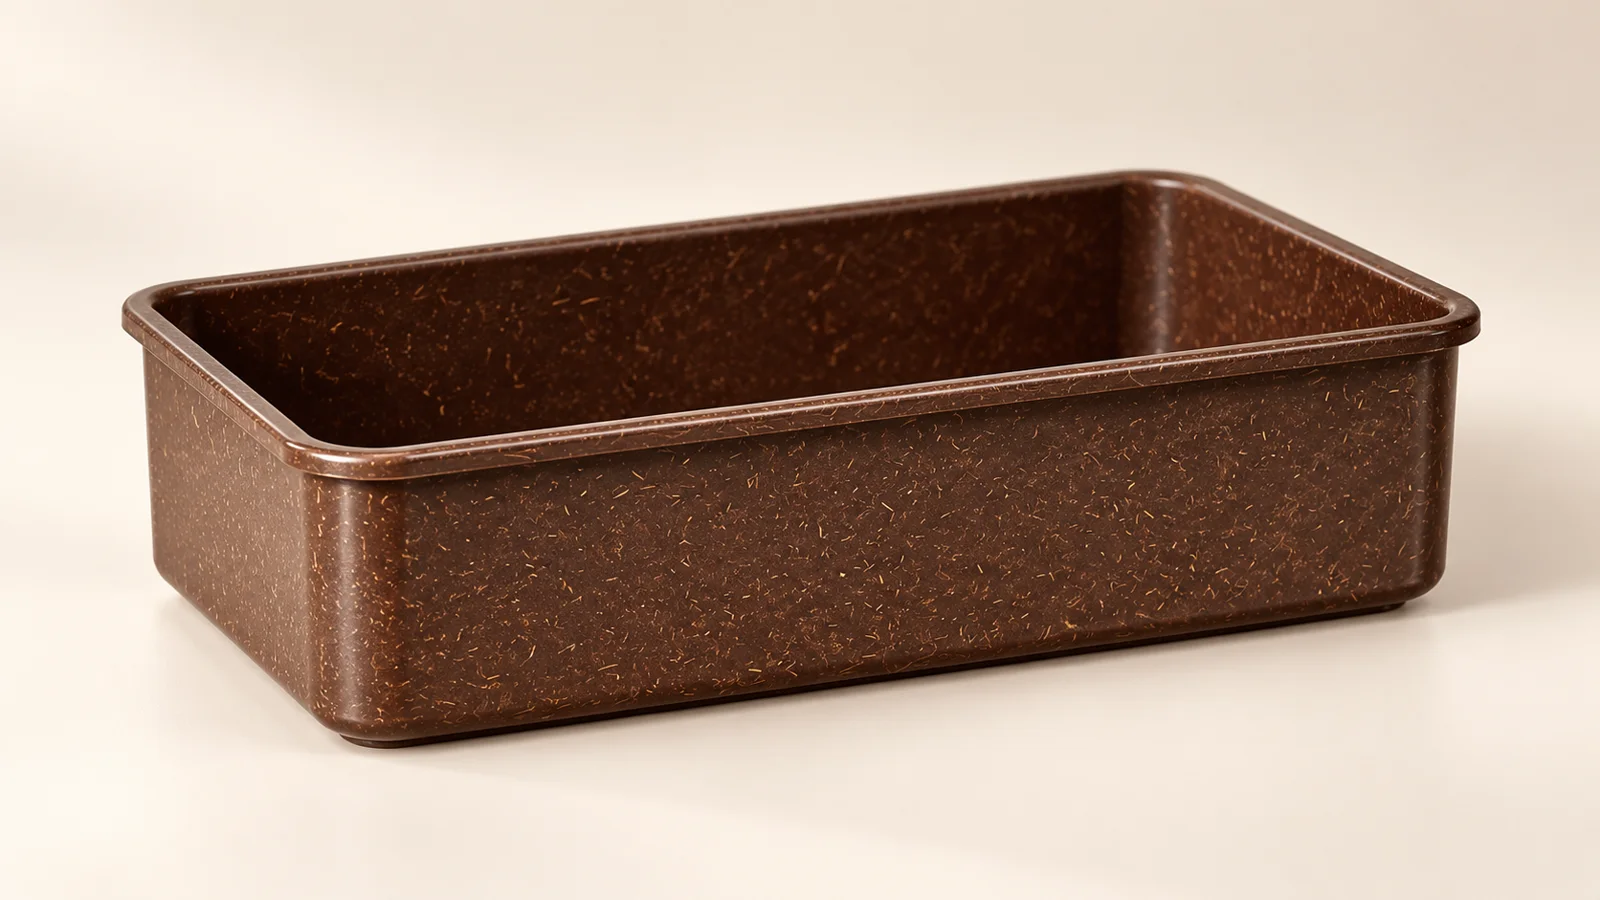
El marrón oscuro del YS60E se aclara hasta un marrón pálido o beige tras la dilución, y la pieza muestra una textura natural de coco. Las fibras forman vetas alargadas en la matriz, la identidad visual más distintiva de todos los materiales de fibra vegetal de wooyopet.
WYC-PP P179-YSML (masterbatch de fibra de coco en PP). Se suministra también como masterbatch de alta carga para que las fábricas lo diluyan con PP convencional según la proporción requerida. La matriz de PP tiene una ventana de temperatura y parámetros de inyección distintos de los del PE, y sirve para aplicaciones que necesitan las prestaciones del PP.
Ambos productos siguen el mismo principio: concentrar la fibra de coco en un masterbatch y dejar que la fábrica transformadora ajuste la dilución. Un granulado listo para usar con contenido fijo de fibra fijaría tanto la rigidez como la fluidez. Una caja rígida y una pieza de pared delgada que necesite mayor fluidez requerirían grados distintos, con más referencias de inventario y costes de cambio. El modelo de masterbatch permite adaptar el contenido de fibra a cada producto y amplía la flexibilidad de formulación.
5. Aplicaciones adecuadas para la fibra de coco
Papelería, regalos y objetos domésticos. Su textura alargada y tono marrón oscuro proporcionan una firma visual natural. Portalápices, macetas, cestas, marcos y bandejas decorativas hechos con este material se reconocen de inmediato como objetos de aspecto natural. Las fibras de cereal y bambú, mucho más finas, no ofrecen la misma identidad visible.
Productos para mascotas, excepto mordedores. Las pinzas de casetas, bases de comederos, uniones de árboles para gatos y conectores de correas necesitan rigidez, que el elevado módulo de flexión del coco puede aportar. Sin embargo, la superficie gruesa y el color oscuro limitan su uso en palos mordedores: estos requieren una sensación más fina al morder y un aroma natural a pino, para lo que resulta más adecuado un PP con fibra de madera.
Cajas y bandejas de almacenamiento. Se puede diluir e inyectar el masterbatch de coco hasta lograr el módulo de flexión necesario en artículos que requieren gran rigidez. El marrón oscuro o beige marrón es apropiado para productos que no precisan un masterbatch de color adicional. No obstante, la contracción y el alabeo deben optimizarse para el molde concreto; no basta con copiar los parámetros del PE o PP puro.
Usos para los que no conviene. Productos de color claro, piezas visibles destinadas al contacto alimentario, aplicaciones con requisitos de olor estrictos y piezas de precisión de pared delgada. El color y el tamaño de las partículas de coco no ofrecen ventajas en estos casos.
6. De la cáscara al material: el valor del recurso
El mundo produce 26 millones de toneladas de cáscara de coco al año y más del 92 % no se aprovecha económicamente. Se deja pudrir o se quema en origen, con emisiones de metano y partículas. Convertirla en un material inyectable que sustituya parte del plástico de origen petrolero permite reducir a la vez los residuos agrícolas que deben tratarse y la proporción fósil de la pieza final.
Desde la perspectiva del ciclo de vida, una investigación sobre geotextiles de coco informa de una reducción del 34 al 40 % en el potencial de calentamiento global frente a alternativas sintéticas, atribuida principalmente a la biodegradabilidad de la fibra. Mil bandejas biobasadas de coco pueden almacenar hasta 34 toneladas de carbono, además de reducir el coste de transporte y limitar la deforestación.
Los materiales de fibra de coco de wooyopet no son «materiales degradables». Las matrices de PP y PE no son degradables por sí mismas; la adición de fibra de coco reduce la proporción de origen petrolero. Pero de otro modo la cáscara se desecharía o quemaría. Transformada en cajas, macetas y productos para mascotas, sustituye parte del plástico derivado del petróleo durante la vida útil del producto; al final, la fracción de coco puede biodegradarse si llega a un entorno adecuado.
No hace falta exagerar la transformación de un residuo en un material técnico inyectable. La rigidez, la resistencia a la corrosión y el aspecto distintivo de la fibra de coco son su valor real como material. wooyopet extrae ese valor de la cáscara y lo entrega en gránulos que el transformador puede alimentar directamente. La fábrica no manipula cáscaras, no muele fibra ni resuelve la dispersión: diluye en la proporción deseada e inyecta con parámetros validados.
7. Cómo elegir entre las dos rutas con coco
| Necesidad | Ruta preferida | Motivo | Por validar |
|---|---|---|---|
| Alta rigidez con matriz de PE | YS60E diluido con PE convencional | Módulo de flexión de 4.400 MPa como masterbatch; cerca del 15 % de fibra en una mezcla 1:3 | Fluidez de la mezcla final, alabeo, contracción y color con la dilución real |
| Prestaciones de matriz de PP | P179-YSML diluido con PP convencional | Conserva la matriz de PP y añade refuerzo de coco | Proporción de dilución, índice de fluidez final, impacto y acabado superficial |
| Identidad visual natural intensa | Cualquiera de las dos rutas | Vetas alargadas de fibra y tono marrón oscuro natural | Placa moldeada aprobada y variación de color entre lotes |
| Piezas claras o de acabado fino | Preferir fibra de cereal, bambú o madera fina | El tamaño y color del coco dificultan una superficie fina y clara | Si una malla más fina o mayor dilución alcanza el aspecto requerido |
| Productos sensibles al olor | El coco es la opción más segura entre estas fibras vegetales | Su olor es tenue y casi desaparece tras el moldeo | Confirmarlo en la formulación y ventana de proceso reales |
Los dos masterbatchs de coco se diferencian por su matriz, no por su concepto. La elección debe partir de las prestaciones de la resina base que necesita la pieza final, seguir por la proporción de dilución y terminar con la aprobación estética. Ninguna de las dos rutas evita ajustar el secado, la ventana térmica, la compactación y la protección del molde para la herramienta concreta.
Contacto
Convierta los ajustes de prueba en una ventana de proceso documentada
Comparta los datos del material, la pieza y el molde para seleccionar el grado, solicitar muestras y resolver problemas de producción.
- Correo electrónico: info@wooyopet.com
- WeChat: mkx13905842100
- WhatsApp (DEYU Recepción general): +86 13905842100+86 15325909695