De la bourre de coco au compound : transformer la fibre de coco en matériau injectable et réduire la part de plastique fossile
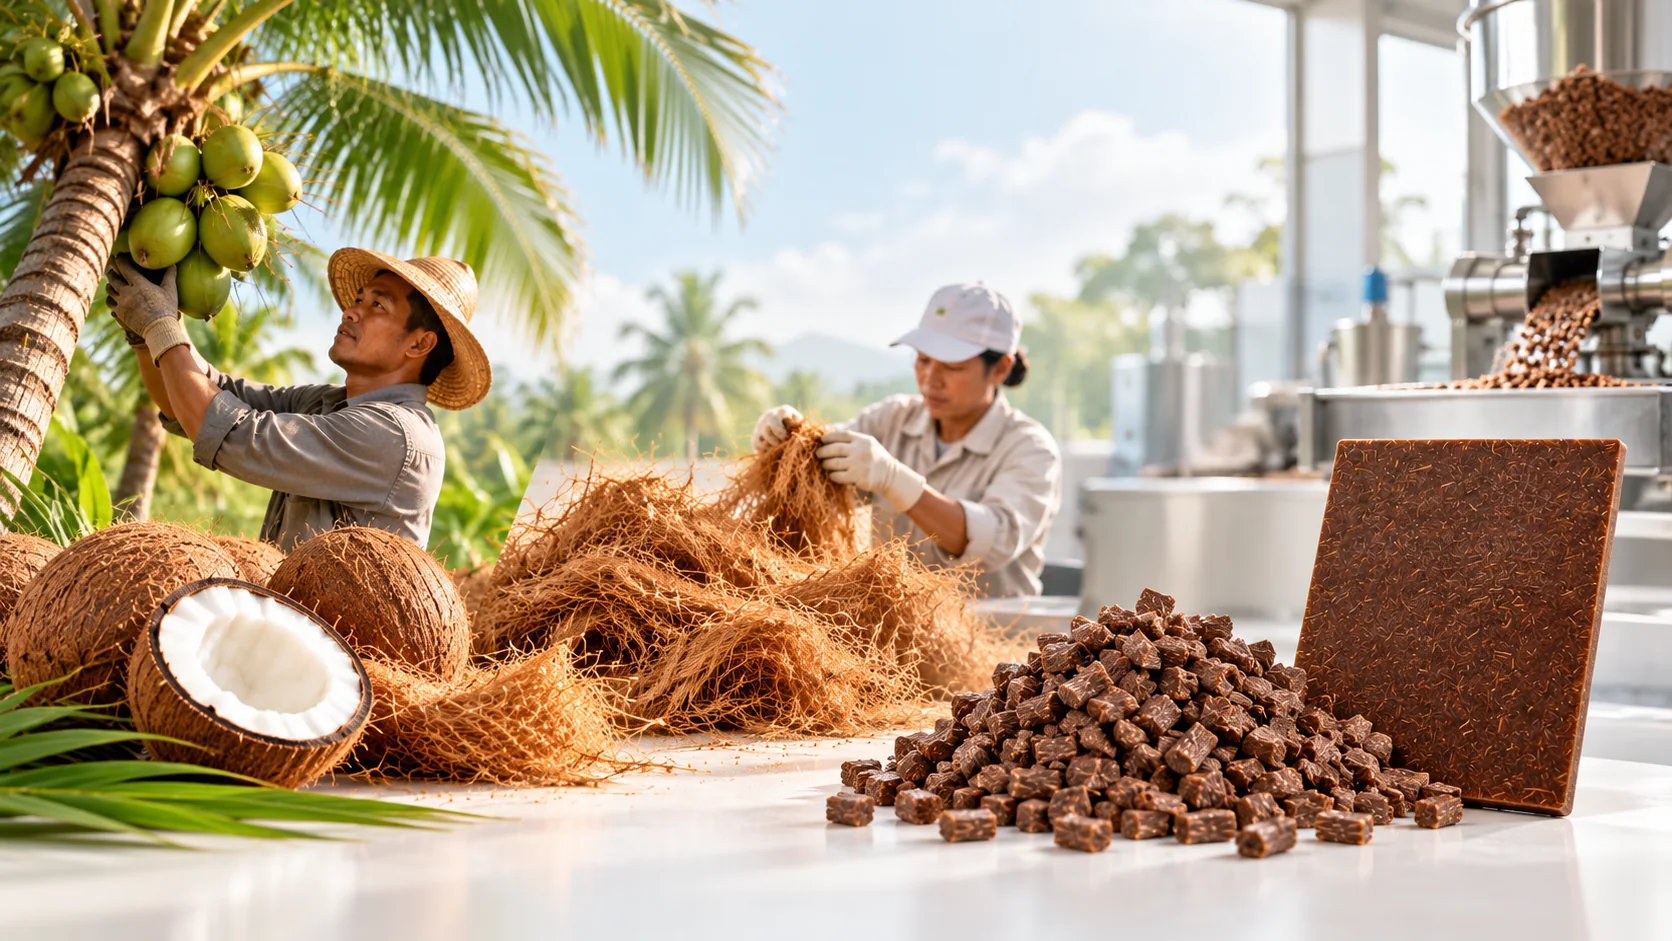
La fibre de coco se distingue des autres fibres naturelles : riche en lignine, résistante à la corrosion et à l'humidité, elle possède un aspect immédiatement reconnaissable. Voici comment en faire des granulés utilisables en usine.
FAQ acheteurs et ingénieurs
Questions sur le masterbatch à fibre de coco et sa transformation
Un composite à fibre de coco est-il biodégradable ?
Non. La matrice PP ou PE n'est pas elle-même dégradable. L'ajout de fibre de coco réduit la part pétrolière du compound et valorise une ressource végétale, mais la matrice détermine toujours le comportement en fin de vie. Toute allégation de dégradation doit concerner la formulation finie précise et le milieu d'élimination qu'elle atteindra réellement.
Pourquoi la fibre de coco est-elle plus rigide que le bois ou la paille ?
À cause de la lignine. La fibre brune en contient environ 42,2 % et la blanche 40,8 %, contre quelque 25 à 35 % pour le bois ordinaire. La lignine apporte rigidité et hydrophobicité ; sa forte proportion explique la rigidité naturelle de la fibre de coco et sa résistance à l'humidité et à la corrosion.
Pourquoi faut-il diluer le masterbatch de coco au lieu de l'utiliser directement ?
Le YS60E contient 60 % de fibres végétales : c'est un masterbatch concentré, pas un compound prêt à mouler. Une teneur fixe en fibres figerait à la fois la rigidité et la fluidité, imposant des grades différents pour une boîte rigide et une pièce à paroi mince qui doit bien s'écouler. La dilution permet à un même masterbatch de servir plusieurs formulations finales, chacune devant ensuite être validée séparément.
Qu'est-ce qui cause le gauchissement des composites à fibre de coco et peut-on le maîtriser ?
Le gauchissement provient surtout des contraintes résiduelles concentrées par l'orientation des fibres ; il dépend du procédé. Des travaux d'optimisation sur une trappe de rangement automobile ont réduit un gauchissement initial de 1,609 mm de 58,02 %, puis de 70,23 %, en ajustant le point d'injection, les températures de matière et de moule ainsi que le maintien en pression. Le phénomène se maîtrise, mais les paramètres doivent être étalonnés pour la pièce et le moule concernés.
Un compound à fibres végétales corrode-t-il le moule ?
Oui, les moules en acier ordinaire sont exposés. À température élevée, les fibres réagissent avec l'humidité et produisent des composés acides qui attaquent l'acier. Utilisez de l'acier inoxydable ou protégez un moule ordinaire par galvanoplastie ou chromage. Après production, effectuez 20 à 30 cycles de purge avec un compound PP ou PE afin d'éliminer les résidus acides de la surface du moule.
La fibre de coco occupe une place à part parmi les fibres naturelles. Ce n'est ni du bois, ni de la paille, ni du bambou. Elle provient de la bourre de noix de coco — l'épaisse enveloppe extérieure du fruit du palmier — et se comporte différemment des fibres habituellement utilisées par l'industrie des plastiques.
L'ampleur de cette ressource explique d'abord l'intérêt qu'elle suscite. Les cocoteraies couvrent plus de 12 millions d'hectares dans le monde et produisent chaque année plus de 26 millions de tonnes de bourre. Plus de 92 % de cette bourre ne fait l'objet d'aucune valorisation économique : elle pourrit sur place ou est brûlée là où elle s'accumule. La fibre de coco représente un flux bien plus modeste — environ 1,29 million de tonnes par an dans le monde — et elle est surtout exportée sous forme brute. La Chine importe environ 65 à 70 % de la production mondiale de fibre de coco.
Parallèlement, les transformateurs par injection recherchent une combinaison précise : une fibre naturelle assez rigide, résistante à la corrosion, tolérante à l'humidité et visuellement distinctive pour entrer dans un matériau technique. La fibre de coco revient souvent dans ces discussions parce qu'elle réunit des qualités que les autres fibres n'offrent pas ensemble. Mais le chemin de la bourre au granulé moulable est long, et chaque étape doit être maîtrisée.
1. Pourquoi concevoir un matériau à base de fibre de coco
La composition chimique de la fibre de coco diffère fondamentalement de celle du bois et de la paille. Sa teneur en lignine est particulièrement élevée : environ 42,2 % dans la fibre brune et 40,8 % dans la fibre blanche, contre quelque 25 à 35 % dans le bois ordinaire. La lignine contribue à la rigidité et à l'hydrophobicité d'une fibre naturelle. Cette forte teneur rend donc la fibre de coco naturellement plus rigide que les fibres de bois ou de paille, et plus résistante à la corrosion et à l'humidité.
La fibre brune contient environ 28,5 % de cellulose, 16,9 % d'hémicellulose et seulement 1,8 % de cendres. Une faible teneur en cendres compte lors de la transformation : elle limite les résidus et les points noirs. Les cellules de la fibre de coco ont aussi des parois plus épaisses que celles du bois. La fibre est donc plus grossière, ce qui permet de renforcer plus efficacement la matrice à taux de charge égal.
La fibre de coco résiste elle-même à la corrosion. Une bourre peut conserver sa structure pendant des années dans l'air salin côtier sans pourrir, sous l'effet combiné de la lignine et des cires. C'est pourquoi la fibre de coco sert traditionnellement à fabriquer cordes, tapis, brosses et géotextiles : toutes ces applications exigent une résistance à l'humidité et à l'abrasion.
Ces avantages ont aussi leur contrepartie en moulage par injection. Une fibre grossière donne une texture de surface marquée, peu adaptée aux produits clairs à l'aspect fin. La forte teneur en lignine resserre la fenêtre de transformation : à température élevée, elle se dégrade et provoque odeurs et décoloration. Enfin, une fibre grossière et rigide se disperse difficilement dans la vis et tend à s'agglomérer.
2. Les obstacles techniques entre la bourre et un matériau utilisable
Premier obstacle : longueur des fibres et rapport longueur/diamètre
Les filaments bruts de coco mesurent environ 15 à 30 cm, ce qui exclut leur injection directe. Il faut les couper, les broyer et les tamiser jusqu'à obtenir une plage de longueurs compatible avec l'injection. Les recherches publiées montrent clairement le compromis : des fibres trop courtes concentrent les contraintes à leurs extrémités, entraînant un décollement de l'interface et un mauvais transfert des efforts entre fibre et matrice ; des fibres trop longues interagissent entre elles et ont tendance à se courber ou à se redresser. wooyopet contrôle le rapport longueur/diamètre au prétraitement pour équilibrer efficacité du renfort et aptitude à la dispersion.
Deuxième obstacle : compatibilité à l'interface
La fibre de coco est polaire et porte de nombreux groupes hydroxyle en surface ; les matrices PP et PE sont apolaires. Mélangées directement, elles adhèrent mal : la fibre reste dans la matrice comme du sable remué dans de la colle, sans ancrage ni transfert de charge. Le polypropylène greffé à l'anhydride maléique (PP-g-MAH) est le compatibilisant habituel du secteur et améliore le mouillage de la fibre par le polymère fondu. Les recherches indiquent toutefois une limite pour la fibre de coco : une interaction chimique importante entre le PP et la fibre paraît peu probable ; le gain provient surtout d'un meilleur mouillage physique. wooyopet associe un système de compatibilisation à un traitement de surface des fibres pour équilibrer mouillage physique et liaison chimique.
Troisième obstacle : homogénéité de la dispersion
La fibre de coco s'agglomère facilement dans une matrice PP. Dans un amas, les fibres se touchent entre elles à l'intérieur et seule la périphérie entre en contact avec le PP ; la pièce moulée présente alors des variations locales de couleur et des points grossiers en surface. wooyopet règle la configuration de vis et le compoundage pendant la granulation pour maîtriser la dispersion. Le client peut ainsi diluer le masterbatch fortement chargé au taux voulu, puis alimenter directement sa presse à injection.
Quatrième obstacle : séchage
Grâce à sa lignine et à ses cires plus hydrophobes, la fibre de coco absorbe moins l'humidité que la fibre de bois, mais le séchage reste indispensable. Pour le masterbatch à fibre de coco, la plage recommandée est de 80 à 100 °C pendant trois à quatre heures. Un séchage insuffisant fait vaporiser l'humidité pendant l'injection et crée des bulles ainsi que des marques d'écoulement à la surface de la pièce.
3. À quoi s'attendre en atelier d'injection
Les composites à fibre de coco partagent certains problèmes avec ceux à fibre de bois ou de bambou, tout en présentant leurs propres particularités.
Gauchissement. Les composites à fibre de bourre de coco y sont sujets lors de l'injection, car l'orientation des fibres concentre les contraintes résiduelles. Des travaux publiés ont optimisé les paramètres d'injection d'un composite à base de coco au moyen d'expériences orthogonales et d'un réseau neuronal BP. Dans le cas d'une trappe de rangement côté passager d'automobile, l'optimisation de la position du point d'injection, des températures de matière et de moule ainsi que du maintien en pression a réduit de 58,02 % un gauchissement initial de 1,609 mm ; une optimisation supplémentaire a atteint 70,23 %. Le gauchissement peut donc être maîtrisé par le réglage du procédé, mais les paramètres doivent être étalonnés pour la pièce et le moule concernés.
Rugosité de surface et variations de couleur. Les particules de fibre de coco sont plus grossières que celles de céréales ou de bois ; le grain apparaît donc davantage sur la pièce moulée. Si la marque accepte une texture naturelle prononcée, c'est un atout. Si elle exige une surface fine, il faut augmenter la dilution ou choisir une granulométrie de fibre plus fine.
Odeur. La fibre de coco a une odeur intrinsèque très faible, pratiquement imperceptible après moulage. C'est un avantage par rapport aux fibres de thé et au marc de café lorsque l'odeur ne doit pas devenir une caractéristique du produit.
Plage de température d'injection. La température recommandée pour le masterbatch à fibre de coco YS60E est de 160 à 190 °C. Pour préserver la structure végétale, il vaut mieux maintenir la transformation sous 190 °C, idéalement entre 180 et 190 °C. Le temps de séjour dans le fourreau doit rester court. À haute température, la lignine se dégrade, générant odeur et décoloration ; par rapport à la fibre de bois, son point de carbonisation est toutefois légèrement plus élevé et sa fenêtre de transformation un peu plus large.
Corrosion du moule. Comme les autres composites à fibres végétales, la fibre de coco réagit avec l'humidité à haute température et produit des composés acides qui corrodent les moules en acier ordinaire. Il est recommandé d'utiliser un acier inoxydable pour le moule, ou de protéger un moule classique par galvanoplastie ou chromage. Après la production, effectuer 20 à 30 cycles de purge avec un compound de purge PP ou PE pour éliminer les résidus acides de la surface du moule.
4. Les matériaux wooyopet à fibre de coco
wooyopet propose deux produits principaux dans sa gamme à fibre de coco.
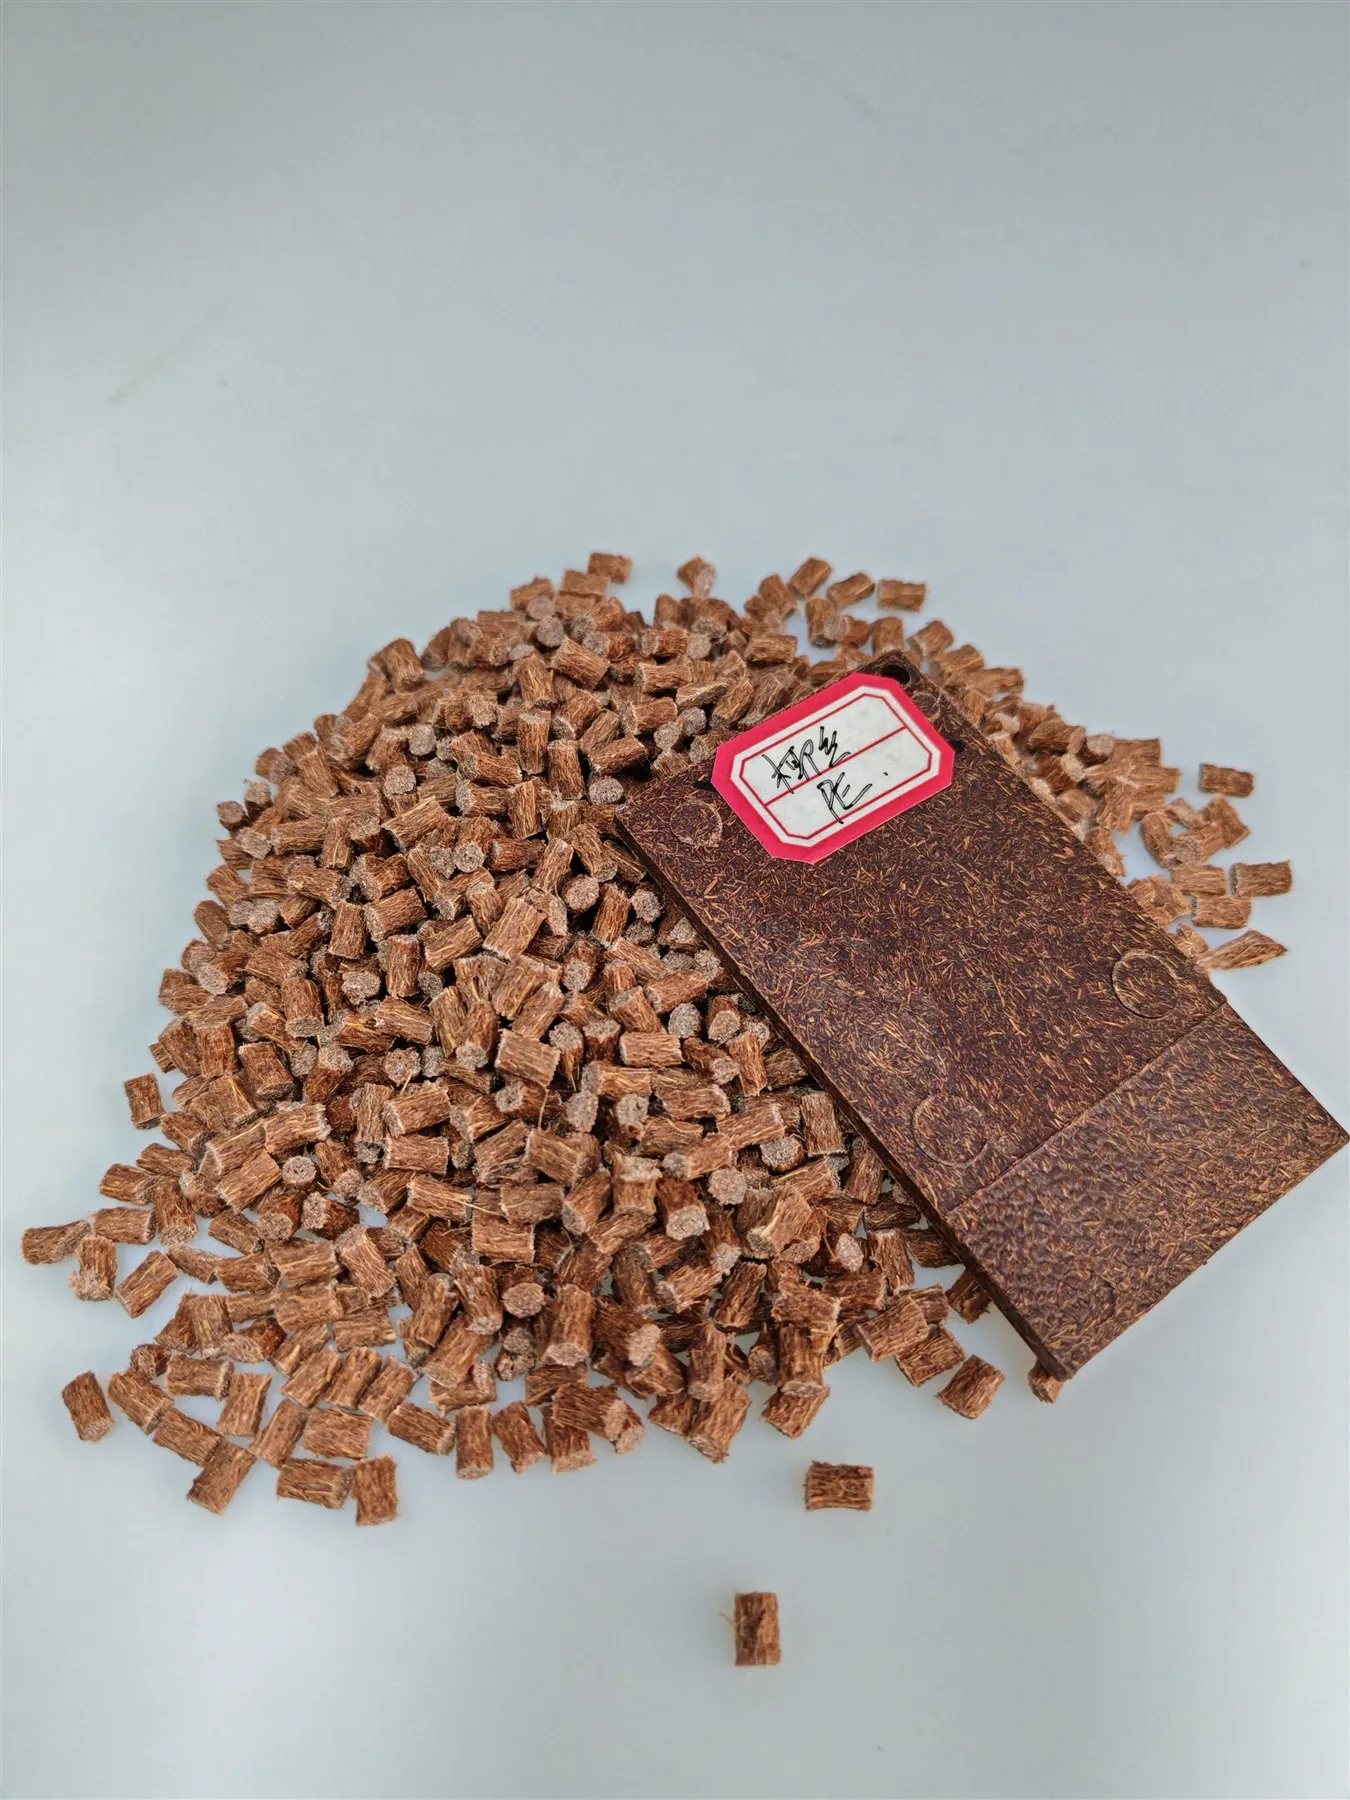
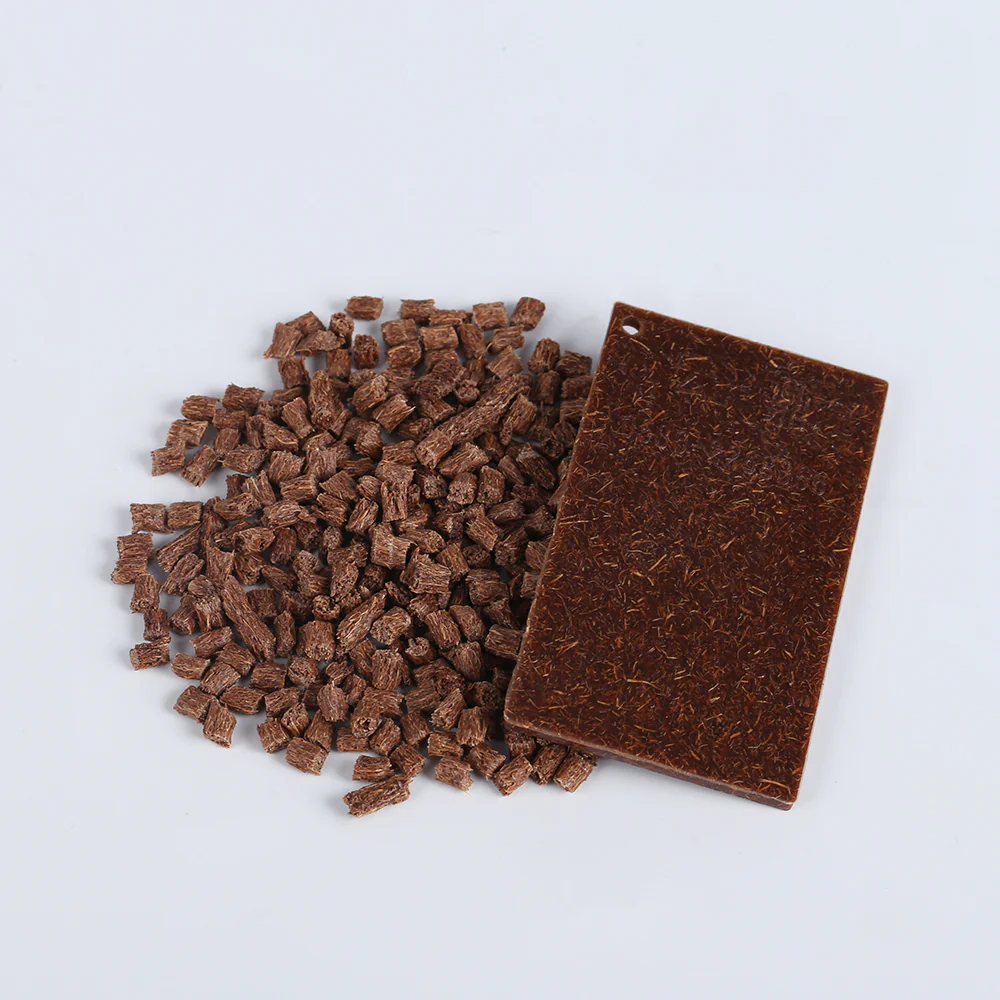
WYC-PE YS60E (masterbatch PE à fibre de coco). Teneur en fibres végétales de 60 %, granulés brun foncé, livrés sous forme de masterbatch. Données de propriétés : module en traction 40 MPa, allongement à la rupture 4,8 %, module d'élasticité 1 300 MPa, résistance à la flexion 82 MPa, module de flexion 4 400 MPa, résistance au choc Izod entaillé 3,9 kJ/m² à 23 °C, densité 1,17 g/cm³, indice de fluidité 3,18, dureté 82.
Avec 4 400 MPa, le module de flexion du YS60E se situe dans le haut de la gamme de masterbatchs à fibres végétales de wooyopet. Après dilution, cette valeur apporte encore un renfort notable en rigidité. Dilué à raison d'une part pour trois parts de PE conventionnel, le matériau final contient environ 15 % de fibres et présente un module de flexion de 1 500 à 2 000 MPa : il convient aux boîtes de rangement, plateaux et pièces structurelles injectés qui exigent de la rigidité. L'indice de fluidité de 3,18 étant faible, l'injection requiert une pression plus élevée et un contrôle plus précis de la température.
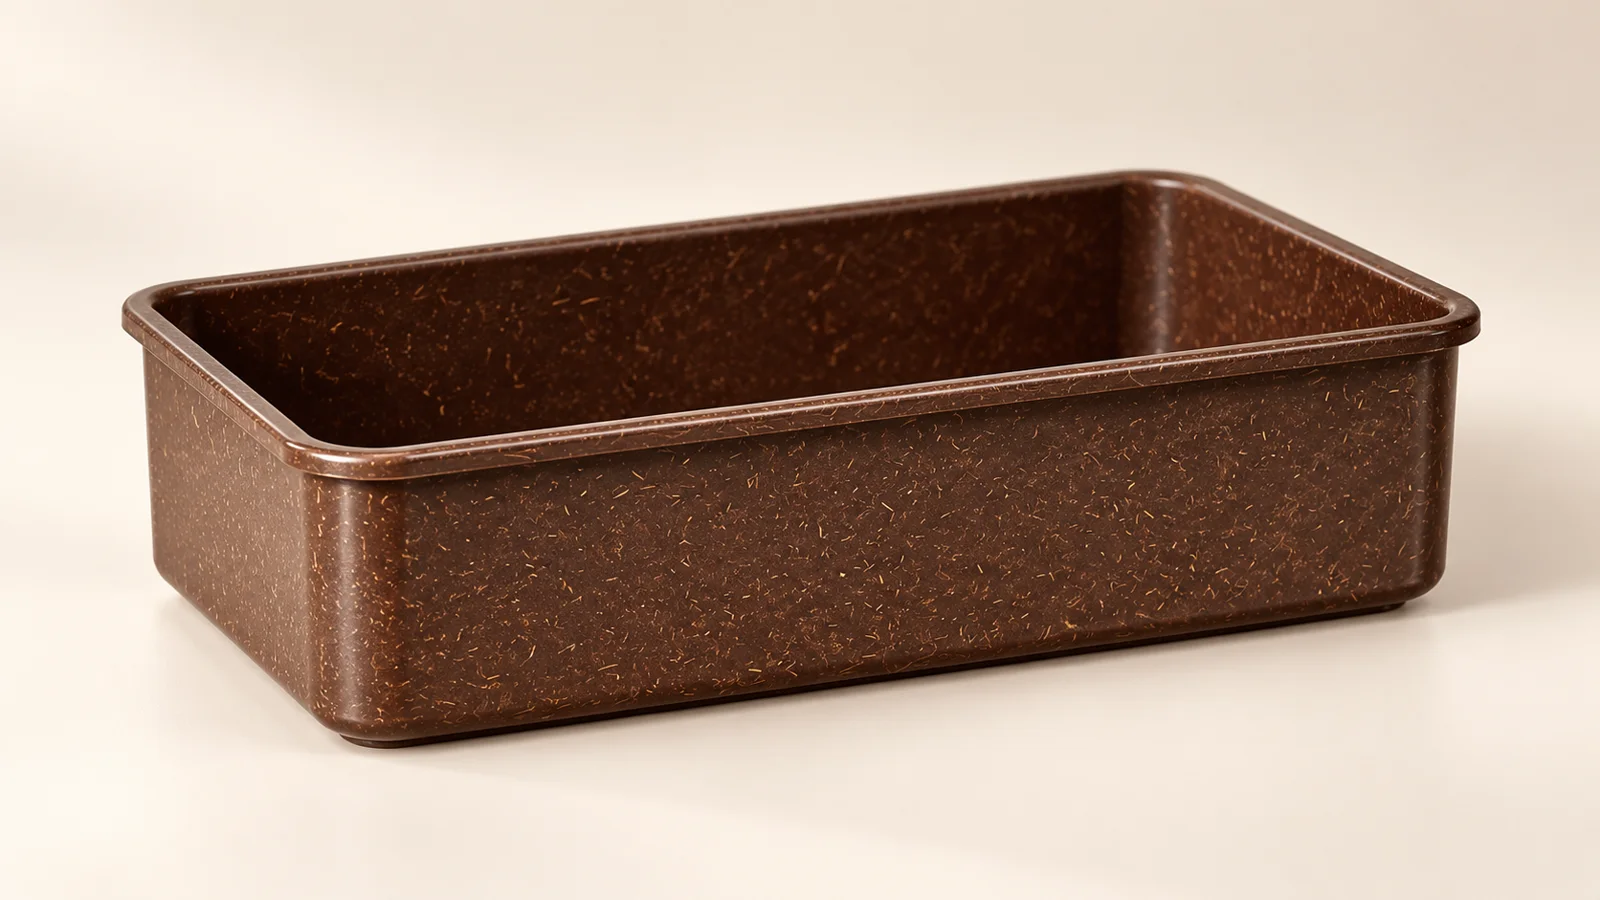
Le brun foncé du YS60E devient brun clair ou beige brun après dilution, et la pièce révèle une texture naturelle de coco. Les fibres forment des stries allongées dans la matrice, ce qui donne à ce matériau la signature visuelle la plus marquée parmi les fibres végétales proposées par wooyopet.
WYC-PP P179-YSML (masterbatch PP à fibre de coco). Livré sous la même forme de masterbatch fortement chargé, à diluer par les usines de transformation avec du PP conventionnel au taux souhaité. La matrice PP possède une plage de température et des paramètres d'injection différents du PE ; elle convient aux applications qui exigent les propriétés d'une matrice PP.
Les deux produits suivent le même principe : incorporer la fibre de coco dans un masterbatch concentré et laisser l'usine de transformation ajuster le taux de dilution. Des granulés prêts à l'emploi avec une teneur fixe en fibres imposeraient une rigidité et une fluidité données. Une boîte de rangement rigide et une pièce à paroi mince exigeant une bonne fluidité nécessiteraient alors deux grades, avec davantage de références en stock et de coûts de changement de production. Le masterbatch permet d'adapter la teneur en fibres à chaque produit et accroît la souplesse de formulation.
5. Applications adaptées aux matériaux à fibre de coco
Papeterie, cadeaux et objets pour la maison. La texture allongée et la teinte brun foncé de la fibre de coco constituent une signature visuelle naturelle. Pots à crayons, jardinières, paniers de rangement, cadres et plateaux décoratifs fabriqués avec ce matériau sont immédiatement reconnaissables comme objets d'aspect naturel. Les fibres de céréales et de bambou, plus fines, offrent une identité visuelle moins marquée.
Produits pour animaux, hors mastication. Les attaches de niches, bases de gamelles, raccords d'arbres à chat et connecteurs de laisses demandent de la rigidité, que le module de flexion élevé de la fibre de coco peut fournir. Sa surface grossière et sa couleur foncée limitent toutefois son emploi dans les bâtonnets à mâcher : ceux-ci exigent une sensation plus fine sous la dent et un parfum naturel de pin, mieux servis par un PP chargé en fibre de bois.
Boîtes et plateaux de rangement. Pour des articles exigeant une forte rigidité, on peut diluer le masterbatch à fibre de coco et injecter le mélange jusqu'à atteindre le module de flexion voulu. Le brun foncé ou beige brun convient aux produits qui ne nécessitent pas de colorant supplémentaire. Le retrait et le gauchissement doivent cependant être optimisés pour le moule concerné : les réglages du PE ou du PP pur ne peuvent pas être repris tels quels.
Applications peu adaptées. Pièces claires, pièces visibles destinées au contact alimentaire, applications soumises à des exigences d'odeur strictes et pièces de précision à paroi mince. Dans ces situations, la couleur et la taille des particules de coco n'offrent pas d'avantage.
6. De la bourre au matériau : l'intérêt de la ressource
Le monde produit 26 millions de tonnes de bourre de coco par an, dont plus de 92 % ne sont pas valorisées économiquement. Cette bourre pourrit sur place ou est brûlée, libérant du méthane et des particules. En faire un matériau injectable qui remplace une partie du plastique d'origine pétrolière permet à la fois de réduire les déchets agricoles à traiter et la part fossile de la pièce finie.
Du point de vue du cycle de vie, une étude sur les géotextiles en fibre de coco rapporte une réduction de 34 à 40 % du potentiel de réchauffement climatique par rapport à des solutions synthétiques, principalement attribuée à la biodégradabilité de la fibre. Un millier de plateaux biosourcés en coco peuvent stocker jusqu'à 34 tonnes de carbone, tout en réduisant les coûts de transport et en limitant la déforestation.
Les matériaux wooyopet à fibre de coco ne sont pas des « matériaux dégradables ». Les matrices PP et PE ne sont pas elles-mêmes dégradables ; l'ajout de fibre de coco réduit la part d'origine pétrolière. La bourre aurait cependant été jetée ou brûlée autrement. Transformée en boîtes de rangement, jardinières et produits pour animaux, elle remplace une partie du plastique pétrolier pendant la durée d'usage du produit ; en fin de vie, la fraction de coco peut se biodégrader si elle atteint un milieu approprié.
Il n'est pas nécessaire d'exagérer la transformation d'un déchet en matériau technique injectable. La rigidité, la résistance à la corrosion et l'aspect distinctif de la fibre de coco constituent sa valeur réelle. wooyopet extrait cette valeur de la bourre pour la livrer sous forme de granulés directement utilisables par le mouliste. L'usine cliente n'a ni à manipuler la bourre, ni à broyer les fibres, ni à résoudre leur dispersion : elle dilue au taux voulu puis injecte selon des paramètres validés.
7. Choisir entre les deux voies à base de coco
| Besoin | Voie recommandée | Pourquoi | À valider encore |
|---|---|---|---|
| Forte rigidité avec une matrice PE | YS60E dilué dans du PE conventionnel | Module de flexion de 4 400 MPa sous forme de masterbatch ; environ 15 % de fibres dans un mélange 1:3 | Fluidité du mélange final, gauchissement, retrait et couleur au taux de dilution réel |
| Propriétés d'une matrice PP | P179-YSML dilué dans du PP conventionnel | Conserve la matrice PP tout en apportant le renfort de coco | Taux de dilution, indice de fluidité du mélange final, résistance au choc et état de surface |
| Identité visuelle naturelle marquée | L'une ou l'autre voie | Stries de fibres allongées et teinte brun foncé naturelle | Approbation de la plaque moulée, variations de couleur entre lots |
| Pièces claires ou à finition fine | Préférer les fibres de céréales, de bambou ou de bois fin | La granulométrie et la couleur de la coco nuisent à une surface claire et fine | Vérifier si une fibre plus fine ou une dilution plus élevée atteint l'aspect visé |
| Produits sensibles aux odeurs | La coco est l'option la plus sûre parmi ces fibres végétales | Son odeur est faible et presque absente après moulage | Confirmer sur la formulation et la fenêtre de transformation réelles |
Les deux masterbatchs diffèrent par leur matrice, pas par leur principe. Le choix doit d'abord suivre les performances de la résine de base attendues pour la pièce finie, puis le taux de dilution et enfin l'approbation de l'aspect. Aucune des deux voies n'évite d'étalonner le séchage, la plage de température, le maintien en pression et la protection du moule pour l'outillage concerné.
Contact
Transformer les réglages d'essai en fenêtre de procédé documentée
Présentez-nous le matériau, la pièce et le moule pour sélectionner un grade, demander des échantillons et résoudre les difficultés de production.
- E-mail : info@wooyopet.com
- WeChat : mkx13905842100
- WhatsApp (DEYU Accueil général) : +86 13905842100+86 15325909695