PP con paja de trigo frente a PP con fibra de cereales: cómo elegir WYC-PP P179002N o P179050 para el moldeo por inyección de envases alimentarios desechables
Una guía práctica de selección de grados para envases de contacto alimentario, basada en la fuente de fibra, el aspecto moldeado, las propiedades verificadas, el comportamiento de procesado y el rendimiento de producción.
Preguntas frecuentes de compradores e ingenieros
Preguntas que formulan los ingenieros al comparar P179002N y P179050
¿Para un envase de contacto alimentario de color claro conviene usar P179002N o P179050?
Dé prioridad a P179002N. Su fibra de grano más fino produce una superficie mate de tono hueso más uniforme, mientras que su resistencia a la tracción de 31 MPa, su HDT de 120°C y su ensayo de contacto alimentario FDA/LFGB respaldan la idoneidad para la aplicación. Es preferible reservar P179050 para piezas oscuras o no visibles, donde los puntos gruesos de paja de trigo resultan aceptables.
¿Por qué el mayor índice de fluidez de P179050 no basta para convertirlo en el mejor grado para paredes delgadas?
P179050 fluye con mayor facilidad a 15 g/10 min, pero la prueba con el cliente demostró que la fluidez solo resolvía el llenado. La dispersión de la fibra más gruesa seguía provocando puntos gris azulados, líneas de unión, alabeo y un encaje inestable de la tapa. El cambio a P179002N redujo esos defectos y elevó el rendimiento de producción de aproximadamente 82% a 96%.
¿Pueden los ajustes de moldeo por inyección eliminar los puntos gruesos de color gris azulado de P179050?
No del todo. El secado a 105°C durante cuatro horas, una velocidad de inyección media-baja, mayor presión de mantenimiento y menor contrapresión mejoraron las líneas de unión y el alabeo, pero no pudieron eliminar el efecto superficial causado por la fibra de paja de trigo gruesa y mezclada. El requisito de color claro exigió finalmente un cambio de material a P179002N.
¿Qué datos debe comparar el departamento de compras antes de aprobar P179002N o P179050?
Compare la fuente y la sección vegetal de la fibra, el control de cenizas, el alcance exacto del ensayo de migración FDA/LFGB, los límites de diferencia de color por lote, los datos de contracción, la densidad y los parámetros de moldeo específicos de la pieza. La densidad importa comercialmente: P179050 es 1,35 g/cm³ frente a 1,20 g/cm³ de P179002N, por lo que una pieza del mismo volumen consume alrededor de 12,5% más de material.
Para recibir una recomendación precisa de grado, comparta con wooyopet el plano de la pieza, el espesor de pared, la estructura del molde, el objetivo de contacto alimentario, el requisito de color y la ventana de procesado actual.
Por qué el PP con fibra vegetal es mucho más que «añadir fibra»
Una de las preguntas que wooyopet recibe con más frecuencia de los equipos de compras y de los ingenieros de moldeo por inyección es: ¿cuál es la diferencia real entre el PP con paja de trigo y el PP con fibra de cereales? Ambos son compuestos de PP con fibra vegetal, y ambos pueden describirse con términos como contenido de base biológica, reducción de plástico o material de grado alimentario para envases de alimentos. Pero cuando el material llega a envases desechables para alimentos, cubiertos y productos de uso diario, las diferencias en la fuente de fibra, el aspecto moldeado, la conformidad para contacto alimentario y la ventana de procesado se vuelven mucho más visibles.
Esta guía compara dos grados de wooyopet desde una perspectiva de ingeniería: el PP con fibra de cereales WYC-PP P179002N y el PP con paja de trigo WYC-PP P179050. Está dirigida a compradores e ingenieros de proceso que evalúan envases de PP para contacto alimentario, moldeo por inyección de PP con fibra vegetal o una especificación de compra práctica.
La demanda de envases desechables para alimentos se mantiene alta mientras las políticas de reducción de plástico siguen avanzando. El mercado mundial de envases desechables de polipropileno para alimentos se valoró en aproximadamente USD 18,6 mil millones en 2025 y se proyecta que alcance USD 33,63 mil millones en 2035, con una tasa de crecimiento anual compuesta de 6,1%. China lidera el mercado de Asia y el Pacífico gracias a su amplio ecosistema de servicio de comidas y reparto. En este contexto, el PP con fibra vegetal ha surgido como una solución de compromiso: conserva la ventana de procesado y la resistencia térmica del PP, a la vez que sustituye parte del contenido de origen petrolífero por fibra vegetal.
Las dificultades están igualmente concentradas. Las fuentes de fibra pueden variar y generar diferencias de color entre lotes. Las cenizas y las impurezas afectan directamente al aspecto. La fibra gruesa mal dispersada crea picaduras y motas gris azuladas, sobre todo en envases de color claro. La documentación de contacto alimentario puede no ser transferible de una fuente de fibra a otra. La contracción, el alabeo y las líneas de unión se vuelven más difíciles de controlar, mientras que un secado insuficiente de la fibra higroscópica puede producir burbujas y estrías plateadas.
El enfoque de wooyopet no consiste simplemente en mezclar paja o harina de cereales con PP. La sección de la fibra, la finura, las cenizas, la compatibilización, el secado y la ventana de moldeo se ajustan como un solo sistema.
Diferencias esenciales entre el PP con paja de trigo y el PP con fibra de cereales
Origen vegetal similar, secciones de fibra diferentes
El PP con paja de trigo suele contener una materia prima más variada. Las raíces, los tallos y las hojas pueden entrar en el flujo de recolección, lo que aumenta la fibra gruesa y la variación de cenizas e impurezas. Las fibras gruesas tienen más probabilidad de seguir siendo visibles tras el moldeo. La fibra de paja de trigo es relativamente larga y rígida, lo que puede elevar el módulo de flexión y la resistencia térmica, pero también crea una superficie más rugosa y es más difícil de dispersar en el PP. El compuesto se vuelve más sensible a la temperatura del cilindro y al cizallamiento del husillo.
El PP con fibra de cereales de wooyopet sigue una ruta de fibra más fina. La selección de la materia prima favorece las secciones tiernas del tallo y reduce el material envejecido y los nudos duros, lo que produce fibras más finas y uniformes. Esta distinción influye fuertemente en el aspecto moldeado y en la dificultad de mantener la conformidad para contacto alimentario.
Aspecto superficial: motas más gruesas frente a un acabado mate fino
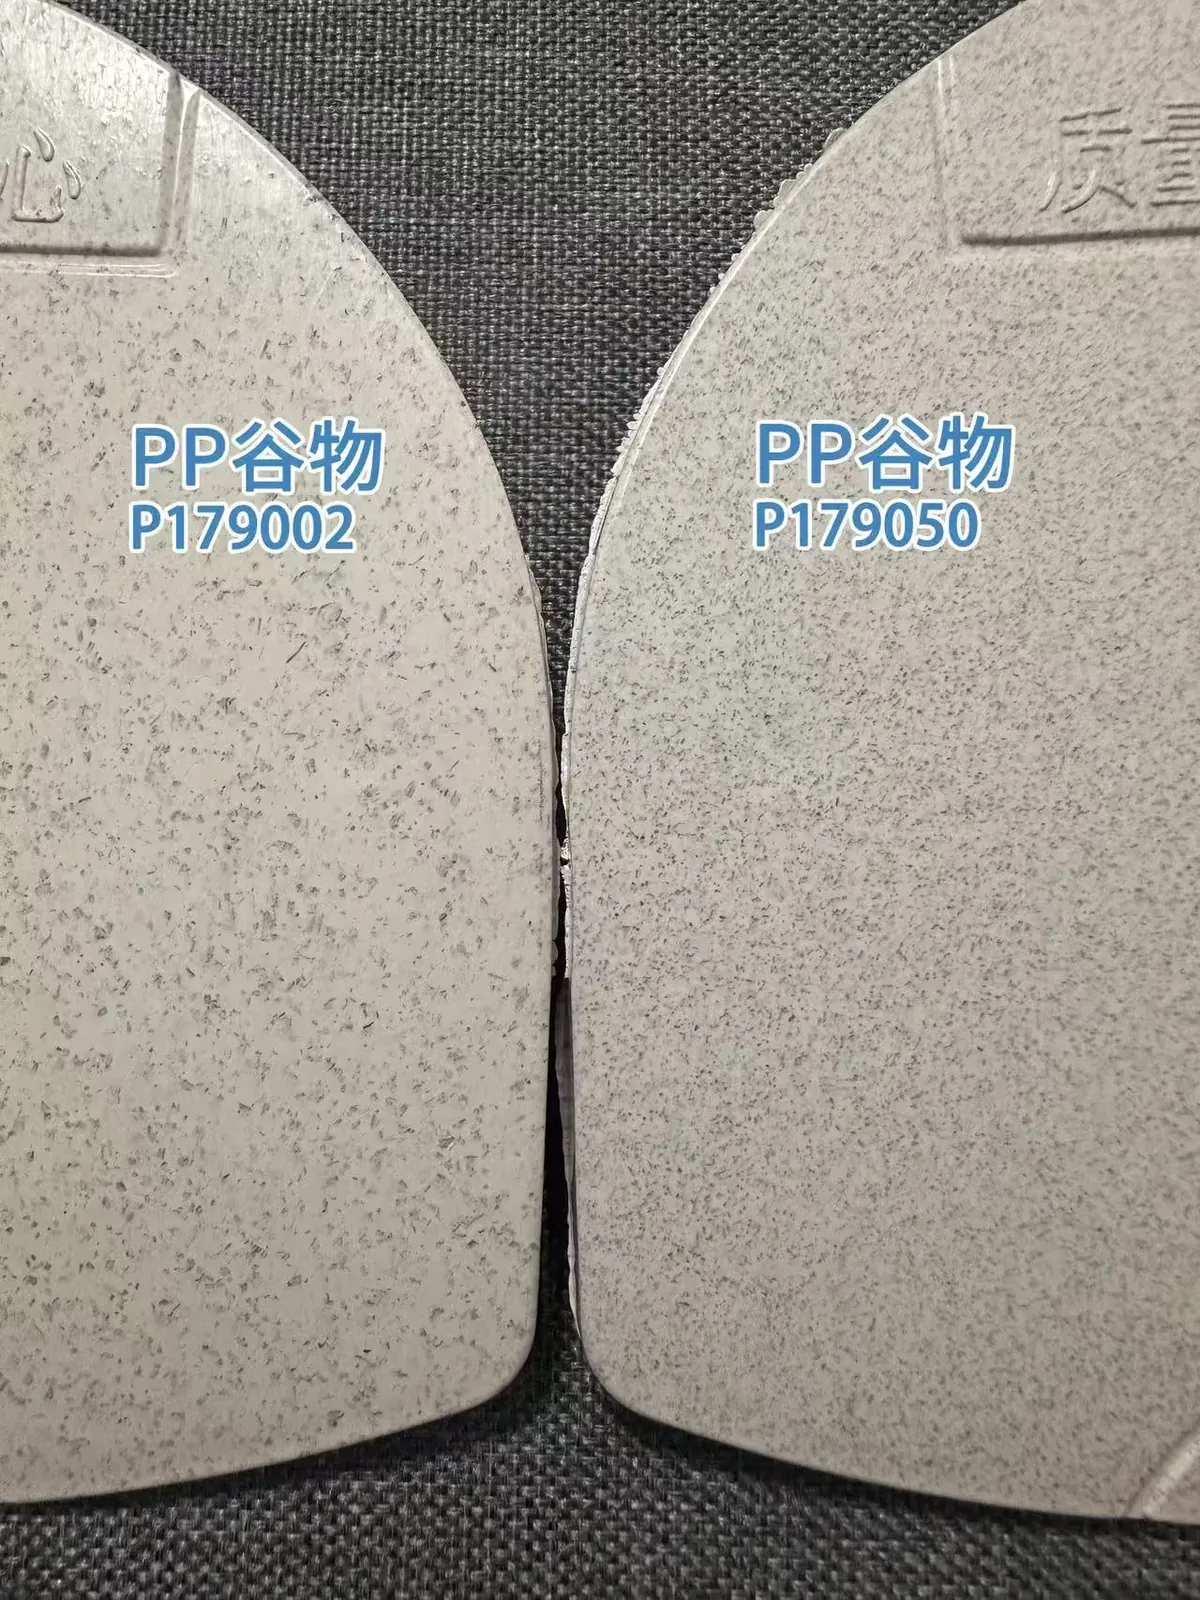
Tras el moldeo por inyección, el PP con paja de trigo tiende a mostrar puntos de fibra gruesa y un tinte gris azulado visible. En envases de alimentos de color claro, estas marcas se vuelven especialmente evidentes. Si la temperatura del molde, la velocidad de inyección y el secado no se ajustan entre sí, también pueden aparecer líneas de unión, variación de color y moteado localizado. La oxidación térmica de la lignina y las cenizas durante el moldeo a alta temperatura contribuye al efecto, por lo que el ajuste de la máquina por sí solo no puede eliminarlo.
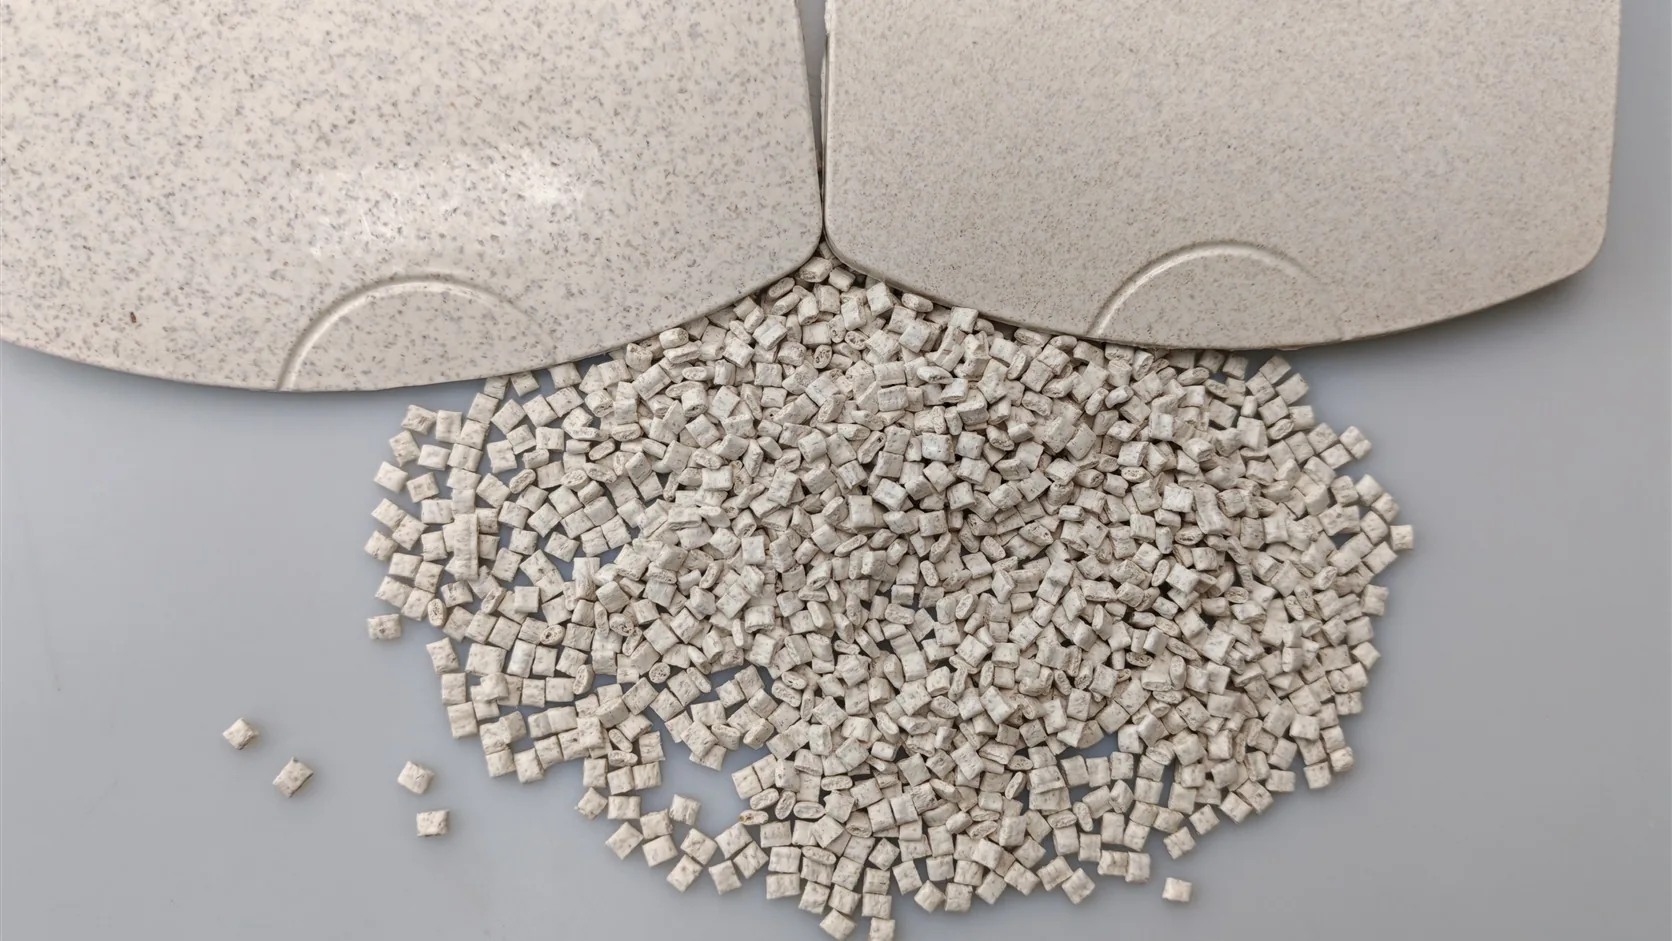
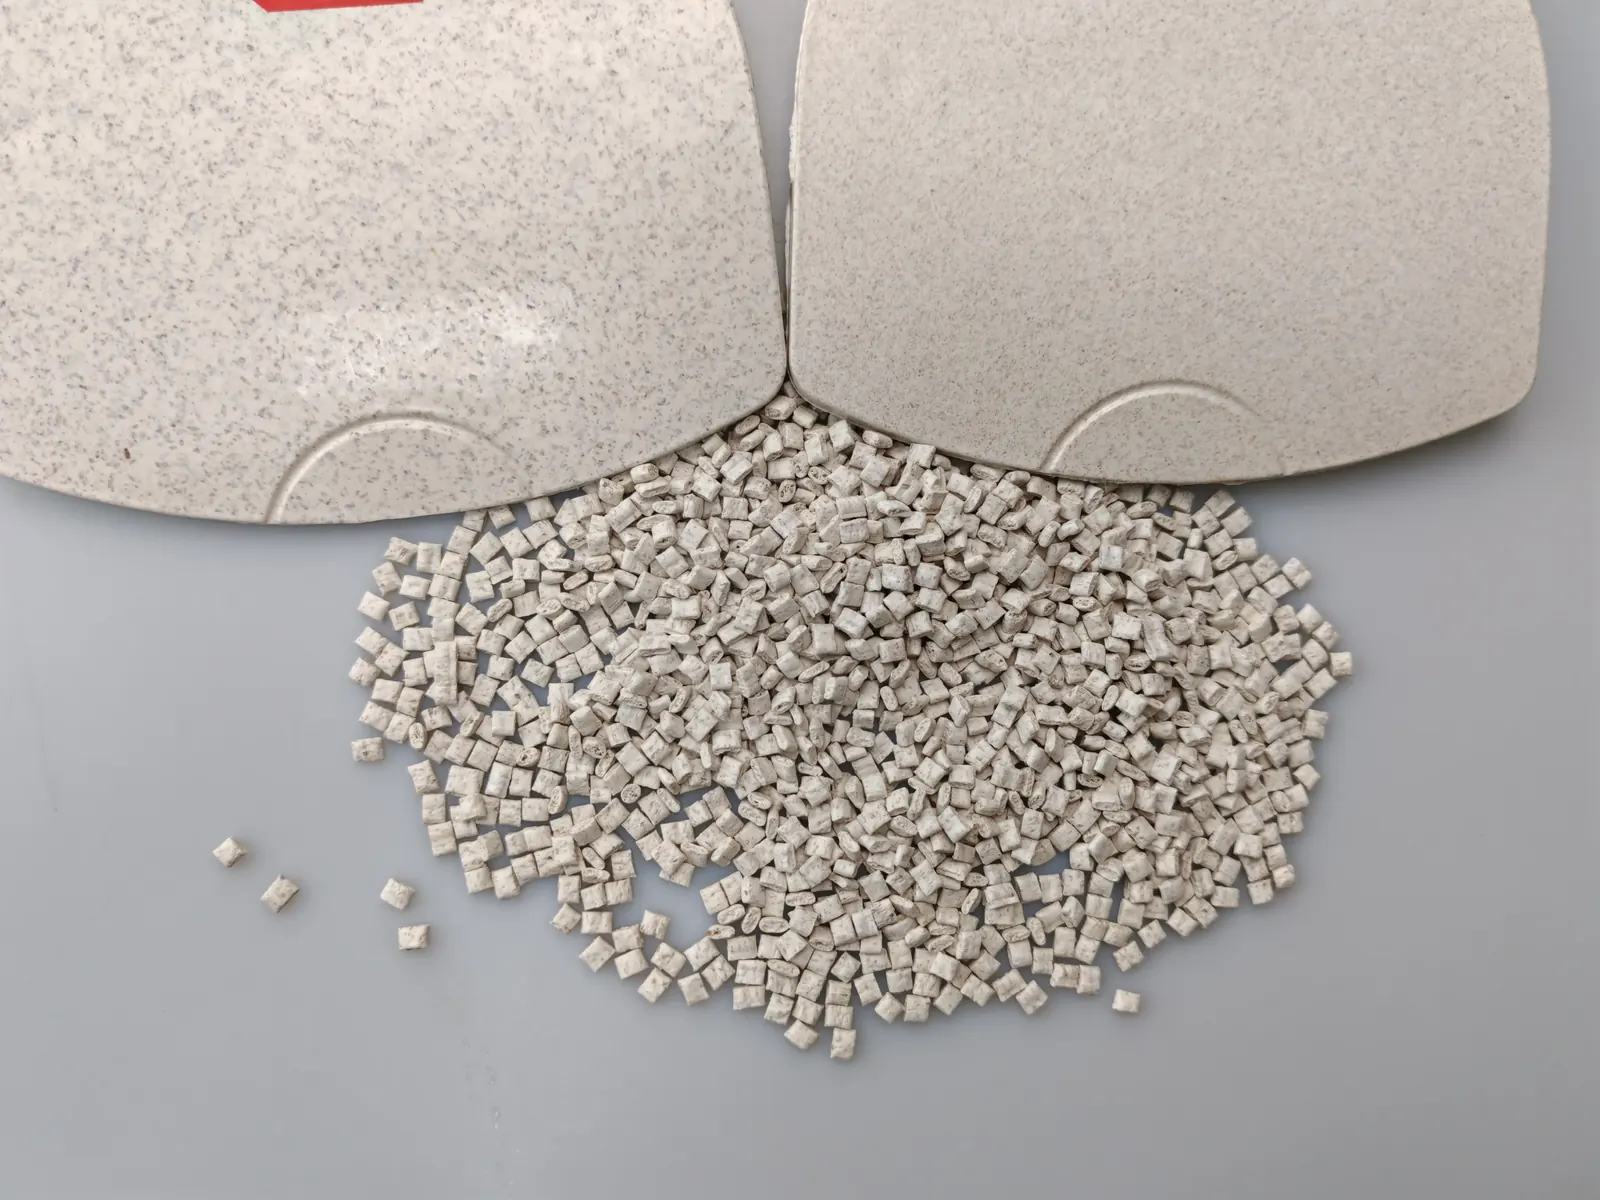
El PP con fibra de cereales contiene fibra más fina y produce una superficie más delicada tras la dispersión. Su color base se acerca más al tono hueso, lo que lo hace apto para envases desechables de alimentos de color claro, bandejas, cuchillos, tenedores y cucharas. P179002N produce una superficie mate fina de tono hueso con una sutil textura natural que se parece más a un acabado esmerilado que al plástico común.
Conformidad para contacto alimentario: el PP con fibra de cereales es más fácil de controlar
Los materiales para contacto alimentario se evalúan en cuanto a olor, migración, metales pesados, cenizas e impurezas. La investigación sobre materiales de fibra vegetal para contacto alimentario ha encontrado poca o ninguna liberación de oligoelementos objetivo en algunas muestras de cáscara de coco, paja y trigo, mientras que los materiales fabricados con bagazo, bambú y hoja de palma liberaron arsénico, cadmio o plomo detectables, siendo el plomo el elemento migrante más frecuente.
Debido a que la paja de trigo puede contener fracciones mezcladas de raíz, tallo y hoja, el pretratamiento es más difícil y el nivel de fondo de cenizas y metales pesados puede variar más de un lote a otro. Una ruta de fibra de cereales fina y baja en cenizas, basada en tallos tiernos seleccionados, aditivos para contacto alimentario y un sistema de compatibilización controlado, es más fácil de validar. P179002N de wooyopet ha superado los ensayos de contacto alimentario FDA y LFGB, lo que constituye una razón importante para darle prioridad en envases de contacto alimentario de color claro.
La ruta técnica de cuatro pasos de wooyopet
- Selección de la materia prima. La paja de trigo se tamiza en varias etapas para eliminar impurezas y controlar la proporción de raíces, tallos y hojas. La fibra de cereales se selecciona de secciones tiernas del tallo para reducir los nudos duros y las cenizas.
- Refinado de la fibra y tratamiento superficial. La longitud y la dispersión de la fibra se controlan para reducir los puntos gruesos. Las fibras demasiado largas obstruyen el flujo y vuelven rugosa la superficie; las fibras demasiado cortas pierden eficiencia de refuerzo.
- Compatibilización y dispersión. Un sistema de compatibilidad a medida mejora la interfaz entre la fibra vegetal hidrófila y la matriz de PP, equilibrando rigidez y tenacidad.
- Secado y ajuste de la ventana de procesado. Dado que la fibra vegetal absorbe humedad, un secado inadecuado causa directamente burbujas, estrías plateadas y pérdida de resistencia. Cada grado se suministra con una ventana definida de secado y de temperatura de cilindro.
WYC-PP P179002N y P179050: comparación de datos clave
Los siguientes valores proceden de los datos de producto de wooyopet y ofrecen una referencia de selección para compradores e ingenieros de moldeo.
| Propiedad | WYC-PP P179002N PP con fibra de cereales | WYC-PP P179050 PP con paja de trigo |
|---|---|---|
| Densidad relativa | 1,20 g/cm³ | 1,35 g/cm³ |
| Índice de fluidez, 230 °C/2,16 kg | 9,5 g/10 min | 15 g/10 min |
| Resistencia a la tracción | 31 MPa | 18 MPa |
| Resistencia a la flexión | 55 MPa | 34 MPa |
| Módulo de flexión | 1,956 MPa | 2,000 MPa |
| Resistencia al impacto Izod con entalla, 23 °C | 3,8 kJ/m² | 3.1 kJ/m² |
| HDT, 0,45 MPa | 120°C | 125°C |
| Punto de fusión | 170°C | 160°C |
| Dureza Shore | 73 HD | 73 HD |
| Referencia de procesado | Secar 100–120 °C durante 4–5 h; cañón trasero 155–165 °C; zona media/frontal/boquilla 160–175 °C; molde 70–80 °C | Misma ventana de referencia |
P179002N combina un módulo de flexión de 1.956 MPa, una resistencia a la tracción de 31 MPa y un HDT de 120°C a 0,45 MPa. Su índice de fluidez de 9,5 g/10 min proporciona un flujo medio-alto sin perder rigidez, lo que permite tanto piezas estructurales más gruesas como paredes moderadamente delgadas sin que sean probables los llenados incompletos. Su rango de contracción de 0,9%–1,2% favorece dimensiones estables y reduce el alabeo.
P179050 tiene un índice de fluidez más alto, de 15 g/10 min, y puede servir para piezas oscuras, componentes no visibles o paredes delgadas que requieren un flujo muy alto. Su resistencia a la tracción es de 18 MPa y su resistencia a la flexión de 34 MPa. Con 1,35 g/cm³, es 12,5% más pesado que P179002N, por lo que una pieza del mismo volumen consume más material: un factor de costo importante que a menudo se pasa por alto en las comparaciones de compra.
Caso de cliente: moldeo por inyección de un envase alimentario desechable de color claro
Un fabricante de envases desechables para alimentos del este de China, anonimizado aquí como Cliente A, planificó un envase de color claro que requería conformidad para contacto alimentario, una superficie fina, resistencia térmica y un encaje estable de la tapa. La prueba inicial utilizó P179050 porque su índice de fluidez de 15 g/10 min parecía favorable para un envase de pared delgada.
Problemas iniciales
Los ajustes iniciales fueron aproximadamente secado a 110°C durante cuatro horas; temperaturas de zona trasera, media, frontal y boquilla de 160°C, 170°C, 170°C y 170°C; y un molde a 75°C. La prueba mostró puntos de fibra gruesa, un tinte gris azulado y variación de color entre lotes. Las líneas de unión eran profundas, algunos bordes quedaron incompletos, el envase se alabeó y la tapa no cerraba de forma constante. Además, hubo que revalidar la documentación de contacto alimentario porque el cliente estaba preocupado por la variación en la fuente de paja. El rendimiento de producción fue de solo aproximadamente 82%.
La revisión técnica del cliente identificó el error original: un buen flujo puede llenar una pared delgada, pero la dispersión de la fibra y la estabilidad térmica determina el aspecto y el rendimiento. La fluidez resolvió el llenado, pero no los problemas de superficie ni de estabilidad dimensional.
Ajuste en dos pasos
En primer lugar, el ingeniero de aplicaciones de wooyopet optimizó la ventana de P179050 tras comprobar la humedad, el índice de fluidez y la contracción. El secado se cambió a 105°C durante cuatro horas, el molde se estabilizó a 75°C, la inyección se ralentizó a una velocidad media-baja, se elevó la presión de mantenimiento y se redujo la contrapresión. Las líneas de unión y el alabeo mejoraron, pero los puntos gris azulados y de fibra gruesa seguían sin cumplir el requisito de aspecto de color claro. Esto confirmó que la principal limitación superficial era inherente a la ruta del material.
En segundo lugar, el proyecto cambió a P179002N. Los ajustes recomendados fueron secado a 105°C durante cuatro horas; temperaturas de zona trasera, media, frontal y boquilla de 160°C, 170°C, 172°C y 170°C; y un molde a 75°C. Con un índice de fluidez de 9,5 g/10 min, una resistencia a la tracción de 31 MPa, una resistencia a la flexión de 55 MPa, una resistencia al impacto con entalla de 3,8 kJ/m², un HDT de 120°C y un punto de fusión de 170°C, el grado ofreció un mejor equilibrio de rigidez, tenacidad y aspecto. No se requirió ninguna modificación de la máquina de inyección.
Resultado
Tras el cambio, la superficie se volvió visiblemente más fina, los puntos gris azulados disminuyeron, las líneas de unión se hicieron menos profundas y el encaje de la tapa se estabilizó. El rendimiento de producción subió de aproximadamente 82% a 96%. Los ensayos de contacto alimentario cumplieron los requisitos FDA correspondientes. El Cliente A utiliza ahora P179002N para envases de contacto alimentario de color claro y conserva P179050 para piezas oscuras o no visibles. La lección no es que un grado sea universalmente mejor: el tipo de fibra define el límite de la aplicación.
| Etapa del proyecto | Material y ajuste | Resultado observado |
|---|---|---|
| Prueba inicial | P179050; secado 110 °C/4 h; cañón y boquilla 160/170/170/170 °C; molde 75 °C | Puntos gruesos de color gris azulado, líneas de unión profundas, alabeo, ajuste inestable de la tapa y un rendimiento aproximado del 82 % |
| Optimización de P179050 | Secado 105 °C/4 h; velocidad de inyección media-baja; mayor presión de mantenimiento; menor contrapresión | Se mejoraron la deformación y las líneas de soldadura, pero persistieron los puntos superficiales inherentes |
| Cambio de material | P179002N; secado 105 °C/4 h; 160/170/172/170 °C; molde 75 °C | Superficie más fina, menos puntos grises, ajuste de tapa estable, 96 % de rendimiento, requisitos de ensayo relacionados con FDA cumplidos |
Guía de selección para compras e ingeniería
| Requisito de la aplicación | Dirección preferida | Motivo |
|---|---|---|
| Color claro, contacto alimentario y apariencia exigente | WYC-PP P179002N | Superficie mate fina de color blanco hueso, resistencia a la tracción de 31 MPa, HDT de 120 °C, ensayos FDA/LFGB |
| Pieza oscura, sin contacto alimentario, sensible al costo o de fluidez muy alta | WYC-PP P179050 | MFR de 15 g/10 min; adecuado cuando los puntos gruesos y el color son menos críticos |
| Pieza estructural de uso diario que requiere rigidez y resistencia al calor | P179002N | P179002N: mejor resistencia a la tracción y a la flexión, y mejor estabilidad dimensional |
| Textura de fibra natural y carácter táctil | Cualquiera de las dos calidades tras una prueba de apariencia | Ambas conservan una textura mate de fibra vegetal; P179002N es más fina y más uniforme |
Los compradores deben preguntar qué sección vegetal aporta la fibra y cómo se controlan las cenizas; solicitar los ítems y límites exactos de los ensayos FDA o LFGB en lugar de aceptar una declaración genérica de “certificado”; definir un límite de diferencia de color ΔE y un procedimiento de retención de lotes; pedir parámetros ajustados al espesor de pared y al molde reales; y revisar la contracción por lote. La contracción MD de P179002N es de 0,9%–1,2%, y la ausencia de datos comparables por lote es una señal de alerta de riesgo dimensional.
Para ambos grados, la referencia general es un secado de 100–120°C durante cuatro a cinco horas; cilindro trasero 155–165°C; zonas media, frontal y boquilla 160–175°C; y molde 70–80°C. Los ajustes deben adaptarse a la máquina, al molde y a los requisitos de la pieza acabada.
La función de wooyopet no se limita a suministrar un grado. El objetivo es que el PP con fibra vegetal sea estable en el moldeo por inyección, verificable para el contacto alimentario y controlable en su aspecto. Los compradores que evalúan PP con paja de trigo o PP con fibra de cereales pueden contactar con wooyopet para obtener muestras, recomendaciones de moldeo específicas para su pieza y documentación de conformidad para contacto alimentario.