Bonnes pratiques d’injection des composites à fibres végétales : du séchage à la protection du moule contre la corrosion
Les PP et ABS à fibres végétales ne se moulent pas en recopiant les réglages d’une résine classique. Humidité, historique thermique, teneur en fibres, écoulement, outillage et arrêt doivent être maîtrisés ensemble.
Questions des acheteurs et ingénieurs
Questions à résoudre avant le premier essai d'injection
Peut-on sécher tous les PP à fibres végétales à 100–105 °C pendant deux à trois heures ?
Non. Le séchage dépend du grade exact, de sa forme — compound prêt à mouler ou masterbatch concentré —, de l'historique de l'emballage et de l'humidité ambiante. Les exemples actuels de PP wooyopet vont de 100–120 °C pendant quatre à cinq heures à 120 °C pendant deux à trois heures. Utilisez la fiche en vigueur du grade et vérifiez l'humidité au lieu d'appliquer un réglage universel.
220 °C est-il un seuil universel de carbonisation pour toutes les fibres végétales ?
Non. La dégradation thermique dépend de l'espèce végétale, de l'humidité résiduelle, de l'oxygène, des additifs et du temps de séjour. Un compound peut développer une odeur ou des points noirs sous une température nominale de décomposition s'il reste trop longtemps à chaud. Utilisez la température de matière fondue la plus basse qui assure une plastification et un remplissage stables.
Tous les moules doivent-ils être fabriqués en acier inoxydable 304 ou 316 ?
Non. Ce sont des alliages généralement résistants à la corrosion, mais ils ne conviennent pas universellement aux empreintes et aux noyaux. Avec le mouliste, choisissez un acier à moule trempé et résistant à la corrosion ou un revêtement de protection adapté en fonction de l'état de surface, de la pression, de l'usure, du volume de production prévu et de la formulation. Un outillage existant en acier conventionnel peut rester utilisable avec un nettoyage et une protection rigoureux.
La purge du fourreau nettoie-t-elle et protège-t-elle aussi le moule ?
Non. La purge élimine le compound résiduel de la vis, du fourreau, de la buse et du canal chaud. La protection du moule est une opération distincte : retirez les dépôts des empreintes et des évents, séchez les surfaces, vérifiez les points de refroidissement et de condensation, puis appliquez l'antirouille approuvé avant le stockage.
Peut-on mouler tous les masterbatches fortement chargés en fibres après une dilution fixe de 1:1 ?
Non. Pour plusieurs masterbatches PP et PE wooyopet, une part de résine vierge compatible pour une part de masterbatch constitue le point de départ minimal de dilution. Le rapport final doit toutefois suivre le grade précis et les objectifs d'aspect, de fluidité et de propriétés mécaniques. Ne transposez jamais un rapport prévu pour le PP au PE ou à l'ABS.
De nombreuses usines reçoivent un compound PP ou ABS à fibres végétales et commencent par reprendre le procédé utilisé pour la résine de base non chargée. Les premières pièces peuvent alors présenter des stries argentées, des marques d'écoulement, des particules brûlées, une odeur, des bavures, des angles fragiles ou des dimensions instables. Des dépôts ou de la rouille peuvent aussi apparaître sur l'outillage après des arrêts répétés en ambiance humide.
La solution ne consiste pas simplement à abaisser la température du fourreau. Un composite à fibres végétales comprend une matrice polymère, une fraction naturelle sensible à l'humidité, un système d'interface et, pour certains produits, une formulation sous forme de masterbatch concentré. Le séchage, l'historique thermique, le cisaillement, la température du moule, l'éventation, le maintien, le taux de dilution et les pratiques d'arrêt interagissent. Ce guide organise ces paramètres dans une séquence de production pour les compounds PP à base de céréales, de bambou, de bois, de thé et de marc de café, ainsi que pour les ABS chargés en fibres végétales.
1. Commencer par identifier la forme du matériau
Avant de régler le sécheur, déterminez si la matière est un compound prêt à mouler ou un masterbatch concentré. Un compound prêt à mouler contient déjà la teneur en fibres prévue et peut normalement être transformé après le conditionnement spécifié. Un masterbatch renferme une fraction végétale plus élevée et doit être dilué avec une résine de base compatible. Confondre les deux modifie la fluidité à l'état fondu, la charge d'humidité, la rigidité, la résistance au choc, le retrait et la couleur avant même le début de l'essai de moulage.
Demandez la fiche technique en vigueur pour le grade et le lot exacts. Consignez la résine de base, les conditions de mesure de l'indice de fluidité à chaud (MFR), la densité, le séchage recommandé, les températures des zones du fourreau, la température du moule, le rapport de dilution du masterbatch et toute restriction réglementaire. Un résultat obtenu sur une plaque moulée en masterbatch ne peut pas être présumé valable pour le mélange final dilué.
2. Séchage : respecter la plage du grade et vérifier l'humidité
Les fibres naturelles contiennent des constituants riches en groupes hydroxyle qui attirent l'humidité. Si une matière humide entre dans le fourreau, l'eau peut se vaporiser brusquement et provoquer des marbrures, des stries argentées, des bulles, des marques d'écoulement et une brillance de surface instable. Dans une matrice sensible à l'humidité comme l'ABS, l'humidité résiduelle peut aussi accentuer les défauts d'aspect. Il faut donc conditionner la matière de façon contrôlée, et non simplement prolonger le séchage sans vérifier le système résine-fibres.
Les références de transformation actuelles de wooyopet montrent pourquoi une règle universelle serait risquée. Les PP aux fibres de céréales P179002N, à la paille de blé P179050, aux fibres de bambou P179203 et au marc de café P179506N prescrivent 100–120 °C pendant quatre à cinq heures. Le PP aux fibres de bois P179302 prescrit 100–110 °C pendant quatre à cinq heures. Le masterbatch PP concentré aux fibres de thé P179-CZML utilise 120 °C pendant deux à trois heures. L'ABS aux fibres de bambou A7015 WT234S utilise 90–100 °C pendant quatre à cinq heures, tandis que l'ABS au marc de café PA757 520 utilise 90–100 °C pendant cinq à six heures.
| Exemple de grade | Forme du matériau | Réglage initial de séchage publié | Point de contrôle essentiel |
|---|---|---|---|
| P179002N / P179050 / P179203 / P179506N | Compounds PP à fibres végétales | 100–120 °C, 4–5 h | Conserver la matière séchée dans un système fermé et limiter la reprise d'humidité dans la trémie |
| P179302 | Compound PP aux fibres de bois | 100–110 °C, 4–5 h | Maîtriser l'humidité sans ajouter d'exposition thermique inutile |
| P179-CZML | Masterbatch PP aux fibres de thé | 120 °C, 2–3 h | Sécher le masterbatch et le PP compatible selon leurs exigences respectives |
| A7015 WT234S | Compound ABS aux fibres de bambou | 90–100 °C, 4–5 h | Maîtriser l'air sec pour obtenir des surfaces d'aspect régulier |
| PA757 520 | Compound ABS au marc de café | 90–100 °C, 5–6 h | Éviter la reprise d'humidité pendant le transfert et les arrêts |
Un sécheur déshumidificateur offre le résultat le plus reproductible en climat humide et pour les pièces à exigences d'aspect. Consignez le point de rosée de l'air d'entrée, la température de la matière, le temps de séjour et le débit. Une trémie à air chaud peut convenir dans certaines conditions stables et peu humides, mais la seule consigne de température ne prouve pas que la matière a atteint le taux d'humidité requis. Effectuez une mesure d'humidité lorsque les exigences de surface ou le coût des rebuts sont élevés.
3. Température de la matière fondue : maîtriser la consigne et le temps de séjour
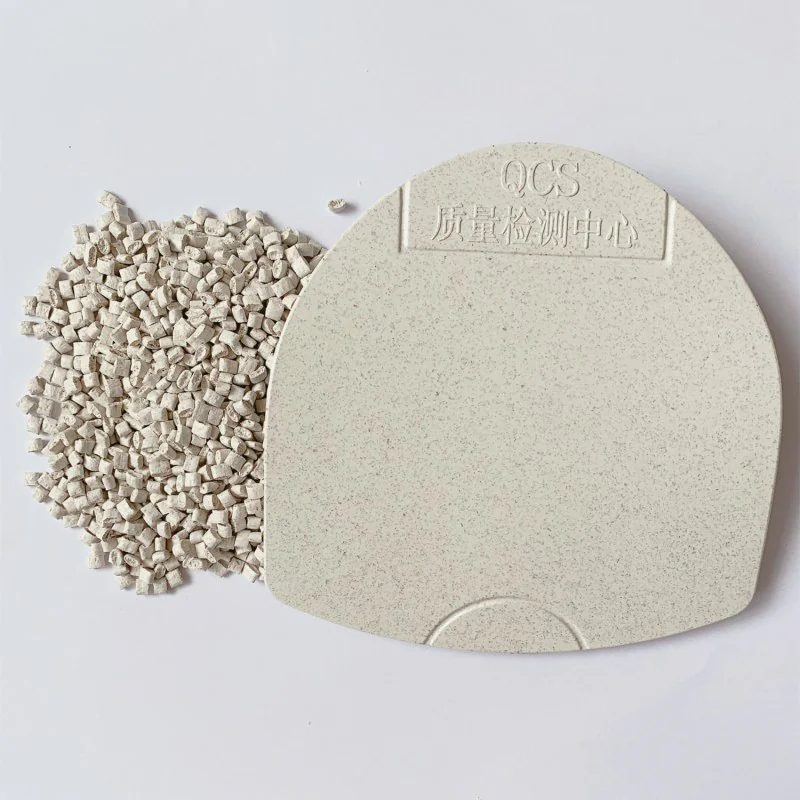
Les fractions végétales naturelles peuvent se décolorer, dégager une odeur ou former des dépôts carbonisés sous une chaleur excessive. Il n'existe pas de seuil unique de carbonisation à 220 °C qui s'appliquerait aux résidus de céréales, de bambou, de bois, de thé et de café. La composition des fibres, l'humidité résiduelle, l'oxygène, les additifs, le cisaillement de la vis et la durée d'exposition à la température influencent tous la réponse. Un compound peut former des points noirs sous une température de décomposition annoncée s'il reste trop longtemps dans un fourreau ou un canal chaud.
En pratique, commencez à la limite basse de la fiche du grade et ne relevez que les zones nécessaires pour obtenir une plastification homogène et un remplissage complet. N'augmentez pas la température de la buse pour compenser un moule froid, une éventation insuffisante, un seuil d'injection trop petit ou une résine de dilution inadaptée et trop visqueuse.
| Exemple de voie de transformation | Zone arrière | Zone médiane | Zone avant / buse | Moule |
|---|---|---|---|---|
| PP aux céréales, à la paille de blé, au bambou ou au marc de café | 155–165 °C | 160–175 °C | 160–175 °C | 60–80 °C selon le grade |
| PP aux fibres de bois P179302 | 165–175 °C | 165–175 °C | 175–185 °C | 70–80 °C |
| ABS aux fibres de bambou A7015 WT234S | 165–175 °C | 175–180 °C | 180–200 °C | 60–90 °C |
| ABS au marc de café PA757 520 | 165–175 °C | 175–180 °C | 180–195 °C | 60–90 °C |
Ces valeurs sont des points de départ, pas des garanties valables pour toutes les presses. La température réelle de la matière fondue peut différer de la consigne du régulateur selon la conception de la vis, la contre-pression, sa vitesse de rotation et le temps de séjour. Vérifiez l'aspect de la matière purgée et, lorsque c'est possible, mesurez la température de la matière fondue. Utilisez le plus petit fourreau adapté au volume injecté, évitez les longues périodes d'inactivité, réduisez la vitesse de la vis et la contre-pression lorsque la rupture des fibres ou la charge thermique augmente, puis purgez avant un arrêt planifié.
L'odeur n'est un indicateur de procédé que si elle est interprétée par rapport à une référence approuvée. Une légère note de céréales, de bois, de thé ou de café peut subsister dans certaines formulations, mais son intensité varie avec la matière première naturelle, le stockage, le dosage et la transformation. Une odeur forte de brûlé, âcre ou carbonisée, accompagnée d'un assombrissement ou de dépôts, indique un historique thermique excessif. Ne promettez pas une odeur particulière sans avoir approuvé un échantillon moulé représentatif de la production.
4. Protection contre la corrosion du moule : distinguer l'acier, le nettoyage et la purge
L'humidité, les condensats, les substances volatiles d'origine végétale, les dépôts et certains composants de la formulation peuvent accroître le risque de corrosion autour des empreintes, des évents, des plans de joint et des circuits de refroidissement. Ce risque dépend de la formulation, de l'humidité ambiante, de la température du moule, de la durée d'arrêt et de l'entretien de l'outillage. Les compounds à fibres végétales peuvent aussi contenir des fractions minérales ou des cendres dures qui contribuent à l'usure. Il serait donc trop simpliste de qualifier la fibre de verre d'uniquement abrasive et la fibre végétale d'uniquement corrosive.
Les aciers inoxydables 304 ou 316 ne constituent pas une réponse universelle pour un moule d'injection. Le matériau des empreintes et des noyaux doit aussi répondre aux exigences de dureté, de polissabilité, de stabilité dimensionnelle, de pression, d'usure et de réparabilité. Pour un nouvel outil destiné à une grande série, discutez avec le mouliste d'un acier à moule trempé et résistant à la corrosion. Sur un outil existant en acier conventionnel, un chromage dur, un nickelage chimique ou un autre traitement de protection technique adapté peut être envisagé après examen des tolérances, de l'état de surface et de l'entretien. La qualité du revêtement et sa couverture sur les arêtes comptent autant que son nom.
La purge et le nettoyage du moule sont deux opérations distinctes. Une purge avec une résine compatible ou un composé de purge approuvé élimine la matière à fibres végétales du fourreau, de la vis, de la buse et du canal chaud. Elle n'élimine pas les résidus déjà déposés sur les empreintes ou les évents. Après la production, ouvrez le moule en sécurité, retirez les dépôts par une méthode approuvée qui ne l'endommage pas, séchez les surfaces, inspectez les évents et les fuites d'eau, puis appliquez l'antirouille spécifié avant le stockage. Le nombre d'injections de purge dépend de la taille du fourreau, du volume injecté, du volume des canaux et du niveau de propreté recherché ; « 20–30 injections » n'est pas une norme universelle.
5. Dilution du masterbatch : vérifier le polymère porteur, le rapport et les propriétés finales
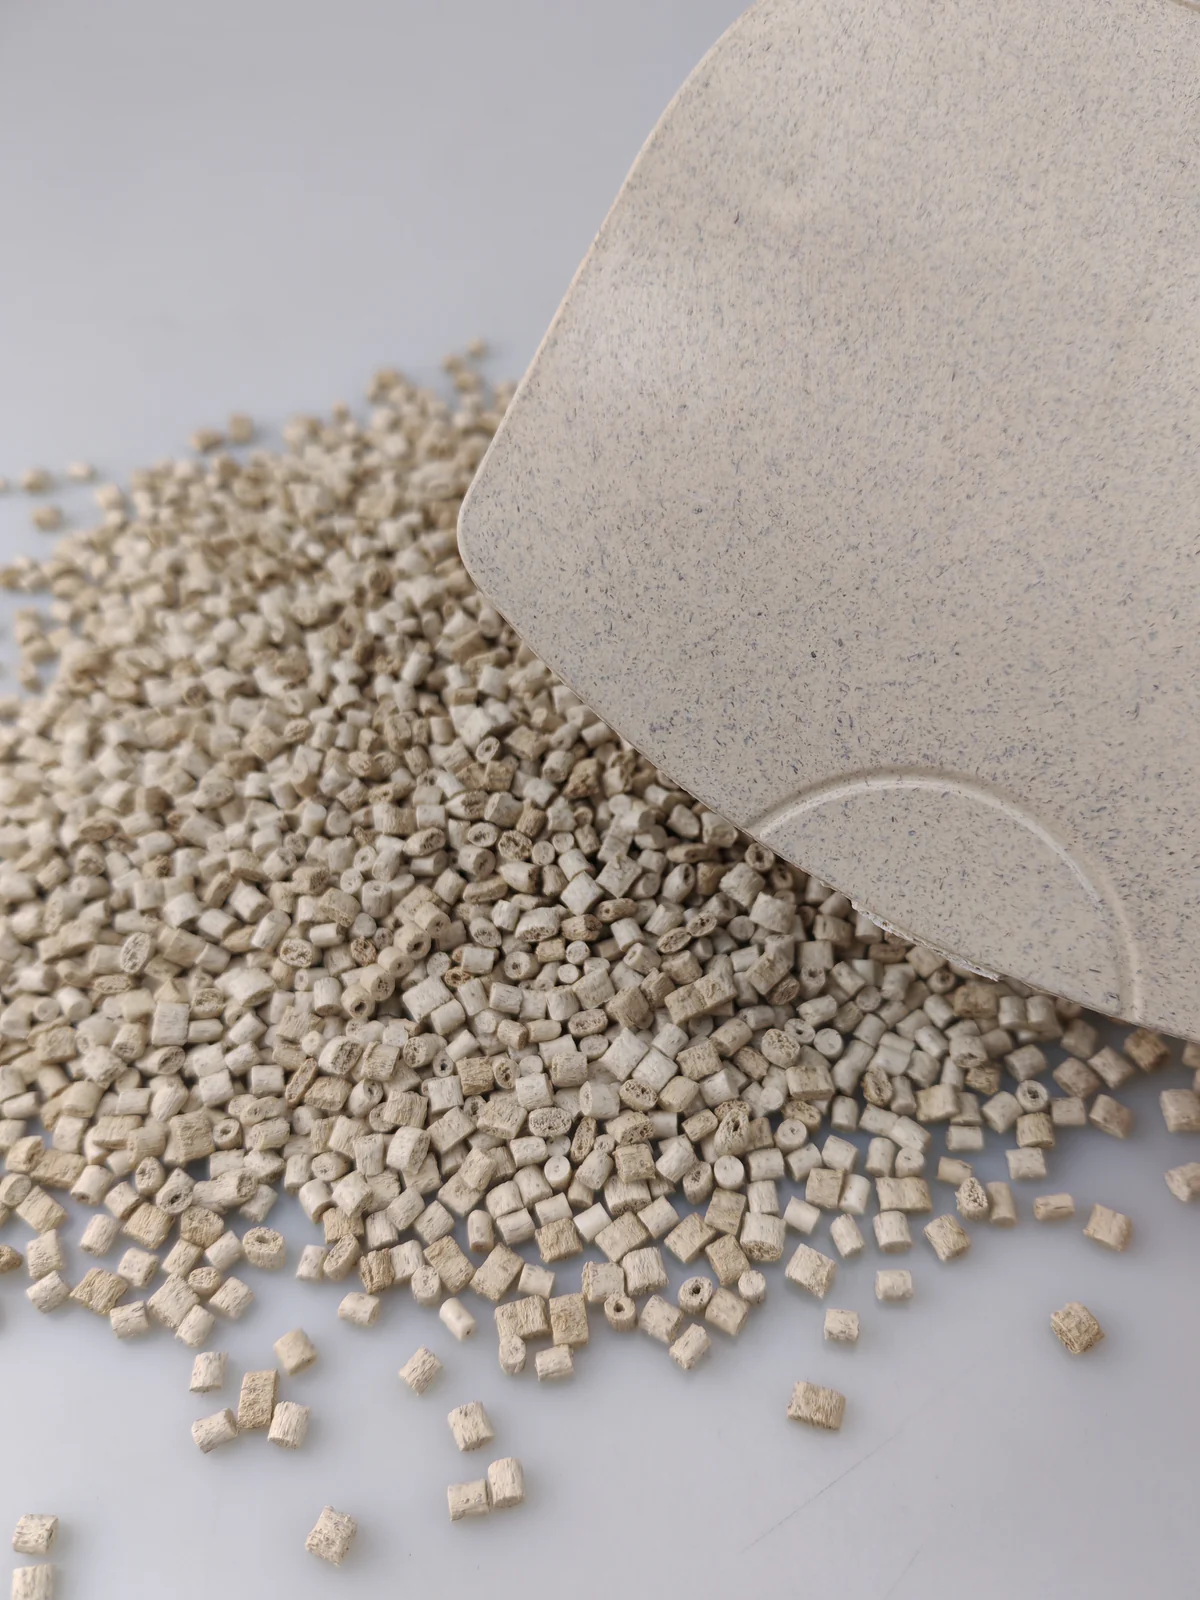
Les masterbatches concentrés à fibres végétales ne doivent pas être considérés comme des compounds prêts à mouler, sauf si leur fiche produit autorise expressément le moulage direct. Une concentration élevée peut réduire la fluidité et la résistance au choc, augmenter la charge d'humidité et produire un aspect ou un retrait très éloigné de celui de la formulation finale prévue.
Plusieurs masterbatches PP actuels de wooyopet — notamment ceux aux résidus de thé, aux fibres de café, de coco et de pin rouge — prescrivent comme point de départ au moins une part de PP pur compatible pour une part de masterbatch. Le masterbatch PE aux fibres de coco YS60E exige de même du PE pur compatible, et non du PP, avec un rapport initial minimal de 1:1. Porter la dilution à 1:2 ou 1:3 peut améliorer la fluidité ou la ténacité et réduire la densité de couleur et de particules, mais le résultat dépend du MFR, de la résistance au choc et du système d'additifs de cette résine.
Calculez la teneur végétale finale à partir de l'analyse du masterbatch et du rapport de dilution, puis testez le mélange réel. Par exemple, un masterbatch contenant 50 % de fraction végétale, mélangé à raison d'une part pour une part de résine pure, donne théoriquement 25 % de fraction végétale avant d'autres ajustements de formulation. Ne présentez pas le pourcentage du masterbatch comme celui du produit final.
Veillez à la compatibilité du polymère porteur. Un masterbatch PP doit être incorporé dans une matrice PP compatible, sauf si un mélange développé séparément a été approuvé. Un masterbatch PE ne doit pas être ajouté au PP au seul motif que les deux polymères sont des polyoléfines. L'ABS nécessite son propre système compatible. Une incompatibilité du polymère porteur peut provoquer un délaminage, une faible résistance des lignes de soudure, une brillance instable et une perte imprévue de résistance au choc.
6. Diagnostiquer les bavures, les manques de matière et la fragilité
Bavures après ajout de PP pur
Lorsque la dilution augmente le MFR ou réduit la viscosité de la matière fondue, un profil d'injection inchangé peut pousser la matière à travers le plan de joint ou les évents. Vérifiez d'abord la force de fermeture, l'alignement du moule, l'usure, les dommages au plan de joint et la profondeur des évents. Examinez ensuite la pression d'injection maximale, la transition de vitesse, le matelas résiduel, la pression de maintien et sa durée. Réduire la pression peut aider, mais ne doit ni masquer un moule endommagé ni supprimer le maintien nécessaire à la maîtrise dimensionnelle.
Manques de matière et lignes de soudure faibles
N'augmentez pas automatiquement la température de la matière fondue. Vérifiez le séchage, la régularité de l'alimentation, le volume injecté, le fonctionnement du clapet antiretour, la dimension du seuil d'injection, l'éventation et la température du moule. Une hausse modérée de la température du moule ou un ajustement maîtrisé de la vitesse d'injection peut améliorer la jonction des fronts d'écoulement sans exposer excessivement les fibres à la chaleur. Pour les pièces à parois minces, choisissez une résine de dilution compatible d'un grade de fluidité approprié, au lieu de forcer une formulation structurelle peu fluide à travers un seuil sous-dimensionné.
Couvercles, clips ou angles cassants
L'allongement du PP chargé en fibres végétales peut diminuer lorsque la teneur en fibres augmente. Vérifiez si la pièce est surcompactée, si le rayon d'entaille est trop faible, si une ligne de soudure se trouve à l'emplacement de la fissure et si une dégradation thermique ou l'emploi de matière rebroyée a réduit la ténacité. Un PP copolymère choc compatible peut améliorer cette dernière, mais peut aussi modifier le module, le retrait, la couleur, la tenue à la chaleur et le statut réglementaire. Approuvez le mélange final à partir d'essais sur pièces moulées.
Stries argentées, points noirs et odeur de brûlé
Les stries argentées orientent généralement la recherche vers l'humidité, l'air entraîné, une éventation insuffisante ou une contamination. Les points noirs appellent un examen de la température, du temps de séjour, des zones mortes, de l'état de la vis, de l'équilibrage du canal chaud et de la matière transformée précédemment. Une odeur de brûlé accompagnée d'un assombrissement avertit d'un historique thermique excessif ; une note naturelle stable sans décoloration peut être caractéristique d'une formulation approuvée. Conservez des plaques de référence et des échantillons de lots pour éviter que les équipes de production jugent l'odeur de mémoire.
7. Retrait, densité et coût : raisonner par grade
Le PP chargé en fibres végétales présente généralement un retrait plus faible et une masse plus élevée à volume égal que le PP non chargé, mais on ne peut attribuer une valeur unique à toutes les fibres. Le type et la teneur en fibres, leur orientation, la teneur en minéraux, la résine de base, l'emplacement du seuil d'injection, le maintien et l'épaisseur de paroi influent tous sur le résultat. Les exemples publiés diffèrent déjà : P179302 a une densité de 1,11 g/cm³ ; P179506N, 1,14 g/cm³ ; P179203, 1,19 g/cm³ ; P179002N, 1,20 g/cm³ ; et P179050, 1,35 g/cm³.
Pour concevoir le moule, partez de la plage de retrait publiée pour le grade en vigueur, puis moulez une géométrie représentative de la pièce de série et mesurez le retrait dans le sens de l'écoulement et dans le sens transversal, après un conditionnement défini. N'usinez pas l'acier sur la base d'une valeur générique de 0,8–0,9 % pour tous les composites végétaux ; n'utilisez pas non plus l'hypothèse de 1,5–2,0 % pour le PP non chargé sans données d'essai.
Pour les achats, calculez le coût par pièce finie et pas seulement le coût au kilogramme. Un compound plus dense nécessite davantage de masse pour remplir le même volume. La comparaison doit intégrer la densité de la matière, le rendement des canaux froids ou chauds, l'énergie de séchage, le temps de cycle, les rebuts, la limite de matière rebroyée, les besoins de revêtement ou d'entretien et la valeur de l'aspect de surface approuvé.
8. Choisir la fibre selon le produit fini
Le PP aux fibres de céréales ou à la paille de blé finement préparée peut offrir une base naturelle claire et de petites mouchetures maîtrisées pour les articles de restauration, les biens ménagers et les accessoires pour animaux, sous réserve de la conformité du grade exact. Les PP et ABS aux fibres de bambou peuvent produire une texture naturelle plus linéaire ; ils conviennent aux accessoires électroniques et aux boîtiers ménagers lorsque la formulation choisie répond aux exigences de rigidité, de résistance au choc et de dimensions.
Le PP aux fibres de bois donne une identité visuelle plus nettement boisée et peut associer une forte rigidité en flexion à une texture naturelle visible pour les jouets à mâcher pour animaux, les boîtiers d'enceintes, les articles de rangement et les pièces décoratives. Le masterbatch aux fibres de thé apporte une couleur et un univers visuel liés au thé pour les calages d'emballage, les accessoires de thé et les articles ménagers. Les PP et ABS au marc de café offrent une teinte brune reconnaissable et une surface finement particulaire pour les accessoires de café, les plateaux, les éléments d'emballage et les produits de consommation.
L'odeur naturelle dépend du lot et du procédé. Les allégations antibactériennes, de contact alimentaire, de compostabilité ou d'autres propriétés réglementées doivent être étayées pour la formulation finale exacte par un rapport correspondant ; elles ne peuvent pas être déduites de la plante brute ou transférées d'un autre grade.
9. Liste de contrôle pour le démarrage et l'arrêt de production
| Étape | Point de contrôle | Preuve requise pour validation |
|---|---|---|
| Matière reçue | Confirmer le grade, le lot, la distinction compound/masterbatch et l'intégrité de l'emballage fermé | Concordance du certificat d'analyse, de l'étiquette et de l'échantillon conservé |
| Séchage | Utiliser la température et la durée propres au grade ; maîtriser le point de rosée et le débit | Résultat de mesure d'humidité ou enregistrement approuvé du procédé de séchage |
| Mélange | Vérifier le polymère porteur, le rapport de dilution, le colorant et le pourcentage de matière rebroyée | Masses consignées et mélange homogène |
| Plastification | Démarrer à basse température ; maîtriser la vitesse de vis, la contre-pression et le temps de séjour | Purge homogène, sans points noirs ni forte odeur de brûlé |
| Moulage | Équilibrer le remplissage, l'éventation, la commutation et le maintien avant d'augmenter la température | Aspect, masse et dimensions critiques approuvés |
| Protection de l'outillage | Nettoyer les empreintes et les évents, sécher les surfaces et appliquer la protection approuvée | Visa de maintenance et état de stockage documenté |
| Arrêt de la machine | Purger la vis, le fourreau, la buse et le canal chaud selon une procédure compatible | Purge propre et conditions de redémarrage documentées |
Le moulage des composites à fibres végétales devient reproductible lorsque la matière est traitée comme un compound technique défini, et non comme une résine ordinaire contenant des particules décoratives. Séchez le grade exact, protégez-le de la reprise d'humidité, utilisez l'exposition thermique la plus faible permettant un procédé stable, distinguez la dilution d'un masterbatch de la transformation d'un compound, vérifiez le matériau du moule et son plan d'entretien, puis résolvez les bavures ou la fragilité par une analyse structurée des défauts. Ces contrôles transforment une étroite plage d'essai en une plage de production stable.