Les plastiques composites à fibres végétales sont-ils biodégradables ou non biodégradables ?
La teneur biosourcée décrit l'origine du matériau. La biodégradabilité décrit ce que les micro-organismes peuvent faire de sa structure moléculaire dans des conditions définies. L'acheteur doit évaluer les deux.
FAQ acheteurs et ingénieurs
Questions que posent les acheteurs sur les plastiques à fibres végétales et leur dégradation
L'ajout de fibre végétale rend-il le polypropylène biodégradable ?
Non. La fraction végétale peut se biodégrader dans des conditions appropriées, mais la matrice PP continue reste du polypropylène conventionnel, sauf si la formulation finie dispose d'une voie de dégradation démontrée séparément. La seule teneur en fibre ne peut pas justifier une allégation de biodégradabilité.
Le PLA ordinaire disparaît-il dans le sol ou dans un composteur domestique ?
Pas de manière fiable. La plupart des allégations de compostabilité du PLA du commerce reposent sur des conditions industrielles contrôlées : température élevée, humidité, aération et activité microbienne. Un produit doit apporter des preuves pour le milieu de réception exact ; une certification de compostage industriel ne démontre pas la performance en compostage domestique ni en sol ouvert.
Un résultat ASTM D5511 certifie-t-il un produit comme biodégradable en décharge ?
Non. L'ASTM D5511 est une méthode d'essai en laboratoire pour la digestion anaérobie à forte teneur en solides. Elle rapporte la conversion mesurée du carbone de l'échantillon en carbone gazeux sur la durée réelle de l'essai. Elle ne fonde pas une allégation de biodégradabilité sans restriction et ne garantit pas le même résultat dans toutes les décharges.
Le seul dosage d'additif peut-il établir un pourcentage de dégradation ?
Non. Le dosage peut définir un point de départ de formulation, mais l'allégation doit provenir du compound fini ou de l'article fini, testé selon la méthode, la durée et les conditions indiquées. La nuance de résine, le taux de fibre, le pigment, l'épaisseur de paroi et l'historique de mise en œuvre peuvent tous influer sur le résultat.
Quelles preuves doivent accompagner une allégation de bio-sourçage ?
Indiquez la fraction renouvelable exacte ainsi que la méthode de mesure ou de bilan massique utilisée. Pour un compound PP chargé de fibres végétales, distinguez la teneur physique en fibre végétale de la teneur en carbone biosourcé mesurée, et n'utilisez jamais « biosourcé » comme synonyme de biodégradable ou de compostable.
Pour établir un cahier des charges défendable, définissez la résine, la fraction végétale, la filière d'élimination prévue, le marché visé, la méthode d'essai, le seuil d'acceptation et l'article fini avant de choisir l'allégation environnementale.
C'est l'une des questions que les équipes achats posent le plus souvent, et aussi l'une des plus faciles à mal traiter. « D'origine végétale », « biosourcé », « biodégradable » et « compostable » décrivent des réalités différentes. Un matériau peut répondre à l'une de ces descriptions sans répondre aux autres.
La teneur biosourcée concerne l'origine de la matière première : quelle part du matériau ou de son carbone provient de la biomasse plutôt que de ressources fossiles. La biodégradabilité concerne la structure moléculaire et un processus biologique : la capacité des micro-organismes à convertir les constituants organiques en dioxyde de carbone, eau, biomasse et sels minéraux, ou en méthane en l'absence d'oxygène, dans des conditions définies et sur une période mesurée. La compostabilité est plus restrictive encore, car elle exige biodégradation, désintégration et critères de qualité dans un système de compostage géré.
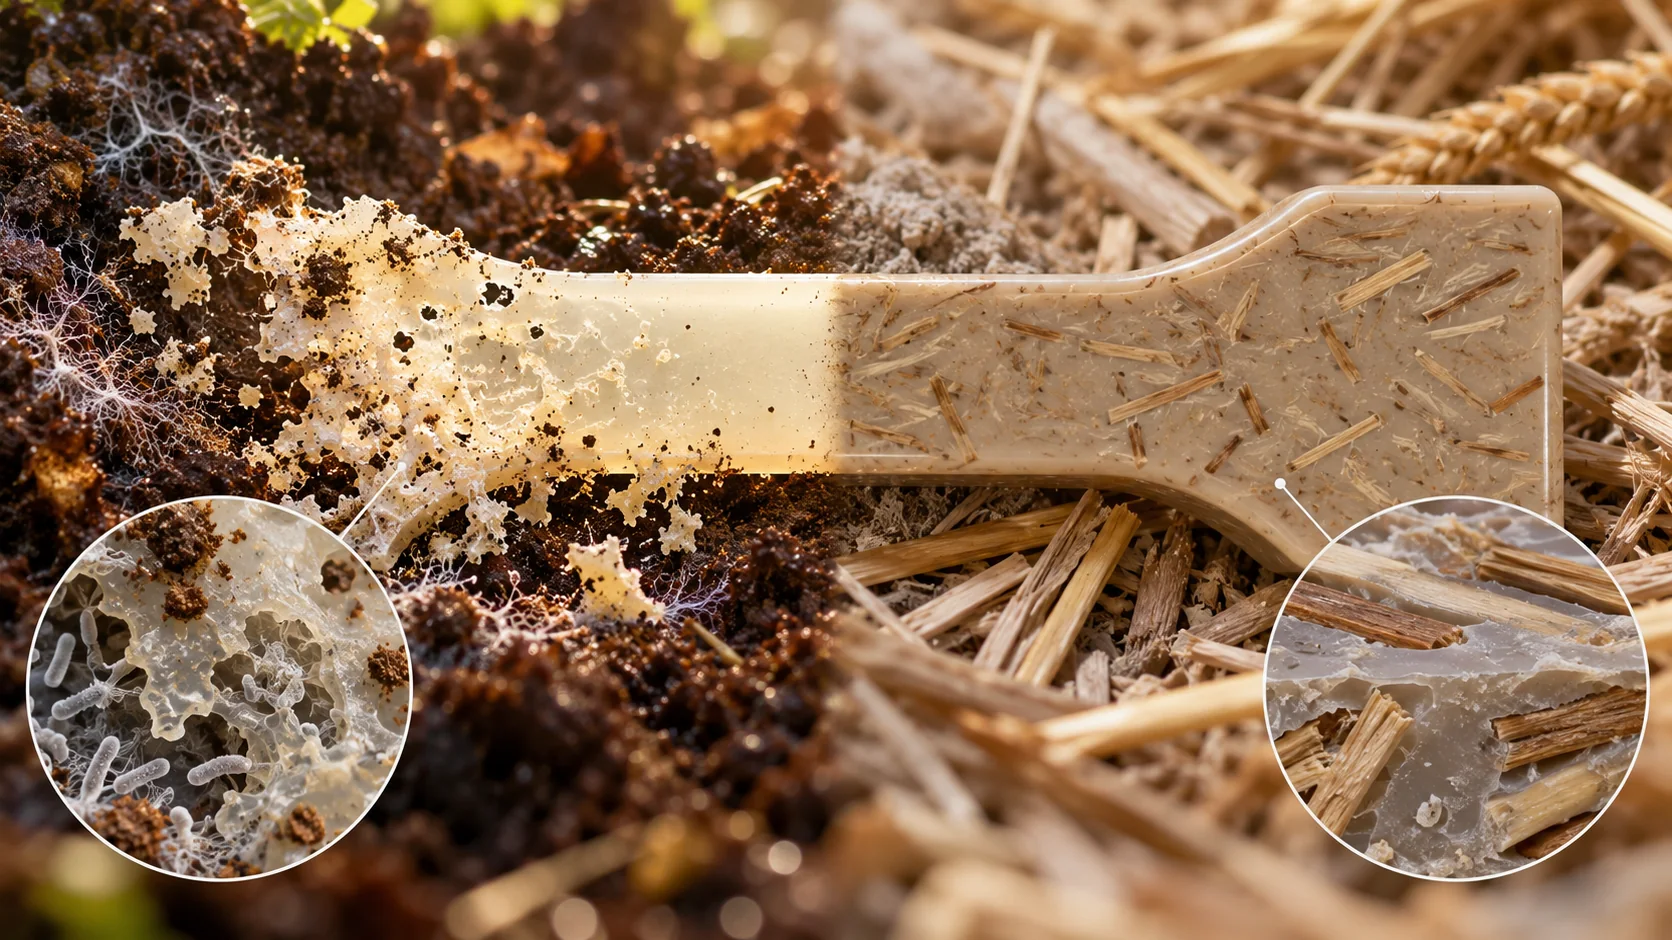
Un compound de polypropylène contenant de la paille de blé, de la fibre de céréales, de la fibre de bois, du résidu de thé ou du marc de café comporte une fraction végétale renouvelable, mais sa matrice continue reste du PP. Le PP conventionnel ne devient pas biodégradable du simple fait de l'ajout d'une charge végétale. La fraction végétale peut se dégrader en premier, tandis que la phase PP peut subsister sous forme de fragments. La description exacte est donc celle d'un composite PP chargé de fibres végétales, partiellement biosourcé et à teneur réduite en résine fossile — et non celle d'un plastique intrinsèquement biodégradable.
| Question | Ce qu'il mesure | Ce qu'il ne prouve pas |
|---|---|---|
| Est-il biosourcé ? | Matière première renouvelable ou part de carbone biosourcé mesurée | Biodégradation, compostabilité ou innocuité dans la nature |
| Est-il biodégradable ? | Conversion microbienne dans un milieu et sur une durée d'essai déclarés | Performance dans tous les sols, milieux marins, composteurs ou décharges |
| Est-il compostable ? | Biodégradation, désintégration et critères de qualité du compost dans un système contrôlé | Dégradation en compostage domestique ou en milieu ouvert, sauf essai spécifique |
| Contient-il de la fibre végétale ? | Une charge d'origine végétale remplaçant une partie du compound polymère | Que la matrice polymère continue se biodégradera |
1. PLA : une voie compostable à fenêtre de production plus étroite
Le poly(acide lactique), ou PLA, est le polymère compostable biosourcé le plus connu utilisé dans l'emballage et les produits de grande consommation moulés. Le PLA du commerce est produit à partir d'acide lactique, généralement obtenu par fermentation de glucides renouvelables. Son squelette de polyester aliphatique peut s'hydrolyser puis se biodégrader dans des conditions appropriées. Cela ne signifie pas que tout article en PLA se décompose rapidement à l'extérieur. La plupart des allégations courantes se réfèrent au compostage industriel géré, où la température, l'humidité, l'aération et l'activité microbienne sont contrôlées.
En moulage par injection, les nuances de PLA non modifiées ou à cristallisation lente présentent des contraintes bien identifiées. Le PLA amorphe standard moulé peut commencer à perdre sa stabilité dimensionnelle autour de sa zone de transition vitreuse, et la tenue à la déformation sous charge se situe généralement vers 55–60 °C selon la nuance, la charge, la cristallinité et le conditionnement. Le PLA non chargé est aussi plutôt rigide et fragile. Les modifiants choc, les agents nucléants, les voies stéréocomplexes, le renfort et la cristallisation dans le moule ou après moulage peuvent améliorer les performances, mais chaque mesure modifie la formulation, le procédé et les preuves de fin de vie à évaluer.
La cristallisation est déterminante pour le temps de cycle et la tenue thermique. Le PLA non chargé cristallise souvent trop lentement pour un cycle de moulage conventionnel court avec un moule froid. Élever la température du moule, ajouter un système nucléant efficace et laisser un temps de séjour suffisant dans le moule peuvent augmenter la cristallinité et la tenue thermique, mais aussi allonger le cycle. Un acheteur qui compare le PLA au PP doit donc comparer une nuance de PLA modifiée prête pour la production, et non supposer que tout le PLA se comporte comme une seule résine.
L'humidité et l'historique thermique comptent également. Le PLA doit être séché jusqu'à la limite d'humidité spécifiée par le fournisseur de résine avant la mise en œuvre à l'état fondu. L'hydrolyse à l'état fondu peut réduire la masse moléculaire, tandis qu'une température ou un temps de séjour inutiles peuvent accélérer la dégradation et provoquer des changements de couleur, d'odeur et de propriétés mécaniques. Une fenêtre de moulage par injection typique se situe bien en dessous de 300 °C ; la difficulté pratique consiste à maîtriser l'humidité et le temps de séjour dans la plage de fusion propre à la nuance, souvent autour de 170–210 °C.
Le PLA est un bon candidat lorsque la collecte et le compostage industriel sont réalistes et que le produit peut fonctionner dans l'enveloppe thermique et mécanique de la nuance choisie. On peut citer certains emballages pour usage à froid, des articles de restauration compostables et des applications certifiées pour déchets organiques. Une pièce pour aliments chauds, un composant structurel à longue durée de vie ou un produit à forte résistance au choc exigent une nuance modifiée et une validation sur pièce finie, et non une supposition générique sur le PLA.
2. PP à fibres végétales : favorable à la production, mais la matrice PP subsiste
Le PP à fibres végétales obéit à une autre logique de conception. Le polypropylène fournit la phase continue, ce qui confère au compound une mise en œuvre à l'état fondu familière, une résistance chimique, une résistance à l'humidité et un large équilibre entre rigidité, ténacité et coût. La fraction végétale remplace une partie du compound, apporte une texture naturelle visible et peut modifier la densité, la rigidité, l'odeur et le caractère de surface. Elle peut réduire la quantité de PP vierge d'origine fossile utilisée par kilogramme, mais elle ne modifie pas la structure moléculaire du PP.
Les nuances wooyopet telles que WYC-PP P179002N (PP à fibres de céréales), WYC-PP P179050 (PP à paille de blé), WYC-PP P179302 (PP à fibre de bois) et WYC-PP P179506N (PP au marc de café) reposent sur cette approche. Leurs données mécaniques, leur indice de fluidité, leur retrait ainsi que les fenêtres de séchage et de moulage recommandées sont publiés par nuance. Pour un mouleur par injection, le développement se rapproche ainsi de la mise en œuvre familière du PP, plutôt que d'un passage direct à un polymère compostable fragile et à cristallisation lente.
L'avantage est pratique plutôt qu'absolu. Un compound stable à base de PP peut souvent être mis en œuvre sur un équipement d'injection conventionnel et avec l'outillage PP existant, après la revue habituelle du retrait, du remplissage, de l'éventage, de l'orientation des fibres et de la température du moule. Il peut mieux préserver les performances à chaud et la durabilité de la pièce qu'une nuance de PLA amorphe standard. Une durée de vie plus longue peut réduire la fréquence de remplacement des produits réutilisables, mais il s'agit d'un bénéfice environnemental au niveau du produit, et non d'une preuve de biodégradation.
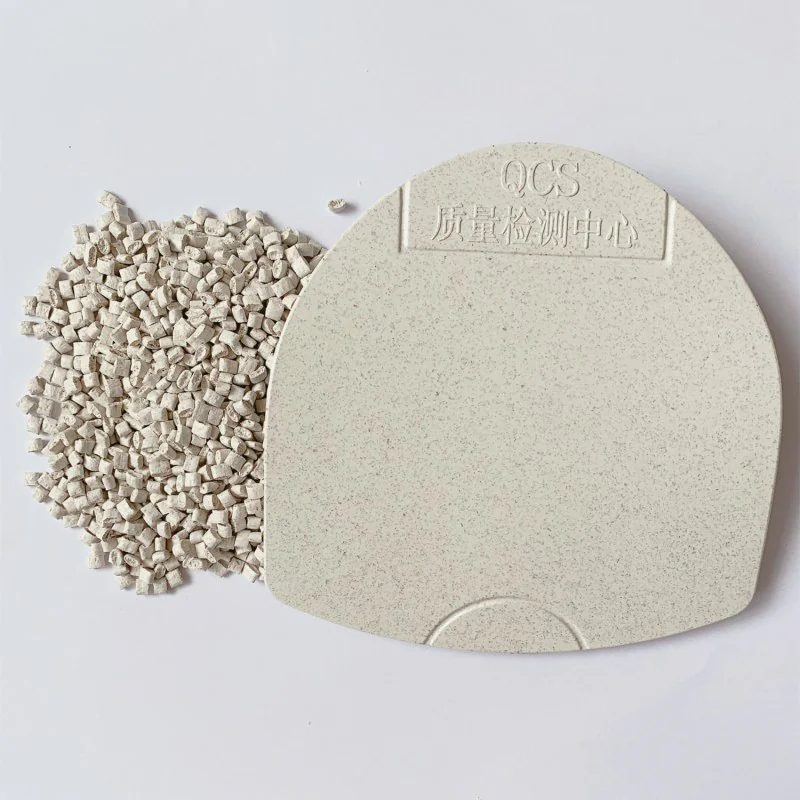
En fin de vie, la distinction devient déterminante. L'exposition environnementale peut dégrader la fraction végétale et affaiblir l'interface, mais cela n'équivaut pas à la biodégradation ultime de l'article entier. La fragmentation, la fragilisation, l'érosion de surface et la perte de résistance à la traction ne prouvent pas en elles-mêmes que le carbone du polymère a été converti par des micro-organismes. L'acheteur doit distinguer la désintégration physique de la biodégradation mesurée.
3. Additifs de dégradation anaérobie : une voie conditionnelle qui doit être testée
Pour les projets PP visant une voie de fin de vie anaérobie à forte teneur en solides, wooyopet peut évaluer un masterbatch de dégradation anaérobie compatible PP. L'additif est mélangé physiquement au compound PP à fibre végétale fini. Un dosage d'environ 1 % peut servir de point de départ pour le développement de la formulation sur les systèmes PP adaptés, avant le moulage et les essais de la formulation de production réelle.
Le mécanisme visé n'est pas le compostage industriel. Il cible des conditions anaérobies à forte teneur en solides, biologiquement actives et à oxygène limité, dans lesquelles une communauté microbienne méthanogène est présente. Le stockage normal, la distribution, l'usage et l'exposition à l'air libre ne doivent pas être présentés comme le déclencheur. De même, l'« enfouissement profond » est trop général en soi : un sol sec à activité biologique limitée n'équivaut pas automatiquement à un essai contrôlé de digestion anaérobie à forte teneur en solides.
ASTM D5511-26 détermine la vitesse et le degré de biodégradation anaérobie dans des conditions de digestion anaérobie à forte teneur en solides. Le matériau d'essai est exposé à un inoculum méthanogène dans des conditions statiques, sans mélange, avec plus de 20 % de solides totaux. Le résultat repose sur la conversion du carbone de l'échantillon en carbone gazeux, notamment le dioxyde de carbone et le méthane. ISO 15985:2014 applique le même principe général de digestion anaérobie à forte teneur en solides et mesure le biogaz dégagé ; elle reste en vigueur après confirmation en 2024.
Ces normes sont des méthodes d'essai, non des certifications universelles de conformité ou de non-conformité. ASTM D5511 limite expressément toute allégation de performance au résultat numérique obtenu et à la durée réelle de l'essai. Elle n'autorise pas une allégation « biodégradable » sans restriction, et le résultat ne doit pas être extrapolé au-delà de l'essai. Par conséquent, un dosage de masterbatch, une estimation de formulation fournie par le fournisseur ou un résultat sur matière première ne peuvent remplacer un rapport sur le compound final ou l'article fini.
| Élément de preuve | Ce que l'acheteur doit vérifier | Pourquoi elle compte |
|---|---|---|
| Environnement d'essai | Digestion anaérobie à forte teneur en solides, compostage aérobie, sol, eau de mer ou autre condition définie | Les résultats obtenus dans un environnement ne peuvent pas être transposés à un autre |
| Éprouvette d'essai | Formulation moulée finale, incluant la fibre, le pigment, l'additif et l'historique de production | Un résultat sur masterbatch ne décrit pas un produit fini dilué |
| Grandeur mesurée | Conversion du carbone, biogaz dégagé, désintégration, perte de masse ou variation de masse moléculaire | Ces mesures ne sont pas interchangeables |
| Durée et témoins | Temps d'exposition réel, matériau de référence et correction du blanc | Un pourcentage sans durée ni témoins n'est pas comparable |
| Formulation de l'allégation | Condition exacte, méthode et résultat mesuré | Évite qu'un résultat conditionnel ne devienne une allégation marketing absolue |
L'ajout du masterbatch exige également une validation technique classique. La fenêtre de mise en œuvre initiale du PP peut rester proche de celle du compound d'origine, mais il convient de vérifier l'indice de fluidité (MFR), la couleur, l'odeur, la résistance au choc, la conservation de la résistance à la traction, les exigences de migration et la stabilité au stockage à long terme. Un même dosage ne peut pas être transposé automatiquement d'un grade de PP, d'un taux de charge en fibre ou d'une épaisseur de paroi à un autre.
4. La compostabilité n'est pas synonyme de biodégradation anaérobie
Les normes de compostabilité industrielle décrivent une autre voie de fin de vie. EN 13432 s'applique aux emballages valorisables par compostage et biodégradation. Son exigence bien connue de 12 semaines porte sur la désintégration : après l'essai de compostage spécifié, il ne doit rester plus de 10 % de la masse sèche initiale sous forme de fragments supérieurs à 2 mm. Le critère de biodégradation est évalué sur une période plus longue — jusqu'à six mois — et exige au moins 90 % de biodégradation par rapport à la référence ou en valeur absolue, selon la définition de la norme. Les caractéristiques chimiques et les effets sur la qualité du compost font également partie de l'évaluation.
ASTM D6400 établit de même les exigences permettant d'étiqueter des plastiques et des produits comme compostables dans des installations aérobies municipales ou industrielles. Ni EN 13432 ni ASTM D6400 ne doivent être employées comme synonyme de dégradation anaérobie en décharge. Inversement, un résultat ASTM D5511 ou ISO 15985 ne prouve pas la compostabilité industrielle.
Cette distinction compte dans les documents d'achat. Si la marque exige une compostabilité industrielle certifiée, le matériau et l'emballage fini doivent suivre la voie de compostabilité applicable, généralement avec des polymères et additifs conçus pour ce système. Le PP à fibre végétale additionné d'un additif anaérobie relève d'une structure d'essai et d'allégation différente. Il ne doit pas être vendu sous un label compostable EN 13432 ou ASTM D6400, sauf si l'article fini satisfait indépendamment à cette spécification.
5. L'affaire européenne du bambou-plastique était un problème de conformité pour le contact alimentaire
L'action coordonnée européenne communément appelée « Bamboo-zling » a recensé 748 cas d'articles en plastique destinés au contact alimentaire contenant de la poudre de bambou ou d'autres additifs d'origine végétale non autorisés. L'action a impliqué 21 pays ; 644 cas concernaient des produits trouvés sur le marché de l'UE et 104 étaient des refus aux frontières. La majorité des produits illégaux identifiés provenait de Chine.
Cet événement est souvent mêlé aux discussions sur la biodégradabilité, mais son enjeu principal était l'autorisation pour le contact alimentaire et une présentation trompeuse — et non la preuve que tout plastique chargé de végétaux est techniquement inutilisable. Selon la réglementation de l'UE sur les plastiques au contact des denrées alimentaires, les substances utilisées dans les matériaux plastiques destinés au contact alimentaire doivent être autorisées à cet effet. La poudre de bambou et plusieurs autres additifs végétaux ne figuraient pas sur la liste de l'Union applicable.
L'enseignement pour les achats est précis : un vocabulaire environnemental ne remplace pas une autorisation réglementaire. Un projet de contact alimentaire doit vérifier la résine exacte, l'additif végétal, le colorant, l'auxiliaire de mise en œuvre et la formulation finie pour le marché de destination. Une allégation telle que « naturel », « d'origine végétale » ou « moins de plastique » ne peut compenser l'absence d'une voie de conformité pour le contact alimentaire.
6. Comment les achats doivent choisir la voie
Commencez par la phase d'usage, puis remontez depuis le système de déchets réel. Un produit qui doit contenir des aliments chauds, résister à des chutes répétées ou conserver un encliquetage pendant des années pose un problème de matériau différent de celui d'un sac doublure compostable certifié collecté avec les biodéchets. Choisir d'abord le label environnemental et contraindre la pièce à s'y conformer est généralement la voie la plus coûteuse.
| Exigence du projet | Voie plus pratique à évaluer | Validation requise |
|---|---|---|
| Usage à chaud, résistance au choc, stabilité dimensionnelle et moulage par injection classique | PP à fibre végétale choisi selon le grade et la géométrie de la pièce | Essais mécaniques, thermiques, d'odeur, d'aspect, de migration et de production |
| Collecte pour compostage industriel avec des exigences d'usage modérées | PLA, PBAT compostables certifiés ou un autre système conçu à cet effet | Spécification de compostabilité applicable sur le produit fini |
| Teneur renouvelable mesurée, sans allégation de dégradation | PP à fibre végétale avec une fraction végétale déclarée | Contrôle de la composition et, lorsque cela est revendiqué, essai reconnu du carbone biosourcé |
| La digestion anaérobie à forte teneur en solides est la voie de fin de vie définie | Essai d'additif anaérobie compatible PP dans la formule PP à fibre végétale exacte | Résultat ASTM D5511 ou ISO 15985 avec condition, durée et conversion du carbone |
| Application au contact alimentaire | Uniquement une formulation disposant d'une voie de conformité valide pour le marché de destination | Revue de la migration sur formulation finie et des documents |
Si le seul objectif est de réduire l'usage de résine fossile et d'obtenir un aspect moulé naturel, un compound PP à fibre végétale est direct et adapté à la production. Indiquez la fraction végétale réelle ou la teneur biosourcée mesurée plutôt que de qualifier l'article entier de biodégradable. Si la compostabilité certifiée est obligatoire, choisissez un matériau conçu pour cette voie et confirmez que l'infrastructure de collecte existe. Si la biodégradation anaérobie est requise, définissez le système cible et testez la formulation finie selon la méthode applicable.
Ne regroupez pas les flacons de soins personnels en HDPE moulés par extrusion-soufflage dans une allégation d'additif destiné au PP seul. Ces flacons utilisent normalement une matrice PE et nécessitent une formulation compatible PE ainsi qu'une validation distincte. La même limite s'applique à l'ABS : un additif développé pour le PP ne doit pas être présumé fonctionner dans l'ABS sans support compatible, étude de mise en œuvre et données d'essai.
7. Conclusion
Le plastique composite à fibres végétales ne relève pas d'une seule catégorie de fin de vie. Un compound PP à fibres végétales contient de la matière végétale renouvelable et peut réduire la part de résine fossile, mais sa matrice PP reste non biodégradable, sauf si la formulation finie exacte démontre une voie de dégradation spécifique et conditionnelle. Le PLA peut offrir une voie compostable industriellement, mais sa résistance thermique, sa ténacité, sa cristallisation, la maîtrise de l'humidité et le temps de cycle doivent être conçus pour le produit.
Les deux voies répondent à des problématiques différentes. Le PLA privilégie une voie de compostage maîtrisée lorsque les exigences d'usage et les infrastructures de traitement des déchets le permettent. Le PP à fibres végétales privilégie la compatibilité de production, la performance et le remplacement partiel de la résine fossile. Un additif anaérobie compatible PP peut être évalué lorsque la digestion anaérobie à forte teneur en solides est réellement pertinente, mais l'allégation doit reposer sur le résultat d'essai du produit fini, et non sur le pourcentage d'additif.
En achats, cinq questions suffisent à trancher la plupart des projets : quelle est la matrice polymère continue ? quelle fraction renouvelable est réellement présente ? quel environnement est prévu en fin de vie ? quelle norme mesure la performance dans cet environnement ? la formulation de production finale a-t-elle été testée ? Une fois ces réponses documentées, « biosourcé » et « biodégradable » cessent d'être des slogans concurrents pour devenir des spécifications distinctes et vérifiables.