ألياف الخيزران المهدرة تجد حياة ثانية في ملحقات الأجهزة الإلكترونية — حلّ مركّب الألياف النباتية من wooyopet
يعرض مشروعان لملحقات سماعات Bluetooth كيف يختلف سلوك PP وABS بألياف الخيزران في ضبط الأبعاد وتصميم التثبيت بالطقطقة وجودة السطح وضبط الإنتاج.
الأسئلة الشائعة للمشترين والمهندسين
أسئلة حول مركّبات ألياف الخيزران لعلب سماعات Bluetooth
هل يمكن مقارنة قيمتَي معدل تدفق المصهور المنشورتين مباشرة؟
لا. تُقاس قيمة PP عند 230°C تحت حمل 2.16 kg، بينما تُقاس قيمة ABS عند 220°C تحت حمل 10 kg. ولأن درجة الحرارة والحمل يختلفان معًا، فإن الرقمين يصفان كل درجة في ظرف اختبارها الخاص، ولا يثبتان أن أحد المادتين تملأ القالب بسهولة أكبر من الأخرى.
أي مادة تمثل نقطة انطلاق أفضل لعلبة شحن دقيقة بتثبيت بالطقطقة؟
يُعدّ ABS بألياف الخيزران عمومًا نقطة الانطلاق الأقوى عندما تكون أولوية المشروع تكرارية الأبعاد وتفاصيل المفصلة والمشابك المحكمة وصلابة الهيكل. وقد يناسب PP بألياف الخيزران علبة تخزين أبسط عندما تكون الكلفة والمتانة ومقاومة الحرارة تحت حمل منخفض أهم، لكن يجب التحقق من تعويض قالبها وصلابة جدرانها على القطعة الفعلية.
ما السبب المعتاد لظهور خطوط فضية على هيكل ABS بألياف الخيزران؟
الرطوبة المتبقية هي أول ما يجب فحصه. تحقق من التجفيف بإزالة الرطوبة ومدة تعرّض المادة في القادوس وطريقة تداولها قبل رفع درجة حرارة المصهور. وإذا كانت الرطوبة مضبوطة، فراجع الغاز المحتجز والتهوية وسرعة الحقن وزمن المكوث.
هل يمكن استخدام قالب مصمّم لـ PP العادي دون تعديل مع PP بألياف الخيزران؟
يمكن استخدامه في اختبار أولي، لكن لا ينبغي افتراض الأبعاد النهائية. فانكماش PP بألياف الخيزران الموثّق هو 0.8%–1.1%، بينما كان قالب العميل في مشروع علبة التخزين معوَّضًا لـ PP عادي بانكماش 1.5%–2.0%. قِس عدة دفعات مستقرة، ثم صحّح التجويف أو العملية فقط بعد أن يتضح اتجاه الانحراف ومقداره.
للحصول على توصية خاصة بقطعتك، شارك مع wooyopet هندسة الهيكل وسماكة الجدار وبنية المشبك والمفصلة ومعيار المظهر وحجم الماكينة ومادة القالب الحالي.
قد تبدو ملحقات الأجهزة الإلكترونية متشابهة، لكنها لا تطلب الشيء نفسه من المادة
قد يبدو هيكل سماعات Bluetooth وعلبة تخزين بسيطة وكأنهما نسختان من المنتج البلاستيكي نفسه. لكنهما، من منظور مهندس القولبة بالحقن، مهمتان مختلفتان. فالهيكل المحيط بعلبة الشحن يكون عادة رقيقًا وحساسًا من حيث الأبعاد ومليئًا بالتفاصيل الوظيفية: مقاعد المفصلة وفتحات منفذ الشحن والتثبيت بالطقطقة وحواف التطابق والفجوات الضيقة الظاهرة مباشرة. أما علبة التخزين فقد يكون جدارها أكثر سماكة وبنيتها أبسط، لكنها تظل بحاجة إلى صلابة كافية لمقاومة انثناء الجدار الجانبي، وإلى سطح مطفي نظيف وإغلاق متكرر الأبعاد وأبعاد مستقرة بعد التبريد.
هذه المتطلبات هي السبب في أن طلب «بلاستيك بألياف الخيزران» لا يكفي لاختيار راتنج. فالألياف النباتية قادرة على إضفاء مظهر طبيعي مميز واستبدال جزء من الراتنج التقليدي، لكن مصفوفة البوليمر تظل المتحكّم في كثير من سلوك المصهور والانكماش والمتانة والاستجابة الحرارية واستراتيجية القوالب. والمصدر نفسه من الخيزران، عند دمجه مع PP ومع ABS، ينتج مادتين بنافذتين مختلفتين للمعالجة وحدود تطبيق متباينة.
طوّرت wooyopet المركّبين المذكورين هنا لقطع القولبة بالحقن: PP بألياف الخيزران وABS بألياف الخيزران. تقارن هذه المقالة بيانات خصائصهما الموثّقة، ثم تتابع مشروعين من الاختبار الأول حتى تصحيحات الأبعاد والسطح. والغرض عملي: بيان موضع ملاءمة كل مادة، والإعدادات التي تشكّل نقطة انطلاق معقولة، والعيوب التي تبدو عيوب مادة لكنها في الحقيقة مشكلات قالب أو عملية.
ينبغي أيضًا وصف الادّعاء البيئي بدقة. فكلتا الدرجتين تستخدمان مصفوفة حرارية تقليدية. وألياف الخيزران قادرة على إدخال مكوّن نباتي مستعاد وتقليل الحصة البتروكيميائية الكاملة في المركّب، لكن لا PP ولا ABS يصبح قابلًا للتحلل حيويًا بطبيعته لمجرد إضافة ألياف الخيزران. وعلى المشروع ذي المصداقية أن يوثّق مصدر الألياف ونسبتها، ويتحقق من عمر الخدمة، ويستخدم مسار إعادة التدوير أو التخلص المتاح في السوق المستهدفة.
1. مركّبان بألياف الخيزران ودوران هندسيان
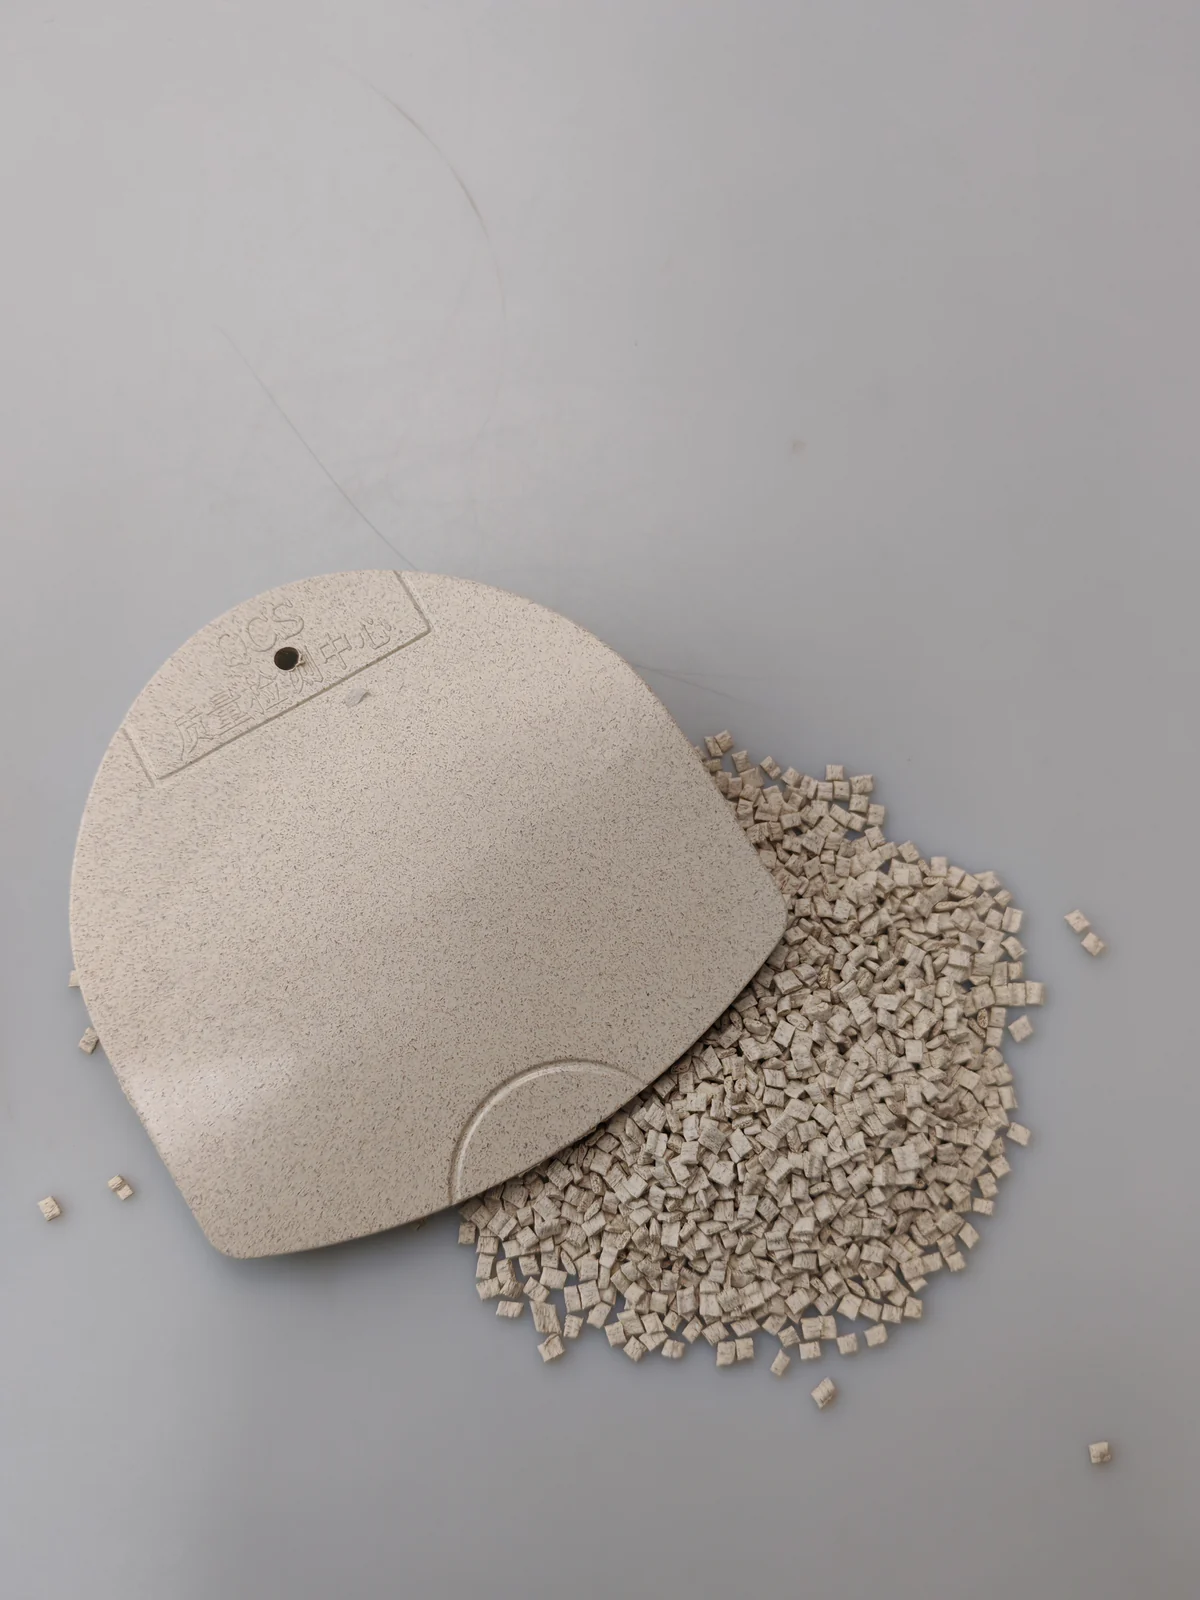
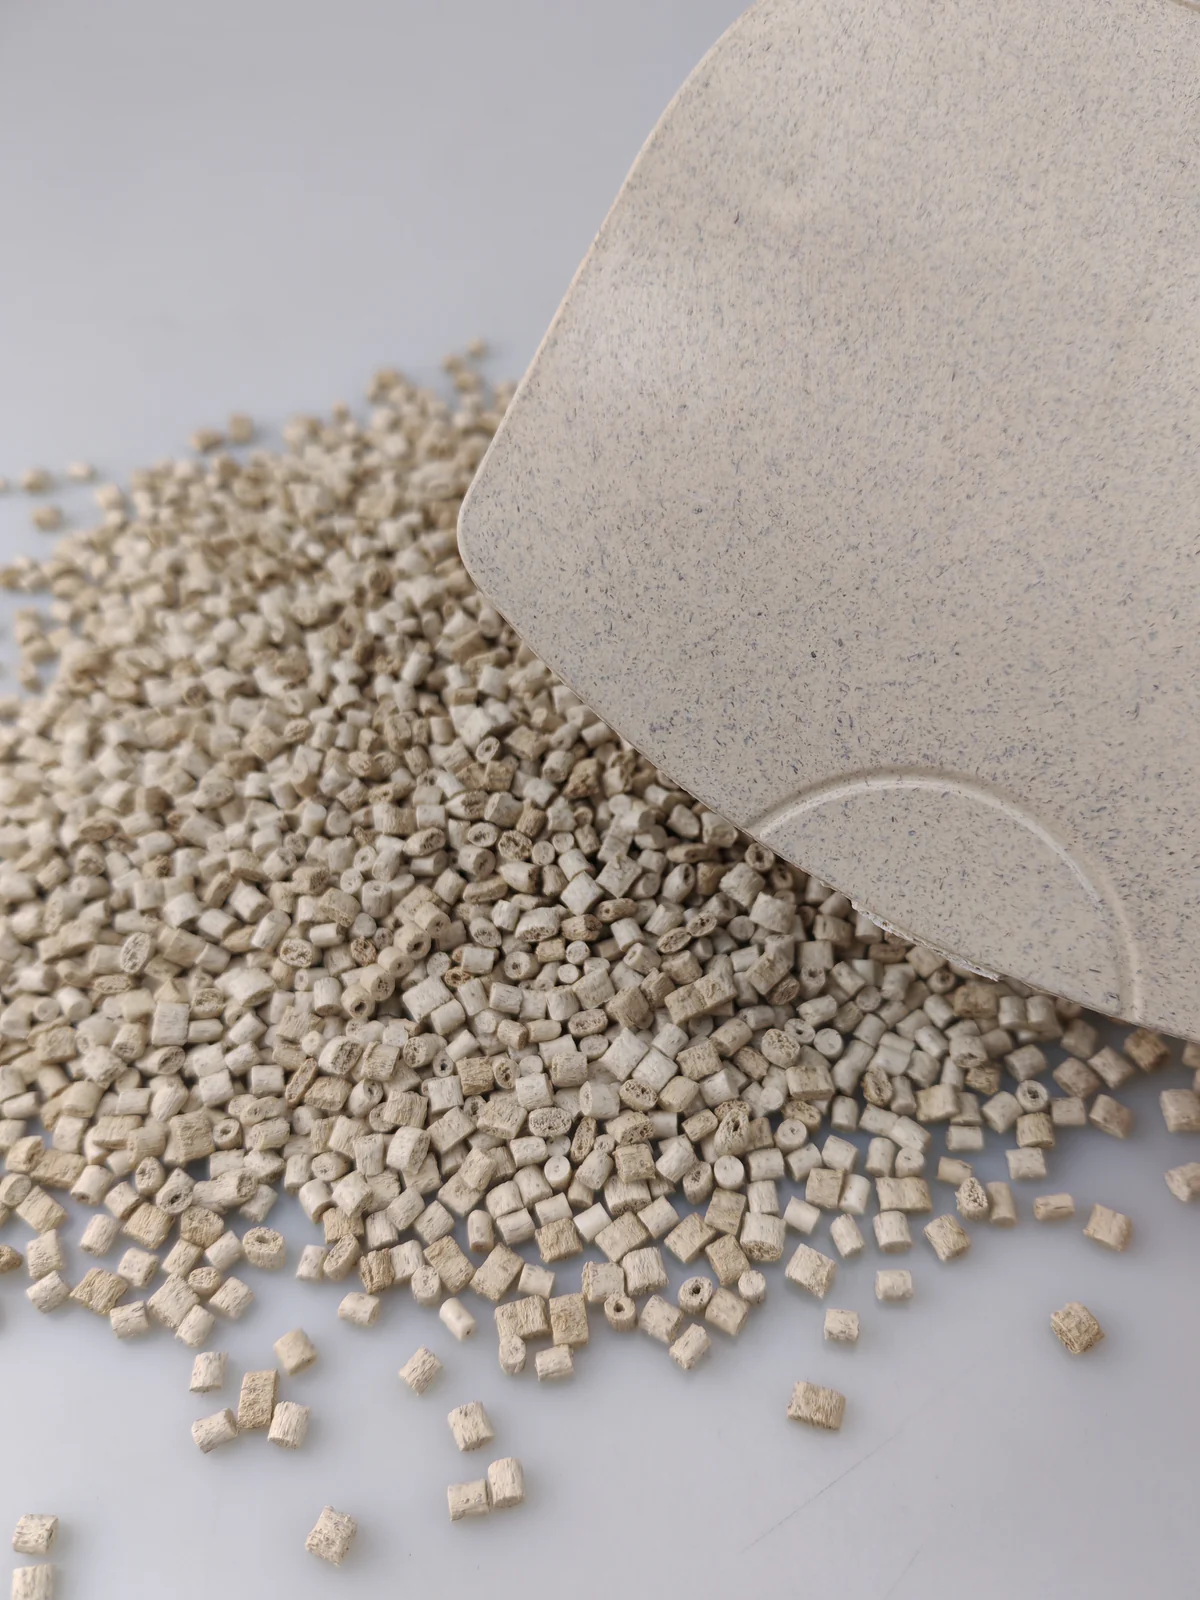
تجمع الدرجة القائمة على PP بين بولي بروبيلين وألياف خيزران معالجة. وهي في صورتها الطبيعية فاتحة اللون، وتحمل جزيئات نباتية دقيقة ظاهرة، وقد تحتفظ بلمسة خفيفة من الخيزران. وانكماشها المنخفض نسبيًا مقارنة بمركّب قائم على PP، مع معامل انحناء يبلغ 2,420 MPa، يجعلها مفيدة للأغلفة والمنظّمات وقطع الملحقات التي تحتاج إلى إحساس أكثر صلابة من PP غير المعزّز.
تستخدم الدرجة القائمة على ABS المفهوم المادي نفسه مع مصفوفة ABS. وهي توفّر مقاومة شد وانحناء أعلى، ومعامل انحناء أكبر، وصلابة سطح أعلى، وانكماشًا أضيق في القولبة. وهذه الخصائص تجعلها مرشحًا أقوى للهياكل ذات التثبيت بالطقطقة والمفصلات وتفاوتات التجميع الضيقة. والفرق ليس أن إحدى المادتين «أفضل» في كل النواحي، بل أن المصفوفتين توزّعان الصلابة واستجابة الصدم والسلوك الحراري والانكماش والمعالجة بطريقتين مختلفتين.
| الخاصية | PP بألياف الخيزران | ABS بألياف الخيزران | الأهمية التصميمية |
|---|---|---|---|
| تعريف المادة | PP + ألياف الخيزران | ABS + ألياف الخيزران | اختيار المصفوفة يغيّر القوالب وسلوك الاستخدام النهائي |
| المظهر الطبيعي | أبيض / شاحب، بتعرّق خيزران دقيق | أبيض / شاحب، بتعرّق خيزران دقيق | تحقق من اللوح المقولب لأن الجزيئات النباتية تؤثر في الدرجة اللونية النهائية |
| الكثافة | 1.19 g/cm³ | 1.10 g/cm³ | مفيد لحسابات كتلة القطعة واستهلاك المادة |
| معدل تدفق المصهور | 13.6 g/10 min عند 230°C / 2.16 kg | 8.5 g/10 min عند 220°C / 10 kg | تختلف ظروف الاختبار؛ لا تُرتَّب درجة السيولة استنادًا إلى هذه القيم وحدها |
| الانكماش أثناء القولبة | MD 0.8%–1.1% | 0.4%–0.6% | ABS هي نقطة الانطلاق الأكثر ملاءمة للمطابقة الدقيقة |
| مقاومة الشد | 35 MPa | 40 MPa | ABS توفّر قيمة شد أعلى |
| الاستطالة عند الكسر | 4.8% | 2.5% | يجب أن تتجنب الهندسة التركيز الحاد للإجهاد في كلتا الدرجتين |
| مقاومة الانحناء | 62 MPa | 73 MPa | ذو صلة بمقاومة الجدار الجانبي والغطاء |
| معامل الانحناء | 2,420 MPa | 2,800 MPa | ABS تنتج هيكلًا أكثر صلابة عند هندسة مماثلة |
| مقاومة صدم Izod المحزوزة، 23°C | 4.0 kJ/m² | 5.0 kJ/m² | يبقى تصميم القطعة وموضع خط اللحام عاملين حاسمين |
| صلادة شور | 74 HD | 78 HD | ABS تمنح إحساسًا أكثر صلابة بالسطح |
| درجة حرارة الانحراف الحراري | 90°C عند 1.82 MPa؛ 126°C عند 0.45 MPa | 85°C عند 1.82 MPa | يجب مقارنة القيم عند الحمل نفسه |
| الانصهار / قيمة الانتقال الحراري المذكورة | 170°C | 170°C | استخدم نطاقات المعالجة من المورّد بدلًا من هذه القيمة وحدها |
لماذا لا يمكن قراءة قيم معدل تدفق المصهور كترتيب مباشر للسيولة
الدرجة القائمة على PP مُبلَّغ عنها عند 230°C تحت حمل 2.16 kg، بينما الدرجة القائمة على ABS مُبلَّغ عنها عند 220°C تحت حمل 10 kg. ورفع حمل الاختبار قد يزيد نتيجة السيولة المقيسة زيادة كبيرة، في حين أن تغيير درجة الحرارة يغيّر اللزوجة على نحو مختلف. وقيمة 13.6 وقيمة 8.5 المحصول عليهما في هذين الظرفين المختلفين لا تثبتان أن درجة PP ستملأ هيكل سماعات معيّنًا بسهولة أكبر.
لتقييم ملء القالب، استخدم المادة والماكينة والهندسة الفعلية. فسماكة بوابة الحقن وتوازن قنوات الصب والتهوية وانتقال سماكة الجدار ومنحنى سرعة الحقن وزمن مكوث المصهور قد تكون أهم من قيمة معدل تدفق المصهور المنشورة. وتفيد القيمة المنشورة في التحقق من ثبات التوريد وتعريف الدرجة عندما تُكرَّر الطريقة والظرف نفسهما.
الصلابة والانكماش يحدّدان حد الاختيار الأول
عند 2,800 MPa، يبلغ معامل الانحناء في مركّب ABS نحو 16% أعلى من مركّب PP عند 2,420 MPa. ويظهر هذا الفرق في هيكل رقيق: تقاوم قطعة ABS انثناء الجدار الجانبي بقوة أكبر وتمنح استجابة تعشيق أكثر إحكامًا. كما أن نطاق الانكماش المعلن 0.4%–0.6% أضيق وأقل من نطاق مركّب PP البالغ 0.8%–1.1%، ما يقلل مقدار الحركة البُعدية التي يجب على مصمم القالب تعويضها.
لا تزال درجة PP أكثر صلابة بدرجة ملموسة من كثير من درجات PP العادية غير المحشوة، وقد تكون قيمة الاستطالة الأعلى فيها مفيدة عندما يستفيد جزء أكثر سماكة وأبسط من إحساس أقل صلابة. كما تسجل درجة حرارة انحراف حراري مقدارها 126°C عند الحمل الأدنى 0.45 MPa. ولا يجوز مقارنة هذا الرقم مباشرة بقيمة ABS المسجلة عند 1.82 MPa. فعند الحمل نفسه 1.82 MPa تبلغ قيمة PP 90°C وقيمة ABS 85°C—وهو تقارب يجعل الإجهاد الفعلي في القطعة وسماكة الجدار والتعرّض الحراري أمورًا تستحق اهتمامًا أكبر من رقم حراري واحد بارز.
2. المشروع الأول: علبة تخزين سماعات أذن Bluetooth من PP
أنتج العميل الأول علبة تخزين مستطيلة لسماعات الأذن اللاسلكية بالكامل. واستخدمت القطعة جدارًا اسميًا بسماكة 2.5 mm وتعشيقًا على المحيط. وكان القالب القائم مصممًا لـ PP عادي بانكماش مفترض نحو 1.5%–2.0%. وأراد العميل الاحتفاظ بالقالب مع استبدال المظهر التقليدي الأملس بملمس فاتح من ألياف الخيزران.
الاختبار الأول: كان السطح مقبولًا، لكن الإغلاق كان غير محكم
كانت الإعدادات الأولية: تجفيف عند 110°C لمدة أربع ساعات، ومناطق أسطوانة عند 160°C في المؤخرة و170°C في الوسط و172°C في المقدمة، وفوهة عند 170°C، وقالب عند 75°C، وسرعة حقن متوسطة. وكان السطح المقولب مطفيًا بانتظام وجزيئات الخيزران الدقيقة موزعة توزيعًا جيدًا. وبقيت مشكلتان وظيفيتان: فقد بدا التعشيق غير محكم، وظهرت فجوة مرئية على طول حافة التلاقي. كما انثنت الجدران الجانبية الطويلة أكثر مما توقعه فريق المنتج.
كان التشخيص الأول بُعديًا. ينكمش مركّب PP بألياف الخيزران بنسبة 0.8%–1.1% في اتجاه الماكينة، وهو أقل بشكل ملموس من بدل الانكماش المدمج في قالب PP العادي. والتجويف المعوَّض لانكماش أعلى لن ينتج الأبعاد النهائية المطلوبة تلقائيًا عند استخدام مركّب أقل انكماشًا. لذلك صُحّح تجويف القالب على أساس قيمة اختبارية 0.9%، ثم قيست الأبعاد على عينات مستقرة بدلًا من القطع الساخنة الأولى.
صُحّح الضغط المساند وحرارة القالب والرطوبة معًا
رُفعت حرارة القالب من 75°C إلى 78°C، وزاد الضغط المساند بنسبة 10%، ومُدّ زمن المساندة ثانيتين. كما مُدّ زمن التجفيف من أربع إلى خمس ساعات عند الهدف نفسه 110°C باستخدام هواء منزوع الرطوبة. ولم تكن هذه التغييرات تهدف إلى «إجبار» المادة على الدخول في القالب، بل إلى تثبيت مقدمة التدفق وتحسين انتقال الضغط قبل تجمّد بوابة الحقن وإزالة الرطوبة المتبقية التي قد تخل بالسطح حول الإغلاق.
بعد التصحيح البُعدي أصبح التعشيق يتم بثبات وانغلقت فجوة التلاقي. غير أن الجدار الجانبي ظل أكثر ليونة من الهدف. وكانت هذه مسألة إنشائية لا سببًا لمواصلة رفع الضغط. وقد أدت زيادة الجدار الجانبي الاسمي من 2.5 mm إلى 2.8 mm إلى تحقيق الإحساس اليدوي المطلوب مع خطر أقل لإحداث إجهاد موضعي عند المشبك.
نتيجة مستقرة
تحسّن مردود الإنتاج من 79% خلال الاختبار الأول إلى 93% بعد استقرار تعويض التجويف والتجفيف والمساندة. وظل ملمس الخيزران الفاتح ظاهرًا دون أي طلاء، وضُبط فرق لون الدفعة المقيس عند ΔE 1.5 أو أقل وفق طريقة الفحص المتفق عليها مع العميل. وأكّد المشروع أن PP بألياف الخيزران يمكن أن يناسب علبة تخزين إلكترونية متوسطة الدقة، شرط ألا يُعامل القالب على أنه قابل للتبادل بُعديًا مع قالب PP عادي.
| بند علبة التخزين من PP | الاختبار الأول | الاتجاه المستقر | السبب |
|---|---|---|---|
| التجفيف | 110°C / 4 h | 110°C / 5 h، بهواء منزوع الرطوبة | تقليل تباين السطح المرتبط بالرطوبة |
| الأسطوانة | 160 / 170 / 172°C | أُبقيت ضمن المناطق المعتمدة 155–175°C | تجنّب التاريخ الحراري غير الضروري |
| الفوهة | 170°C | نقطة بداية 170°C | تدفق مستقر دون إحراق الألياف |
| القالب | 75°C | 78°C | تحسين نسخ السطح وانتقال الضغط |
| الضغط المساند | الخط الأساسي | الضغط +10%؛ الزمن +2 s | تحسين أبعاد الإغلاق قبل تجمّد بوابة الحقن |
| الجدار الجانبي | 2.5 mm | 2.8 mm | تحقيق الصلابة المستهدفة بالبنية لا بالحشو المفرط |
| الإنتاجية | 79% | 93% | قيس بعد تصحيحات القالب والعملية المجتمعة |
3. المشروع الثاني: هيكل علبة شحن Bluetooth من ABS
أنتج العميل الثاني الهيكل الخارجي لعلبة شحن سماعات أذن Bluetooth. ومقارنة بعلبة التخزين من PP، كانت هذه القطعة أرق جدرانًا وتضم منطقة مفصل وخطوط تلاقي محكمة ومتطلبًا تجميليًا أعلى. واستخدمت العملية القائمة ABS عاديًا: تجفيف عند 80°C لمدة ساعتين، وإعدادات أسطوانة 180°C في المؤخرة و190°C في الوسط و200°C في المقدمة، وفوهة عند 200°C، وقالب عند 50°C، وحقنًا سريعًا.
تطبيق وصفة ABS العادي أنتج ثلاثة عيوب
أظهرت أولى قطع ABS بألياف الخيزران خطوطًا فضية وعلامات تدفق مرئية وانخفاضًا موضعيًا قرب المفصل. وأشارت الخطوط الفضية بادئ ذي بدء إلى تجفيف غير كافٍ: فالألياف النباتية تُدخل حساسية رطوبة أعلى مما صُمم له روتين ABS العادي لدى العميل. كما أن الحقن السريع في قالب بارد جعل مقدمة التدفق أقل انتظامًا وأظهر خطوط اللحام وأنماط التدفق بوضوح أكبر على السطح المطفي الفاتح.
احتاج انخفاض المفصل إلى تشخيص منفصل. فقد كان في منطقة سميكة موضعيًا وحساسة للضغط، وبعيدة بما يكفي عن بوابة الحقن بحيث صار الحشو أقل فعالية مع تجمّد البوابة. ورفع الحشو الكلي وحده كان قد يؤدي إلى حشو مفرط في بقية الهيكل. ولذلك لزم حل يحسّن مسار الضغط ويقلل الكتلة الموضعية.
كان التجفيف ونافذة الحرارة أولًا
غُيّر التجفيف إلى 95°C لمدة خمس ساعات باستخدام مجفف بهواء منزوع الرطوبة. وأُعيد ضبط الأسطوانة إلى 170°C في المؤخرة و178°C في الوسط و190°C في المقدمة، مع فوهة عند 190°C. ورُفعت حرارة القالب من 50°C إلى 70°C، وتغيّرت سرعة الحقن من سريعة إلى متوسطة منخفضة، وزاد الضغط المساند بنسبة 15%، وزاد زمن المساندة ثلاث ثوانٍ.
بعد هذا التغيير اختفت الخطوط الفضية وانخفضت علامات التدفق المرئية انخفاضًا كبيرًا. وأصبح الملمس المطفي الطبيعي للمادة أكثر انتظامًا لأن المصهور دخل تجويفًا أكثر دفئًا بمقدمة تدفق أهدأ وأكثر استقرارًا. وهذه النتيجة تخص القطعة والقالب الموثقين؛ ولا ينبغي تحويلها إلى ادعاء عام بأن ABS بألياف الخيزران لا يُظهر علامات تدفق أبدًا. فترتيب بوابة الحقن وانتقالات الجدار وتشتت الألياف والتهوية لا تزال تحدد السطح النهائي.
احتاج المفصل إلى تصحيح في القالب والهندسة
نُقلت بوابة الحقن 3 mm باتجاه المفصل لتقصير مسار الضغط. وقُلّلت سماكة الجدار في منطقة المفصل من 2.0 mm إلى 1.8 mm لإزالة النقطة الساخنة الموضعية. وبعد هذه التغييرات أجرى الفريق تعديلًا ثانيًا أصغر: زاد الضغط المساند بنسبة 10% أخرى عن الخط الأساسي المعدّل، وزاد زمن المساندة ثانيتين. واختفى الانخفاض دون تكوين زوائد حول حافة التلاقي.
تحسّن المردود النهائي من 76% في الاختبار الأول إلى 93%. واستوفى الهيكل الفحص البُعدي لدى العميل لفجوة التلاقي وفتحة منفذ الشحن، بينما قُبل السطح المطفي الطبيعي الدقيق دون عملية طلاء ثانوية. ويوضح المشروع لماذا تكون درجة ABS نقطة انطلاق أكثر طبيعية لهيكل مضغوط عالي الدقة: فهي تجمع معامل انحناء 2,800 MPa وانكماشًا 0.4%–0.6% وسطحًا أكثر صلابة، لكنها لا تزال تتطلب انتظامًا في تجفيف الألياف النباتية وتصميم بوابة خاصًا بالقطعة.
| بند علبة الشحن من ABS | إعداد ABS العادي | الاتجاه المستقر لألياف الخيزران | الأثر الملاحظ |
|---|---|---|---|
| التجفيف | 80°C / 2 h | 95°C / 5 h، بهواء منزوع الرطوبة | إزالة الخطوط الفضية |
| مناطق الأسطوانة | 180 / 190 / 200°C | 170 / 178 / 190°C | التحكم في تاريخ التسخين مع الحفاظ على التعبئة |
| الفوهة | 200°C | 190°C | تقليل التعرض الحراري غير الضروري |
| القالب | 50°C | 70°C | جبهة تدفق أكثر استقرارًا وتكرار أدق للسطح |
| سرعة الحقن | سريع | مقطع بدء منخفض إلى متوسط | تقليل اضطراب التدفق الظاهر |
| موضع بوابة الحقن | الموضع الأصلي | 3 mm باتجاه المفصلة | تحسين مسار التعبئة نحو المنطقة المعرّضة للانخفاض |
| جدار المفصلة | 2.0 mm | 1.8 mm | تقليل الكتلة الموضعية وفارق التبريد |
| الإنتاجية | 76% | 93% | بعد التجفيف وتعديلات العملية والقالب |
4. كيف تختار بين PP بألياف الخيزران وABS
يجب أن يبدأ اختيار المادة من وظيفة المكوّن المحدد. فقد تستخدم إحدى العلامات ABS لهيكل علبة الشحن الدقيق وPP لصندوق حماية أو درج داخلي أبسط. واستخدام مصدر نباتي واحد لا يفرض استخدام مصفوفة بوليمرية واحدة في كل قطعة.
| متطلب المنتج | نقطة البداية المفضلة | السبب | ما يلزم التحقق منه |
|---|---|---|---|
| هيكل رقيق وخط التقاء دقيق أو وصلة كبس أو مفصلة | ABS بألياف الخيزران | معامل أعلى وسطح أصلد وانكماش 0.4%–0.6% | أداء السقوط وخطوط اللحام وإجهاد المشبك والحد المظهري |
| صندوق تخزين أكثر سماكة بمتطلب أبعادي معتدل | PP بألياف الخيزران | صلابة عملية ومسار قولبة PP مألوف ومقاومة حرارة عند حمل أقل | انثناء الجدار وتعويض انكماش القالب وقوة الإغلاق |
| قالب PP عادي موجود | اختبار PP مع خطة قياس | تبقى المصفوفة PP، لكن المركّب المحشو ينكمش بشكل مختلف | أبعاد التجويف وتجمد بوابة الحقن والالتواء وهندسة الكبس |
| هيكل مظهري مطفي فاخر | اختبار ABS أولًا | حقق المشروع سطحًا ناعمًا متساويًا دون دهان | لوح مقولب معتمد، وظهور الألياف، وحدود ΔE وآثار التدفق |
| أدنى تكلفة للمادة | تسعير كلا المركّبين النهائيين | وزن القطعة وزمن الدورة والمردود والتشطيب الثانوي تؤثر في التكلفة الإجمالية | سعر التسليم والهدر وإزالة الطلاء وزمن الدورة |
في علبة الشحن، غالبًا ما يكون انكماش درجة ABS الأقل ذا قيمة أكبر من فرق اسمي في سعر المادة، لأن رفض التجميع قد يهيمن على التكلفة. أما الصندوق ذو التفاصيل الدقيقة الأقل فقد يكون PP المسار الأبسط له. ولا ينبغي اتخاذ أي من الخيارين استنادًا إلى ملصق الألياف وحده.
5. نوافذ المعالجة الأولية لتجارب الإنتاج
الإعدادات التالية مراجع عملية وليست وصفات مضمونة للماكينة. فسيتغير الحد الأمثل بتغير قطر اللولب وزمن البقاء وتخطيط قنوات الصب وفولاذ القالب والتهوية وسماكة القطعة ونسبة المواد المُعاد طحنها. ابدأ قريبًا من الطرف الأدنى، وافحص المصهور والسطح المقولب، ثم غيّر متغيرًا واحدًا في كل مرة.
| المرحلة | PP بألياف الخيزران | ABS بألياف الخيزران | نقطة التحكم |
|---|---|---|---|
| التجفيف | 100–120°C لمدة 4–5 س | 90–100°C لمدة 4–5 س | استخدم هواءً منزوع الرطوبة واحمِ المادة المجففة من إعادة امتصاص الرطوبة |
| المنطقة الخلفية | 155–165°C | 165–175°C | حافظ على ثبات التغذية وتجنب زمن البقاء المفرط |
| المنطقة الوسطى | 160–175°C | 175–180°C | استخدم أدنى درجة حرارة تحقق تلديّنًا مستقرًا |
| المنطقة الأمامية | 160–175°C | 180–200°C | ارفع الحرارة فقط عند الحاجة إليها لتحقيق التعبئة مع بقاء لون الألياف مستقرًا |
| الفوهة | 160–175°C | 180–200°C | امنع التجمد دون فرط تسخين المادة الراكدة |
| القالب | 70–80°C | 60–90°C | وازن بين تكرار السطح وانتقال الضغط وزمن الدورة |
| سرعة الحقن | نقطة بداية متوسطة | منخفض إلى متوسط للهياكل المظهرية | اضبط المقطع حسب الهندسة وتجنب سرعة عالية واحدة في كل الأقسام |
| مواد معاد طحنها | ابقَ عند 20% أو أقل كحد بداية مضبوط | تابع تاريخ التسخين واللون والرائحة والتدفق والاحتفاظ بالخواص الميكانيكية | |
ينبغي أن تأتي المواد المُعاد طحنها من قنوات صب داخلية نظيفة ومعروفة أو من قطع مرفوضة من التركيبة نفسها. وحد الـ20% نقطة بداية تحفظية للمشروع وليس موافقة تلقائية على كل هيكل. فتكرار دورات التسخين قد يغمّق الألياف النباتية ويغيّر الرائحة ويقصّر الألياف ويوسّع تفاوت المظهر بين الدفعات. وإذا كان المنتج يتطلب مظهرًا صارمًا، فحدّد حدود قبول منفصلة للإنتاج من المادة الخام فقط وللإنتاج المحتوي على مواد مُعاد طحنها.
6. معالجة العيوب الأكثر شيوعًا
| العيب | الفحوصات الأولية | تسلسل التصحيح العملي |
|---|---|---|
| خطوط فضية | الرطوبة، تعرض القادوس للهواء، الغاز المحتجز | تحقق من التجفيف بنزع الرطوبة والمناولة، ثم راجع التهوية والسرعة وزمن البقاء |
| نقاط سوداء أو رائحة احتراق | ارتفاع حرارة المصهور، زمن بقاء طويل، مناطق راكدة | اخفض حرارة أكثر المناطق سخونة، وقلّل زمن البقاء، ونظّف اللولب والفقمة وافحص الترسبات فيهما |
| آثار التدفق | قالب بارد، تغيّر مفاجئ في السرعة، تضييق في بوابة الحقن، انتقال في سماكة الجدار | ثبّت حرارة القالب، واضبط مقطع السرعة، وافحص بوابة الحقن، وحسّن التهوية |
| انخفاض قرب المفصلة أو العمود | سماكة موضعية، مسار تعبئة طويل، تجمّد مبكر لبوابة الحقن | قلّل الكتلة الموضعية، وانقل بوابة الحقن أو غيّر مقاسها، ثم اضبط ضغط الإمساك وزمنه |
| مشبك غير محكم أو فجوة في التجميع | بدل انكماش غير صحيح، إمساك غير كافٍ، توقيت القذف | قِس القطع المستقرة، وصحّح تعويض التجويف، واضبط التعبئة قبل تغيير القالب بأكمله |
| جدار جانبي ضعيف | هندسة الجدار والمسافة غير المدعومة | ارفع كفاءة الأضلاع أو الجدار، ولا تعتمد على زيادة ضغط الإمساك وحده |
| فرق اللون بين الدفعات | مصدر الألياف، الرطوبة، المواد المُعاد طحنها، تاريخ التسخين | استخدم عيّنة مقولبة قياسية محفوظة، واضبط المواد المُعاد طحنها، وافحص ΔE وفق طريقة واحدة متفق عليها |
تُطلق مركّبات الألياف النباتية أيضًا غازًا أكثر من الراتنج غير المحشو أثناء المعالجة. لذا يجب أن تكون فتحات تهوية القالب نظيفة وكافية. ويمكن تقييم عمق تهوية نحو 0.025–0.038 mm مع عرض أرضية لا يقل عن 1.5 mm كمرجع أولي للتجهيزات، لكن العمق الصحيح يعتمد على الراتنج وإحكام القالب وخطر الزوائد. تحقق منه على القالب الفعلي بدل تطبيق الرقم كقاعدة عامة.
7. موقع هذه المركّبات الخيزرانية في نظام مواد wooyopet
تجمع مجموعة الألياف النباتية لدى wooyopet مصادر نباتية مختلفة مع أنظمة PP وABS وPE وPA. ويشغل PP بألياف الخيزران موقع الهياكل والمنظمات العملية: مظهر طبيعي فاتح، وحبيبات ناعمة ظاهرة، ومعامل انحناء 2,420 MPa، ونافذة حقن متوافقة مع كثير من عمليات قولبة PP بعد التجفيف وتعديل حرارة القالب. أما ABS بألياف الخيزران فيقترب أكثر من هياكل إلكترونيات المستهلك الدقيقة: معامل انحناء 2,800 MPa، ومقاومة شد 40 MPa، وقيمة صدم محزوز 5.0 kJ/m²، وانكماش قولبة 0.4%–0.6%.
يُظهر مشروعا Bluetooth أن تغيير المادة لا يقتصر على استبدال الحبيبات في القادوس. فقد تطلب صندوق التخزين من PP تعويض الانكماش وتعديل الجدار الإنشائي. وتطلبت علبة الشحن من ABS نظام تجفيف جديدًا وقالبًا أكثر دفئًا ومقطع حقن أهدأ وتصحيحًا لبوابة الحقن والمفصلة. وفي المشروعين، جاء الإنتاج المستقر من التعامل مع المادة والقالب وتصميم القطعة كنظام واحد.
يمكن لألياف الخيزران المُهدرة أن تجد حياة ثانية مفيدة في ملحقات الإلكترونيات عندما تُعالج إلى مركّب متجانس ويُوفّق مع المصفوفة البوليمرية المناسبة. والقيمة الموثوقة ليست ملصقًا بيئيًا غامضًا، بل مزيج من محتوى نباتي قابل للتتبع، واعتماد أقل على تركيبة بتروكيميائية بالكامل، وسطح مميز غير مدهون، وقطعة نهائية تجتاز متطلبات الأبعاد والتجميع والإنتاج.
بالنسبة لعلبة سماعات أذن جديدة، ابدأ من الرسم لا من اسم الراتنج. حدّد أدق الأبعاد، وأحمال المشبك والمفصلة، وحدود التدفق الظاهرة، وانتقالات سماكة الجدار، ومتطلب السقوط، ونمط الألياف المقبول. ثم اختر PP أو ABS، وقولب ألواح اختبار، وأرسِ نافذة تجفيف ومعالجة، وتحقق من التجميع النهائي عبر دفعات متعددة. هذا التسلسل هو ما يحوّل ألياف الخيزران من فكرة تزيينية إلى مادة قابلة للتكرار في ملحقات الإلكترونيات.