La fibra de bambú descartada encuentra una segunda vida en los accesorios electrónicos: la solución de compuesto de fibra vegetal de wooyopet
Dos proyectos de accesorios para auriculares Bluetooth muestran cómo el PP y el ABS con fibra de bambú se comportan de forma distinta en el control dimensional, el diseño de encajes a presión, la calidad superficial y el ajuste de la producción.
Preguntas frecuentes de compradores e ingenieros
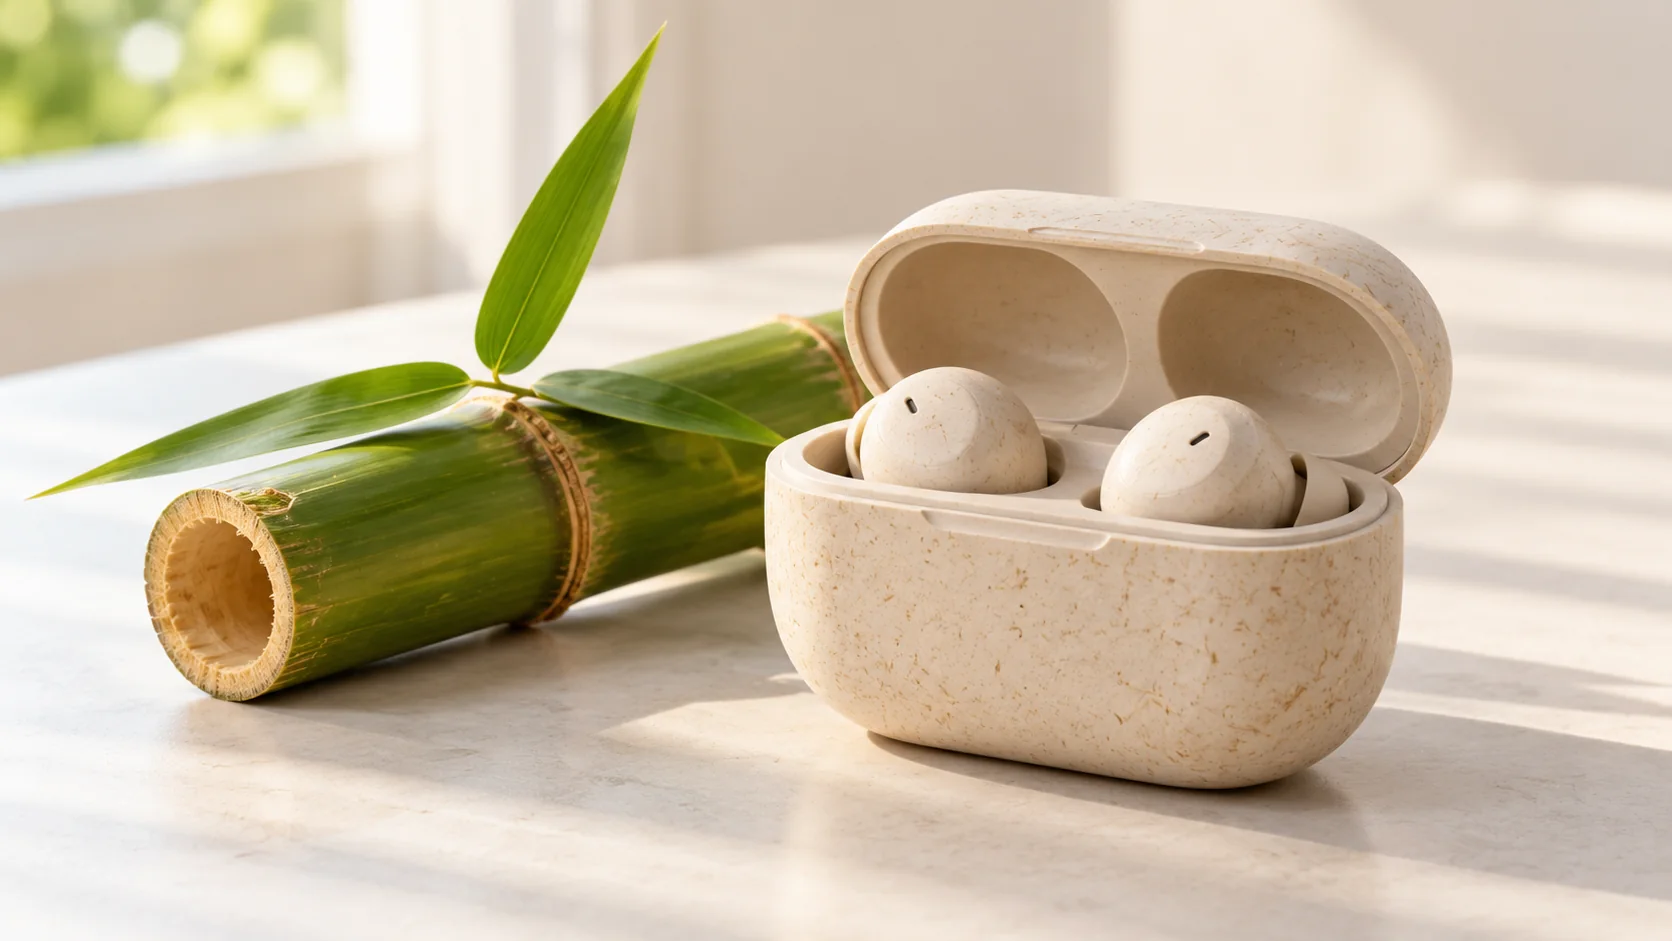
Preguntas sobre compuestos de fibra de bambú para carcasas de auriculares Bluetooth
¿Se pueden comparar directamente los dos valores de índice de fluidez publicados?
No. El valor del PP se mide a 230 °C con 2,16 kg, mientras que el del ABS se mide a 220 °C con 10 kg. Como la temperatura y la carga son distintas, las cifras describen cada grado en su propia condición de ensayo; no demuestran que un material llene un molde con más facilidad que el otro.
¿Qué material es el mejor punto de partida para una caja de carga de encaje a presión de precisión?
El ABS con fibra de bambú suele ser el punto de partida más sólido cuando priman la repetibilidad dimensional, los detalles de bisagra, los clips ajustados y una carcasa firme. El PP con fibra de bambú puede servir para una caja de almacenamiento más sencilla cuando pesan más el coste, la tenacidad y la resistencia térmica con carga baja, pero su compensación de molde y la rigidez de pared deben verificarse en la pieza real.
¿Qué suele causar las vetas plateadas en una carcasa de ABS con fibra de bambú?
La humedad residual es lo primero que hay que comprobar. Verifique el secado deshumidificado, el tiempo de exposición en la tolva y la manipulación del material antes de subir la temperatura de masa. Si la humedad está controlada, revise el gas ocluido, la ventilación, la velocidad de inyección y el tiempo de residencia.
¿Se puede usar sin cambios un molde diseñado para PP convencional con PP de fibra de bambú?
Puede usarse en una prueba inicial, pero no conviene dar por sentadas las dimensiones finales. La contracción documentada del PP con fibra de bambú es del 0,8 %–1,1 %, mientras que el molde del cliente en el proyecto de la caja de almacenamiento se había compensado para PP convencional al 1,5 %–2,0 %. Mida varias tandas estabilizadas y corrija la cavidad o el proceso solo cuando estén claros la dirección y la magnitud de la desviación.
Para recibir una recomendación específica para su pieza, comparta con wooyopet la geometría de la carcasa, el espesor de pared, la estructura de clips y bisagras, el estándar de acabado, el tamaño de la máquina y el material del molde existente.
Los accesorios electrónicos pueden parecerse, pero no exigen lo mismo a un material
La carcasa de unos auriculares Bluetooth y una caja de almacenamiento sencilla pueden parecer dos versiones del mismo producto de plástico. Para un ingeniero de moldeo por inyección, sin embargo, son encargos distintos. La carcasa que rodea una caja de carga suele ser delgada, sensible a las dimensiones y llena de detalles funcionales: asientos de bisagra, aberturas para el puerto de carga, encajes a presión, bordes de unión y huecos estrechos que quedan a la vista de inmediato. Una caja de almacenamiento puede tener una pared más gruesa y una estructura más simple, pero aun así necesita rigidez suficiente para resistir la flexión de las paredes laterales, una superficie mate limpia, un cierre repetible y dimensiones estables tras el enfriamiento.
Estos requisitos explican por qué una petición de «plástico con fibra de bambú» no basta para elegir una resina. La fibra vegetal puede crear una veta natural reconocible y sustituir parte de la resina convencional, pero la matriz polimérica sigue determinando en gran medida el comportamiento en fusión, la contracción, la tenacidad, la respuesta térmica y la estrategia de utillaje. La misma fuente de bambú combinada con PP y con ABS da lugar a dos materiales con ventanas de procesado distintas y límites de aplicación diferentes.
wooyopet desarrolló los dos compuestos aquí analizados para piezas de moldeo por inyección: un PP con fibra de bambú y un ABS con fibra de bambú. Este artículo compara sus datos de propiedades verificados y después sigue dos proyectos desde la primera prueba hasta las correcciones dimensionales y superficiales. El objetivo es práctico: mostrar dónde encaja cada material, qué parámetros ofrecen un punto de partida razonable y qué defectos que parecen del material son en realidad problemas de molde o de proceso.
La propuesta ambiental también debe describirse con precisión. Ambos grados utilizan una matriz termoplástica convencional. La fibra de bambú puede aportar un componente vegetal recuperado y reducir la proporción totalmente petroquímica del compuesto, pero ni el PP ni el ABS se vuelven biodegradables por el simple hecho de añadir fibra de bambú. Un proyecto creíble debe documentar el origen y el contenido de fibra, validar la vida útil y utilizar la vía de reciclaje o eliminación disponible en el mercado de destino.
1. Dos compuestos de fibra de bambú, dos funciones de ingeniería
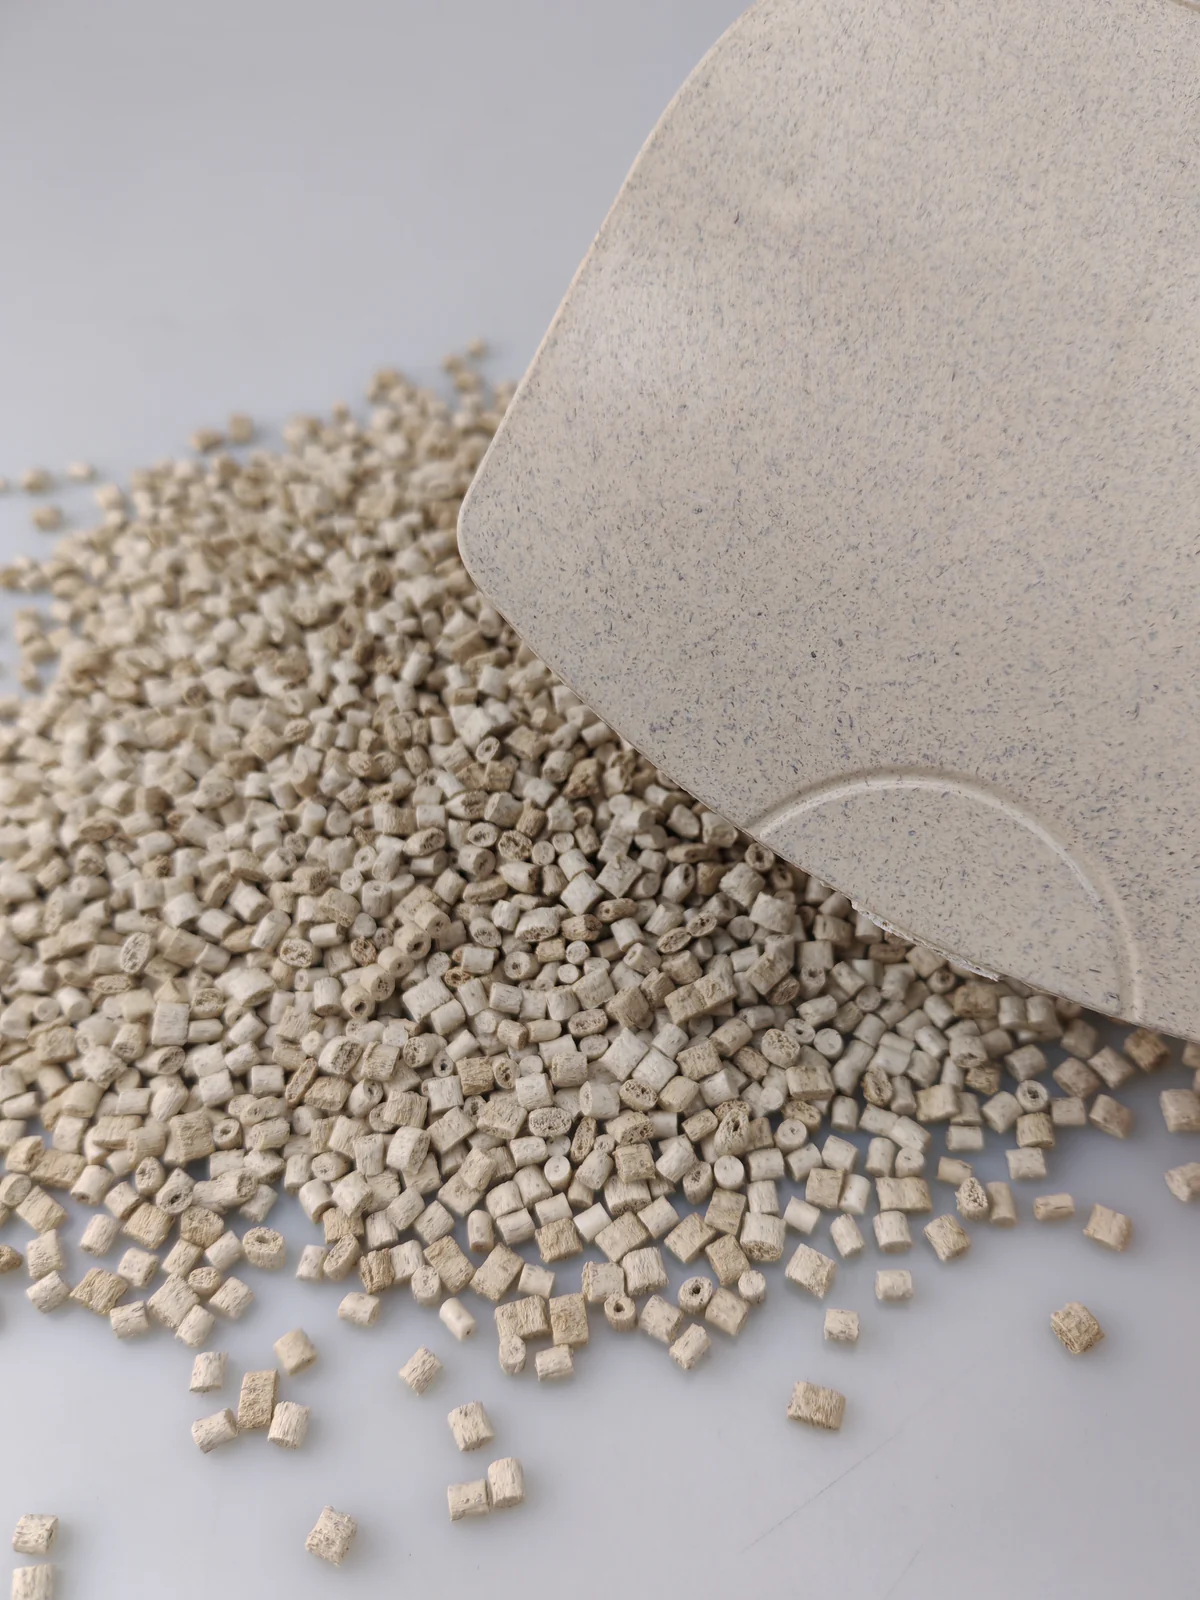
El grado basado en PP combina polipropileno con fibra de bambú procesada. En su forma natural es de color claro, presenta partículas vegetales finas visibles y puede conservar un leve tono a bambú. Su contracción relativamente baja para un compuesto basado en PP y su módulo de flexión de 2.420 MPa lo hacen útil para carcasas, organizadores y piezas de accesorio que necesitan una sensación más firme que el PP sin carga.
El grado basado en ABS utiliza el mismo concepto de material con una matriz de ABS. Ofrece mayor resistencia a la tracción y a la flexión, un módulo de flexión más alto, mayor dureza superficial y una contracción de moldeo más ajustada. Estas características lo convierten en un candidato más sólido para carcasas con encajes a presión, bisagras y tolerancias de montaje estrechas. La diferencia no está en que un material sea «mejor» en todos los aspectos, sino en que las dos matrices distribuyen de forma distinta la rigidez, la respuesta al impacto, el comportamiento térmico, la contracción y el procesado.
| Propiedad | PP con fibra de bambú | ABS con fibra de bambú | Relevancia para el diseño |
|---|---|---|---|
| Identificación del material | PP + fibra de bambú | ABS + fibra de bambú | La elección de la matriz cambia el utillaje y el comportamiento en uso final |
| Aspecto natural | Blanco / pálido, veta de bambú fina | Blanco / pálido, veta de bambú fina | Confirme la placa moldeada, ya que las partículas vegetales afectan al tono final |
| Densidad | 1.19 g/cm³ | 1.10 g/cm³ | Útil para calcular la masa de la pieza y el consumo de material |
| Índice de fluidez | 13,6 g/10 min a 230 °C / 2,16 kg | 8,5 g/10 min a 220 °C / 10 kg | Las condiciones de ensayo son distintas; no ordene la fluidez solo a partir de estos valores |
| Contracción de moldeo | MD 0.8%–1.1% | 0.4%–0.6% | El ABS es el punto de partida más natural para un ajuste de precisión |
| Resistencia a la tracción | 35 MPa | 40 MPa | El ABS ofrece el valor de tracción más alto |
| Alargamiento a la rotura | 4.8% | 2.5% | La geometría debe evitar concentraciones de tensión pronunciadas en ambos grados |
| Resistencia a la flexión | 62 MPa | 73 MPa | Relevante para la resistencia de las paredes laterales y de la tapa |
| Módulo de flexión | 2,420 MPa | 2,800 MPa | El ABS da una carcasa más firme con una geometría comparable |
| Resistencia al impacto Izod con entalla, 23 °C | 4.0 kJ/m² | 5.0 kJ/m² | El diseño de la pieza y la posición de la línea de soldadura siguen siendo decisivos |
| Dureza Shore | 74 HD | 78 HD | El ABS proporciona una sensación superficial más dura |
| Temperatura de deflexión térmica | 90 °C a 1,82 MPa; 126 °C a 0,45 MPa | 85 °C a 1,82 MPa | Los valores deben compararse con la misma carga |
| Valor de fusión / transición térmica declarado | 170°C | 170°C | Utilice los rangos de proceso del proveedor y no solo este valor |
Por qué los valores de índice de fluidez no permiten una comparación directa de fluidez
El grado de PP se declara a 230 °C con una carga de 2,16 kg. El grado de ABS se declara a 220 °C con una carga de 10 kg. Aumentar la carga de ensayo puede elevar notablemente el resultado de fluidez medido, mientras que cambiar la temperatura altera la viscosidad de otra manera. Un valor de 13,6 y un valor de 8,5 obtenidos en condiciones distintas no demuestran que el grado de PP llene con más facilidad una carcasa de auriculares concreta.
Para el llenado del molde, utilice el material, la máquina y la geometría reales. El espesor de la entrada, el equilibrado de los canales, la ventilación, la transición de pared, el perfil de velocidad de inyección y el tiempo de residencia de la masa pueden importar más que el índice de fluidez publicado. El valor publicado es útil para la consistencia de entrada y la identificación del grado cuando se repiten el mismo método y la misma condición.
La rigidez y la contracción definen el primer límite de selección
Con 2,800 MPa, el compuesto de ABS presenta un módulo de flexión aproximadamente un 16% superior al del compuesto de PP con 2,420 MPa. Esa diferencia se aprecia en una carcasa fina: la pieza de ABS resiste mejor la flexión de las paredes laterales y ofrece una respuesta de encaje a presión más firme. Su rango de contracción declarado, 0.4%–0.6%, también es más estrecho y más bajo que el 0.8%–1.1% del compuesto de PP, lo que reduce el movimiento dimensional que el diseñador del molde debe compensar.
El grado de PP sigue siendo claramente más rígido que muchos grados de PP sin carga convencionales, y su mayor alargamiento puede resultar útil cuando una pieza más gruesa y sencilla se beneficia de una sensación menos rígida. También declara una temperatura de deflexión térmica de 126°C con la carga inferior de 0.45 MPa. Ese valor no debe compararse directamente con el del ABS, declarado a 1.82 MPa. Con la misma carga de 1.82 MPa, el valor del PP es 90°C y el del ABS, 85°C: una diferencia lo bastante pequeña como para que la tensión real de la pieza, el espesor de pared y la exposición térmica merezcan más atención que una temperatura destacada.
2. Proyecto uno: caja de almacenamiento de PP para auriculares Bluetooth
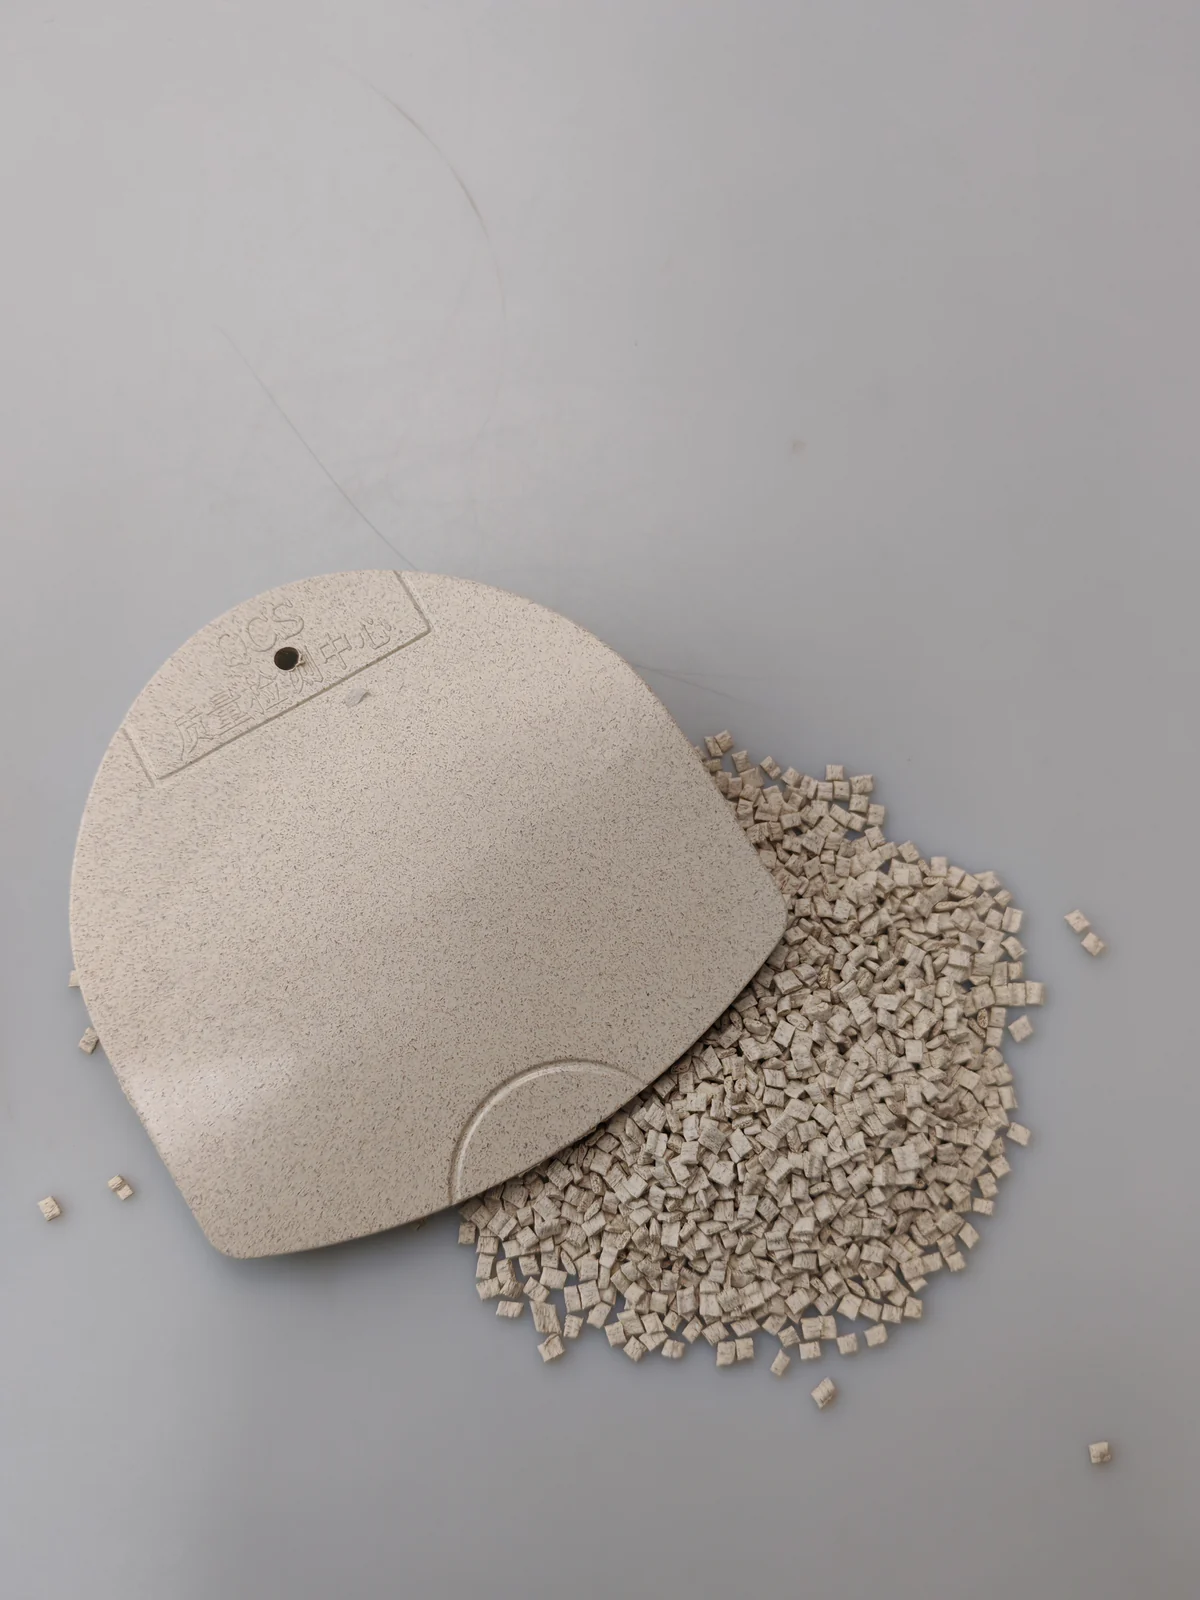
El primer cliente fabricaba una caja de almacenamiento rectangular para auriculares totalmente inalámbricos. La pieza utilizaba una pared nominal de 2.5 mm y un encaje a presión perimetral. El molde existente se había desarrollado para PP convencional con una contracción supuesta de aproximadamente 1.5%–2.0%. El cliente quería conservar el molde y sustituir el aspecto liso convencional por una textura clara de fibra de bambú.
Primera prueba: la superficie era aceptable, pero el cierre quedaba flojo
Los ajustes iniciales fueron: secado a 110°C durante cuatro horas, zonas de cilindro de 160°C en la parte trasera, 170°C en la central y 172°C en la delantera, boquilla a 170°C, molde a 75°C y velocidad de inyección media. La superficie moldeada era uniformemente mate y las partículas finas de bambú estaban bien distribuidas. Persistían dos problemas funcionales: el encaje a presión quedaba flojo y aparecía una holgura visible en el borde de unión. Además, las paredes laterales largas flexionaban más de lo que esperaba el equipo de producto.
El primer diagnóstico fue dimensional. El compuesto de PP con fibra de bambú se contrae un 0.8%–1.1% en la dirección de la máquina, bastante menos que la tolerancia de contracción prevista en el molde para PP convencional. Una cavidad compensada para una contracción mayor no dará automáticamente las dimensiones finales previstas cuando se emplea un compuesto con menor contracción. Por ello se corrigió la cavidad del molde en torno a un valor de prueba del 0.9% y después se midieron las dimensiones en muestras estabilizadas, no en las primeras piezas calientes.
La presión de mantenimiento, la temperatura del molde y la humedad se corrigieron en conjunto
La temperatura del molde se elevó de 75°C a 78°C, la presión de mantenimiento aumentó un 10% y el tiempo de mantenimiento se prolongó dos segundos. El secado pasó de cuatro a cinco horas con el mismo objetivo de 110°C y aire deshumidificado. Estos cambios no pretendían “forzar” el material dentro del molde. Estabilizaron el frente de flujo, mejoraron la transferencia de presión antes del sellado de la entrada y eliminaron la humedad residual que podía alterar la superficie en la zona del cierre.
Tras la corrección dimensional, el encaje cerraba de forma constante y la holgura de unión desapareció. Sin embargo, la pared lateral seguía resultando menos firme de lo deseado. Se trataba de una cuestión estructural, no de un motivo para seguir aumentando la presión. Aumentar la pared lateral nominal de 2.5 mm a 2.8 mm aportó la sensación al tacto requerida con menos riesgo de introducir tensiones locales en el clip.
Resultado estable
El rendimiento de producción pasó del 79% en la primera prueba al 93% una vez estabilizados la compensación de la cavidad, el secado y el mantenimiento. La textura clara de bambú siguió siendo visible sin recubrimiento, y la diferencia de color medida por lote se controló hasta ΔE 1.5 o menos según el método de inspección acordado con el cliente. El proyecto confirmó que el PP con fibra de bambú puede servir para una carcasa electrónica de precisión media, siempre que el molde no se considere dimensionalmente intercambiable con un molde para PP convencional.
| Artículo de la caja de almacenamiento de PP | Primera prueba | Dirección estable | Motivo |
|---|---|---|---|
| Secado | 110°C / 4 h | 110°C / 5 h, deshumidificado | Reducir la variación superficial por humedad |
| Cilindro | 160 / 170 / 172°C | Mantenido dentro de las zonas aprobadas de 155–175°C | Evitar un historial térmico innecesario |
| Boquilla | 170°C | Punto de partida de 170°C | Flujo estable sin quemar la fibra |
| Molde | 75°C | 78°C | Mejorar la réplica de la superficie y la transferencia de presión |
| Mantenimiento | Referencia | Presión +10%; tiempo +2 s | Mejorar las dimensiones del cierre antes del sellado de la entrada |
| Pared lateral | 2.5 mm | 2.8 mm | Alcanzar la rigidez objetivo mediante la estructura, no con un empaquetado excesivo |
| Rendimiento | 79% | 93% | Medido tras las correcciones conjuntas de molde y proceso |
3. Proyecto dos: carcasa de ABS para estuche de carga Bluetooth
El segundo cliente fabricaba la carcasa exterior de un estuche de carga para auriculares Bluetooth. En comparación con la caja de almacenamiento de PP, esta pieza tenía paredes más finas, una zona de bisagra, líneas de unión ajustadas y mayores exigencias estéticas. El proceso existente utilizaba ABS convencional: secado a 80°C durante dos horas, cilindro a 180°C en la parte trasera, 190°C en la central y 200°C en la delantera, boquilla a 200°C, molde a 50°C e inyección rápida.
Aplicar la receta del ABS convencional generó tres defectos
Las primeras piezas de ABS con fibra de bambú presentaron estrías plateadas, marcas de flujo visibles y un hundimiento cerca de la bisagra. Las estrías plateadas apuntaron en primer lugar a un secado insuficiente: la fibra vegetal introduce una sensibilidad a la humedad mayor de la que el proceso habitual de ABS del cliente estaba diseñado para asumir. La inyección rápida en un molde frío también hizo que el frente de flujo fuera menos uniforme y que las líneas de soldadura y de flujo se apreciaran más sobre la superficie mate clara.
El hundimiento de la bisagra requería un diagnóstico aparte. Se localizaba en una zona localmente gruesa y sensible a la presión, lo bastante alejada de la entrada como para que el empaquetado perdiera eficacia a medida que esta se sellaba. Aumentar solo el empaquetado general podría haber empaquetado en exceso el resto de la carcasa. La solución debía mejorar el recorrido de la presión y reducir la masa local.
El secado y la ventana de temperatura fueron lo primero
El secado se cambió a 95°C durante cinco horas con un secador deshumidificador. El cilindro se reajustó a 170°C en la parte trasera, 178°C en la central y 190°C en la delantera, con boquilla a 190°C. La temperatura del molde subió de 50°C a 70°C, la velocidad de inyección pasó de rápida a media-baja, la presión de mantenimiento aumentó un 15% y el tiempo de mantenimiento se incrementó tres segundos.
Tras este cambio, las estrías plateadas desaparecieron y las marcas de flujo visibles se redujeron de forma sustancial. El grano mate natural del material quedó más uniforme porque el fundido entró en una cavidad más caliente con un frente de flujo más calmado y estable. Este resultado corresponde a la pieza y al molde documentados; no debe convertirse en una afirmación universal de que el ABS con fibra de bambú nunca puede mostrar marcas de flujo. La disposición de la entrada, las transiciones de pared, la dispersión de la fibra y el venteo siguen determinando la superficie final.
La bisagra exigió corregir el molde y la geometría
La entrada se desplazó 3 mm hacia la bisagra para acortar el recorrido de la presión. El espesor de pared en la zona de la bisagra se redujo de 2.0 mm a 1.8 mm para eliminar el punto caliente local. Tras estos cambios, el equipo hizo un segundo ajuste menor: la presión de mantenimiento aumentó otro 10% respecto a la nueva referencia y el tiempo de mantenimiento se incrementó dos segundos. El hundimiento desapareció sin generar rebabas en el borde de unión.
El rendimiento final mejoró del 76% en la primera prueba al 93%. La carcasa superó la inspección dimensional del cliente para la holgura de unión y la abertura del puerto de carga, mientras que la superficie mate de grano fino natural se aceptó sin una operación secundaria de pintura. El proyecto ilustra por qué el grado de ABS es el punto de partida más natural para una carcasa compacta de precisión: combina un módulo de flexión de 2,800 MPa, una contracción de 0.4%–0.6% y una superficie más dura, pero sigue exigiendo disciplina en el secado de la fibra vegetal y un diseño de entrada específico para cada pieza.
| Artículo del estuche de carga de ABS | Configuración con ABS convencional | Dirección estable con fibra de bambú | Efecto observado |
|---|---|---|---|
| Secado | 80 °C / 2 h | 95°C / 5 h, deshumidificado | Estrías plateadas eliminadas |
| Zonas del cilindro | 180 / 190 / 200°C | 170 / 178 / 190°C | Historial térmico controlado manteniendo el llenado |
| Boquilla | 200°C | 190°C | Menor exposición térmica innecesaria |
| Molde | 50°C | 70°C | Frente de flujo y replicación superficial más estables |
| Velocidad de inyección | Rápido | Perfil inicial medio-bajo | Menor perturbación visible del flujo |
| Posición de entrada | Ubicación original | 3 mm hacia la bisagra | Mejor recorrido de compactación hacia la zona propensa a rechupes |
| Pared de la bisagra | 2,0 mm | 1,8 mm | Menor masa local y menor diferencial de enfriamiento |
| Rendimiento | 76% | 93% | Tras el secado, los cambios de proceso y de molde |
4. Cómo elegir entre PP y ABS con fibra de bambú
La selección del material debe partir de la función del componente concreto. Una marca puede usar ABS para la carcasa de precisión del estuche de carga y PP para una caja protectora más sencilla o una bandeja interior. Utilizar una misma fuente vegetal no obliga a emplear una sola matriz polimérica en todas las piezas.
| Requisito del producto | Punto de partida preferido | Motivo | Qué falta por validar |
|---|---|---|---|
| Pared delgada, línea de unión ajustada, encaje a presión o bisagra | ABS con fibra de bambú | Mayor módulo, superficie más dura y contracción del 0,4%–0,6% | Resistencia a la caída, líneas de soldadura, fatiga de los clips y límite estético |
| Caja de almacenamiento más gruesa con exigencia dimensional moderada | PP con fibra de bambú | Rigidez práctica, ruta de moldeo de PP conocida y resistencia térmica para cargas bajas | Flexión de pared, compensación de la contracción del molde y fuerza de cierre |
| Molde actual de PP común | Prueba con PP y un plan de medición | La matriz sigue siendo PP, pero el compuesto cargado contrae de forma distinta | Dimensiones de la cavidad, sellado de la entrada, alabeo y geometría del encaje |
| Carcasa estética mate de gama alta | Prueba con ABS primero | El proyecto logró una superficie fina y uniforme sin pintura | Placa moldeada aprobada, visibilidad de la fibra, ΔE y límites de marcas de flujo |
| Coste de material más bajo | Cotizar ambos compuestos finales | El peso de la pieza, el ciclo, el rendimiento y el acabado secundario afectan al coste total | Precio entregado, desperdicio, eliminación de recubrimiento y tiempo de ciclo |
En un estuche de carga, la menor contracción de la calidad de ABS suele valer más que una diferencia nominal de precio de material, porque el rechazo en el montaje puede dominar el coste. En una caja con menos detalles de precisión, el PP puede ser la ruta más directa. Ninguna de las dos opciones debería decidirse solo por la etiqueta de fibra.
5. Ventanas de procesado iniciales para pruebas de producción
Los siguientes ajustes son referencias de trabajo, no recetas de máquina garantizadas. El diámetro del husillo, el tiempo de residencia, la disposición de los canales, el acero del molde, el venteo, el espesor de la pieza y el porcentaje de material reciclado desplazarán el óptimo. Empiece cerca del extremo inferior, inspeccione el fundido y la superficie moldeada y cambie después una sola variable a la vez.
| Etapa | PP con fibra de bambú | ABS con fibra de bambú | Punto de control |
|---|---|---|---|
| Secado | 100–120°C durante 4–5 h | 90–100°C durante 4–5 h | Use aire deshumidificado y proteja el material seco de la reabsorción |
| Zona trasera | 155–165°C | 165–175°C | Mantenga la alimentación estable; evite un tiempo de residencia excesivo |
| Zona media | 160–175°C | 175–180°C | Use la temperatura más baja que proporcione una plastificación estable |
| Zona delantera | 160–175°C | 180–200°C | Auméntela solo cuando el llenado lo exija y el color de la fibra se mantenga estable |
| Boquilla | 160–175°C | 180–200°C | Evite el sellado en frío sin sobrecalentar el material estancado |
| Molde | 70–80°C | 60–90°C | Equilibre la replicación superficial, la transferencia de presión y el ciclo |
| Velocidad de inyección | Punto de partida medio | Medio-baja para carcasas estéticas | Perfile la velocidad según la geometría; evite una única velocidad alta en todas las secciones |
| Reprocesado | Manténgalo en el 20% o por debajo como límite inicial controlado | Controle el historial térmico, el color, el olor, el flujo y la retención mecánica | |
El material reciclado debe proceder de canales internos conocidos y limpios o de piezas rechazadas de la misma formulación. El límite del 20% es un punto de partida conservador para un proyecto, no una aprobación automática para cualquier carcasa. Varios historiales térmicos pueden oscurecer la fibra vegetal, alterar el olor, acortar las fibras y ampliar las diferencias de aspecto entre lotes. Si el producto tiene un requisito estético estricto, establezca límites de aceptación distintos para la producción con material virgen y con material reciclado.
6. Resolución de los defectos más frecuentes
| Defecto | Primeras comprobaciones | Secuencia de corrección práctica |
|---|---|---|
| Estrías plateadas | Humedad, exposición en la tolva, gas atrapado | Verifique el secado deshumidificado y la manipulación; revise después el venteo, la velocidad y el tiempo de residencia |
| Puntos negros u olor a quemado | Temperatura del fundido excesiva, residencia prolongada, zonas muertas | Reduzca las temperaturas de las zonas más calientes, acorte el tiempo de residencia, purgue e inspeccione los depósitos en husillo y boquilla |
| Marcas de flujo | Molde frío, velocidad brusca, restricción en la entrada, transición de pared | Estabilice la temperatura del molde, perfile la velocidad, inspeccione la entrada y mejore el venteo |
| Rechupe cerca de la bisagra o del jefe | Espesor local, recorrido de compactación largo, sellado temprano de la entrada | Reduzca la masa local, desplace o redimensione la entrada y optimice después la presión y el tiempo de mantenimiento |
| Clip flojo u holgura de montaje | Coeficiente de contracción incorrecto, mantenimiento insuficiente, momento de expulsión | Mida las piezas estabilizadas, corrija la compensación de la cavidad y ajuste la compactación antes de cambiar todo el molde |
| Pared lateral blanda | Geometría de la pared y tramo sin soporte | Aumente la eficiencia de nervios o paredes; no confíe solo en más presión de mantenimiento |
| Diferencia de color entre lotes | Fuente de fibra, humedad, material reciclado, historial térmico | Use un estándar moldeado de referencia, controle el material reciclado e inspeccione el ΔE con un método acordado |
Los compuestos de fibra vegetal también liberan más gas que la resina pura durante el procesado. Los respiraderos del molde deben estar limpios y ser suficientes. Puede evaluarse una profundidad de respiradero de aproximadamente 0,025–0,038 mm con un ancho de apoyo de al menos 1,5 mm como referencia inicial de utillaje, pero la profundidad correcta depende de la resina, del ajuste del molde y del riesgo de rebabas. Valídela en el molde real en lugar de aplicar la cifra como regla universal.
7. Encaje de estos compuestos de bambú en el sistema de materiales de wooyopet
La cartera de fibra vegetal de wooyopet combina distintas fuentes vegetales con sistemas de PP, ABS, PE y PA. El PP con fibra de bambú ocupa la posición práctica de carcasas y organizadores: aspecto natural claro, grano fino visible, módulo de flexión de 2.420 MPa y una ventana de inyección compatible con muchas operaciones de moldeo de PP tras ajustar el secado y la temperatura del molde. El ABS con fibra de bambú se acerca más a las carcasas de precisión para electrónica de consumo: módulo de flexión de 2.800 MPa, resistencia a la tracción de 40 MPa, resistencia al impacto con entalla de 5,0 kJ/m² y contracción de moldeo del 0,4%–0,6%.
Los dos proyectos Bluetooth muestran que un cambio de material no puede reducirse a intercambiar granza en la tolva. La caja de almacenamiento de PP exigió compensar la contracción y ajustar las paredes estructurales. El estuche de carga de ABS requirió una nueva rutina de secado, un molde más caliente, un perfil de inyección más suave y una corrección de entrada y bisagra. En ambos proyectos, la producción estable se logró tratando material, molde y diseño de la pieza como un solo sistema.
La fibra de bambú descartada puede tener una segunda vida útil en accesorios electrónicos cuando se procesa en un compuesto consistente y se ajusta a la matriz polimérica adecuada. El valor creíble no es una etiqueta ambiental vaga. Es la combinación de contenido vegetal trazable, menor dependencia de una formulación totalmente petroquímica, una superficie sin pintar característica y una pieza acabada que cumple los requisitos dimensionales, de montaje y de producción.
Para un nuevo estuche de auriculares, empiece por el plano y no por el nombre de la resina. Identifique las dimensiones más ajustadas, las cargas de clips y bisagras, los límites de flujo visibles, las transiciones de pared, el requisito de caída y el patrón de fibra aceptable. Seleccione después PP o ABS, moldee placas de prueba, establezca una ventana de secado y procesado y valide el conjunto acabado en varios lotes. Esa secuencia es la que convierte la fibra de bambú en un material repetible para accesorios electrónicos en lugar de una idea decorativa.