مركّب PE بألياف نباتية لزجاجات البثق بالنفخ وتطبيقات موسّعة لماستر باتش PE بألياف جوز الهند
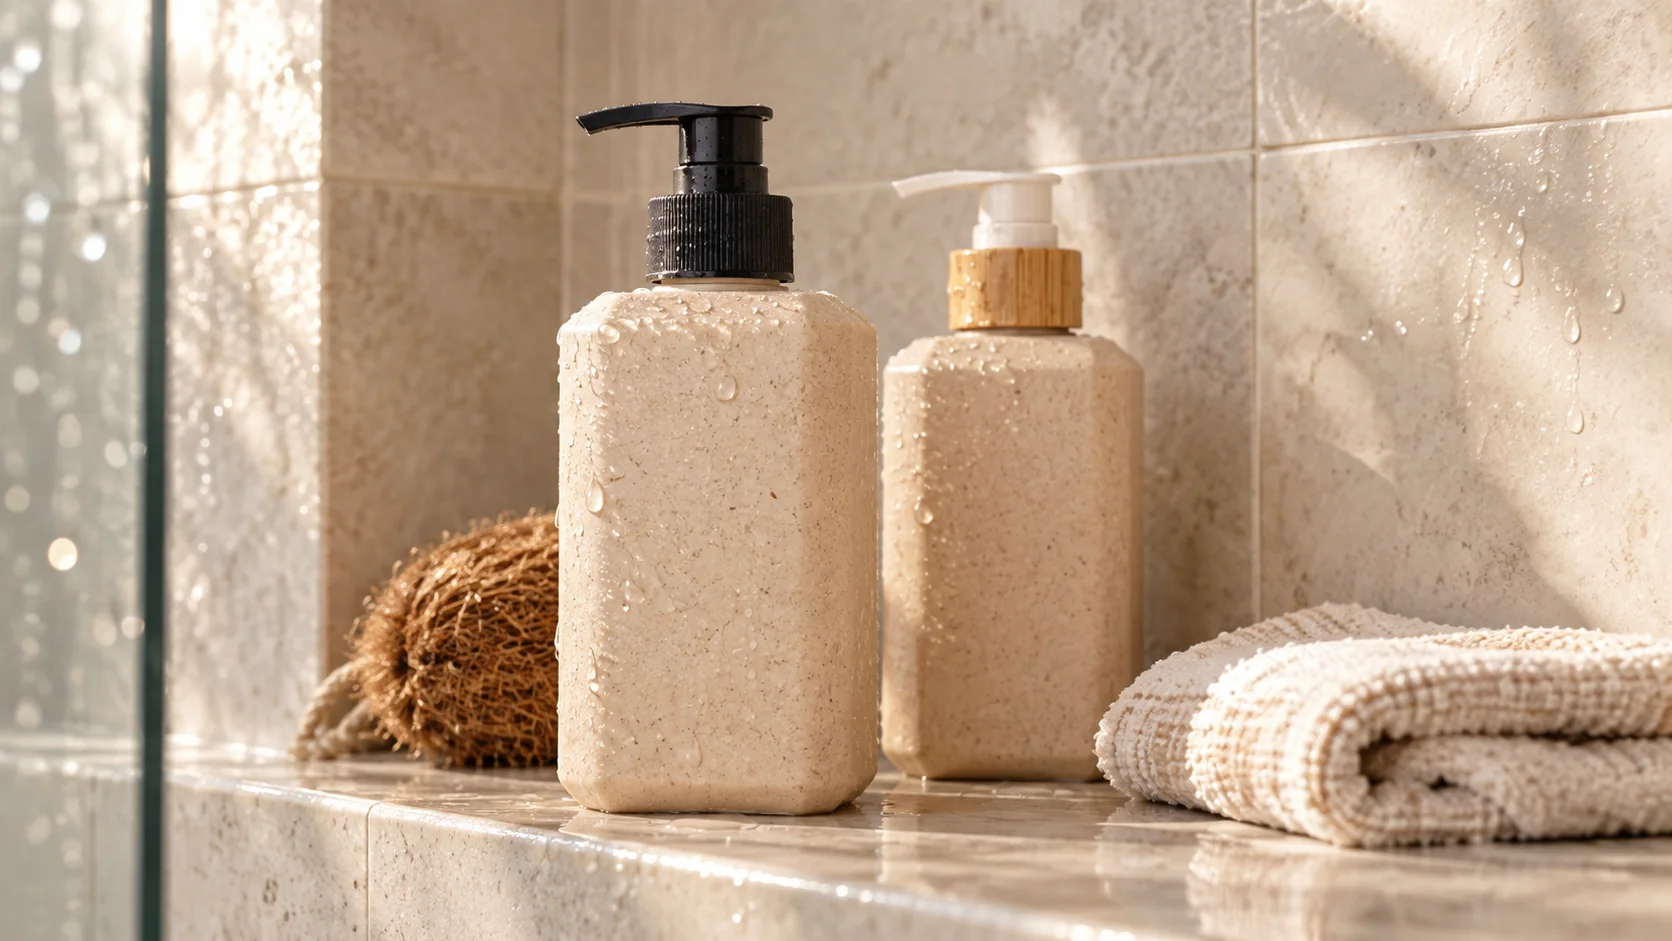
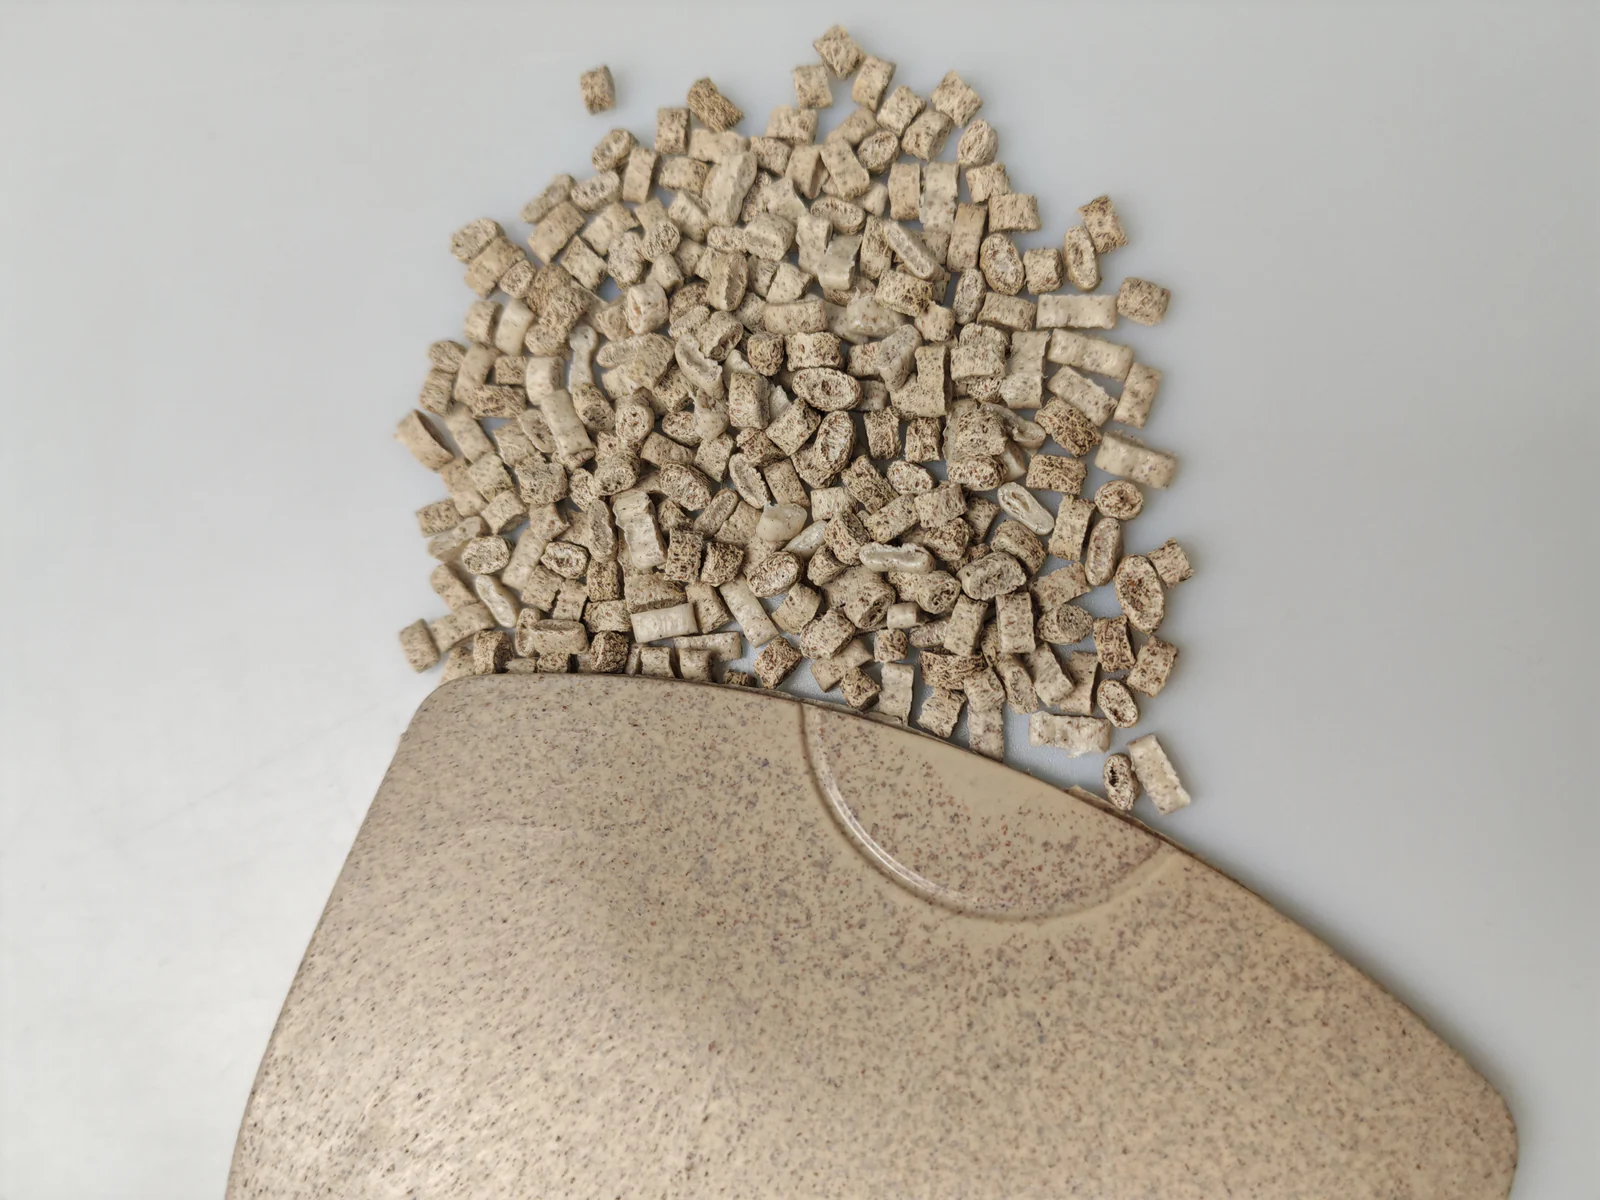
حالة زجاجة شامبو سعة 500 mL وماستر باتش PE عالي المحتوى من ألياف جوز الهند يوضحان موضع PE الجاهز للبثق بالنفخ والتركيبات القابلة للضبط للحقن.
الأسئلة الشائعة للمشترين والمهندسين
أسئلة حول PE بألياف نباتية للعبوات وماستر باتش ألياف جوز الهند
لماذا يُعد انخفاض معدل تدفق المصهور (MFR) مهمًا في عبوات البثق والنفخ؟
يجب أن يحتفظ الباريسون المعلّق بقوة مصهور كافية لمقاومة التمدد تحت وزنه قبل إغلاق القالب. ويساعد معدل التدفق المنخفض في تلبية هذا الشرط، لكن استقرار الباريسون يبقى معتمدًا على درجة حرارة المصهور وتصميم رأس القالب وزمن المكوث والتركيبة النهائية.
هل يمكن تشغيل P179 WT020 وفق ملف درجات الحرارة الحالي الخاص بـ HDPE؟
يمكن أن توفر الماكينة والقالب الحاليان نقطة بداية للاختبار، لكن لا ينبغي نسخ ملف درجات الحرارة الخاص بـ HDPE العادي تلقائيًا. فنافذة المعالجة الموثّقة للبولي إيثيلين بألياف نباتية أقل، وقد يؤدي الارتفاع المفرط في درجة حرارة المصهور أو رأس القالب إلى اسمرار الألياف وانخفاض اللزوجة وزيادة ترهّل الباريسون.
هل يمكن إضافة YS60E مباشرة إلى خط البثق والنفخ؟
YS60E هو ماستر باتش PE يحتوي على 60% من ألياف جوز الهند، ومسار المعالجة المنشور له هو القولبة بالحقن بعد الخلط مع PE متوافق. وأي استخدام في البثق والنفخ يتطلب دراسة منفصلة على دفعة صغيرة لمحتوى الألياف النهائي ومعدل تدفق المصهور وقوة المصهور والتشتت وأداء العبوة.
هل يضمن خلط الماستر باتش مع PE بنسبة 1:3 معامل مرونة محددًا؟
لا. يعطي الخلط بنسبة 1:3 محتوى نظريًا من الألياف يبلغ نحو 15% عندما يحتوي الماستر باتش على 60% من الألياف، لكن الصلابة النهائية وسلوك الصدم يعتمدان على PE المستخدم في التخفيف والتوافق والرطوبة والتشتت وسجل المعالجة. ويجب قولبة الخليط النهائي واختباره؛ وتوصي إرشادات البداية المنشورة من wooyopet بخلط بنسبة 1:1 على الأقل ما لم يدعم اختبار خاص بالمشروع نسبة أخرى.
للحصول على توصية خاصة بالقطعة، شارك مع wooyopet حجم العبوة وهندسة الرقبة والكتف وتوزيع سماكة الجدار المستهدف وبيانات رأس القالب والماكينة ومحتوى المنتج وطريقة اختبار السقوط ومظهر الألياف المطلوب.
لماذا تحتاج عبوات العناية الشخصية المصنّعة بالبثق والنفخ إلى استراتيجية مختلفة للألياف النباتية
تُستخدم عبوات HDPE على نطاق هائل في الشامبو والبلسم وغسول الجسم والمنظفات المنزلية وعبوات مستحضرات التجميل. والأسباب عملية: فالبولي إيثيلين له مسار مثبت في البثق والنفخ، ومقاومة جيدة لكثير من التركيبات، وأداء مفيد في اختبار السقوط، وسلسلة توريد مألوفة لمصانع التغليف حول العالم. وفي الوقت نفسه، تمنح العبوة المصنوعة بالكامل من PE تقليدي العلامة التجارية مجالًا محدودًا للحديث عن مواد أولية متجددة أو مستردة.
يقدّم مركّب PE بألياف نباتية مسارًا هندسيًا وسيطًا؛ إذ تُدمج كمية مضبوطة من الألياف الطبيعية في مصفوفة PE بحيث تحتفظ العبوة بعملية النفخ الأساسية مع اكتساب نسيج نباتي مرئي وتقليل الحصة المشتقة بالكامل من البترول في المادة. ولا يجعل هذا المسار مصفوفة PE قابلة للتحلل الحيوي بطبيعتها، ولا يلغي الحاجة إلى تقييمات التوافق ومقاومة المحتوى والهجرة والسقوط وإعادة التدوير. وتكمن قيمته في إمكانية إدخال مكوّن نباتي قابل للتتبع دون التخلي عن عملية مألوفة لتشكيل العبوات.
لدى wooyopet مادتان أساسهما PE وتؤديان وظيفتين مختلفتين. WYC-PE P179 WT020 هو مركّب PE بألياف نباتية جاهز للمعالجة وطُوّر للبثق والنفخ، وله معدل تدفق مصهور منخفض، ويُقصد به أن يُغذّى كتركيبة نهائية معتمدة. أما WYC-PE YS60E فهو ماستر باتش PE بلون بني غامق يحتوي على 60% من ألياف جوز الهند، وقد صُمم ليُخلط مع PE متوافق حتى يتمكن مصنّع القولبة بالحقن من ضبط محتوى الألياف النهائي واللون والصلابة لصناديق التخزين والصواني والأغلفة والأجزاء الهيكلية.
يتتبع هذا المقال أولًا مشروع عبوة شامبو سعة 500 mL من HDPE العادي إلى PE بألياف نباتية، بما في ذلك ترهّل الباريسون وتباين سماكة الجدار طوليًا وملمس السطح. ثم يوضح ما يضيفه ماستر باتش YS60E عالي الألياف إلى مجموعة منتجات PE، وأين يجب ألا تُعتبر بيانات القولبة بالحقن دليلًا على أداء البثق والنفخ.
1. ما تعنيه بيانات P179 WT020 بالنسبة للبثق والنفخ
يُعرَّف P179 WT020 بأنه PE مركّب مع ألياف نباتية مختارة. والمادة الطبيعية فاتحة اللون وتحمل جزيئات مرئية تشبه الحبيبات، وقد تحتفظ برائحة نباتية خفيفة. ويميّزه تدفقه المنخفض وقيمة مقاومة الصدم المرتفعة المعلنة ومعامل المرونة المعتدل عن مركّبات PP و ABS المخصصة للقولبة بالحقن في بقية تشكيلة wooyopet.
| الخاصية | القيمة النموذجية | الطريقة / الشرط | الصلة بالبثق والنفخ |
|---|---|---|---|
| المادة | PE + ألياف نباتية | مركّب جاهز | تركيبة نهائية مخصصة للمعالجة المباشرة |
| الكثافة | 1.04 g/cm³ | ISO 1183 | يُستخدم في حسابات وزن العبوة واستهلاك المادة |
| معدل تدفق المصهور | 0.3 g/10 min | 230°C / 2.16 kg | نطاق تدفق منخفض يرتبط بقوة مصهور مفيدة للباريسون |
| مقاومة الشد | 24 MPa | ISO 527-2, 50 mm/min | جزء من تقييم الحمل وسلوك العصر في العبوة |
| الاستطالة عند الكسر | 8.0% | ISO 527-2, 50 mm/min | يُظهر استطالة محدودة مقارنةً بـ PE المرن الخالص؛ ويبقى الشكل الهندسي مهمًا |
| مقاومة الانحناء | 37 MPa | ISO 178, 10 mm/min | ذو صلة بملمس الجدار واستجابة الحمل العلوي |
| معامل الانحناء | 1,050 MPa | ISO 178, 10 mm/min | صلابة معتدلة مناسبة لمسار عبوة قابلة للعصر |
| مقاومة صدم Izod المحزوزة، 23°C | 16 kJ/m² | ISO 180/1U | يدعم تطوير مقاومة السقوط لكنه لا يغني عن اختبار سقوط عبوة معبأة |
| صلادة شور | 65 HD | ISO 868 | مفيد لمقارنة ملمس السطح بين الدفعات المعتمدة |
| نقطة الانصهار | 135°C | مرجع الدرجة | يجب أن تحقق درجة حرارة المعالجة مع ذلك تلدينًا كاملًا ومتجانسًا |
معدل تدفق المصهور 0.3 g/10 min مؤشر على العملية وليس وصفة كاملة
قد يُعلن PP بألياف نباتية مخصص للقولبة بالحقن عن معدل تدفق مصهور في نطاق 7–15 g/10 min. أما PE المخصص للبثق والنفخ عند 0.3 g/10 min فيعمل في نطاق تدفق مختلف تمامًا، لأن عملية البثق تتطلب أن يتدلى الباريسون الساخن دون سند قبل أن يُحيط به القالب. وإذا كانت قوة المصهور منخفضة جدًا، يمدّ الجذب الأرضي الباريسون، فيصبح جزؤه العلوي رقيقًا وتتراكم المادة في جزئه السفلي.
لذلك يتوافق انخفاض معدل تدفق المصهور مع العملية المقصودة، لكنه لا يضمن وحده سلوكًا مستقرًا للباريسون، فدرجة حرارة المصهور والانتفاخ عند فتحة القالب وتصميم الرأس ومعدل البثق وتشتت الألياف والرطوبة وزمن المكوث كلها تغيّر طريقة تدلي الباريسون. والأفضل استخدام معدل تدفق المصهور للمادة الواردة كأحد فحوص الاتساق وفق الطريقة والظروف الاختبارية نفسها.
يجب تأكيد مقاومة الصدم على العبوة المعبأة
نتيجة اختبار Izod المحزوز المعلنة البالغة 16 kJ/m² مرتفعة مقارنة بكثير من مركّبات حقن الألياف النباتية الصلبة، وهي تشير إلى أن التركيبة المختبَرة تحتفظ باستجابة صدم مفيدة، وهذا ذو قيمة لعبوة ستُملأ وتُغلق وتُحزَّم وتُنقل وتُسقط. لكن نتيجة قضيب اختبار مقولب لا تعادل أداء العبوة، فمنطقة القطع في القاعدة وانتقال الكتف وهندسة المقبض أو القبضة وتوزيع الجدار والمحتوى هي التي تحدد موضع تركّز الإجهاد عند السقوط.
ولهذا السبب استخدم المشروع الموصوف أدناه اختبارات سقوط العبوة المعبأة بعد استقرار برنامج سماكة الجدار. فبيانات المادة اختارت مسار التطوير، بينما اعتمد اختبار العبوة العبوة الفعلية.
معامل المرونة المعتدل مناسب للعبوة
معامل الانحناء البالغ 1,050 MPa أقل من القيم التي تتجاوز 2,000 MPa والمعلنة لبعض درجات PP بألياف الخشب والخيزران، وهذا ليس ضعفًا في هذا التطبيق. فعبوة الشامبو لا تحتاج إلى صلابة لعبة مضغ أو غلاف إلكتروني بتركيب نقري، بل تحتاج إلى عصر مضبوط واستعادة للشكل وتحمل للصدم وجدار مستقر. وزيادة الصلابة دون فحص مقاومة القطع وسلوك العصر قد تجعل العبوة تبدو هشّة أو صعبة الإفراغ.
2. البثق والنفخ يطرح مشكلات مختلفة تتعلق بالألياف النباتية
لا تُخضع القولبة بالحقن والبثق والنفخ المركّب للإجهاد بالطريقة نفسها. فالقطعة المحقونة تُملأ تحت ضغط داخل تجويف مغلق، أما الباريسون في البثق والنفخ فيُبثق في الهواء الطلق ويتدلى تحت وزنه ثم يُضغط عليه عند إغلاق القالب، وبعد ذلك يُوسَّع ضد التجويف بضغط الهواء. ويمكن أن تؤثر الألياف النباتية في كل مرحلة.
ترهّل الباريسون
إذا كانت درجة حرارة المصهور مرتفعة أكثر من اللازم، أو افتقرت التركيبة النهائية إلى متانة المصهور، فإن الباريسون (الأنبوب الأولي) يستطيل قبل إغلاق القالب. وقد تصبح القارورة الناتجة رقيقة عند الكتف وثقيلة عند القاعدة. وقد ترفع الألياف النباتية اللزوجة عند معدلات القص المنخفضة في تركيبة ما، بينما تُحدث عدم استقرار موضعي في تركيبة أخرى إذا لم يكن محتوى الرطوبة أو التشتت أو التركيز مضبوطًا. والحل العملي ليس «مزيدًا من الألياف» أو «أليافًا أقل» بمعزل عن غيرها، بل مركّب نهائي مستقر، ودرجة حرارة مصهور مضبوطة، وبرنامج توزيع للباريسون مطابق للقارورة.
تفاوت سُمك الجدار طوليًا
لا تنقل الألياف ومصفوفة PE الحرارة بالطريقة نفسها. ولذلك قد يؤدي التوزيع غير المنتظم للألياف إلى تضخيم فروق درجة الحرارة عبر الباريسون. كما تؤثر نسبة النفخ، وتهوية القالب، والتبريد، ومنطقة الانتقال من الكتف إلى الجسم في موضع استطالة المادة. وعلى خلاف تصحيح الانكماش في القولبة بالحقن، يجب على مهندس القولبة بالنفخ أن يضبط سُمك الباريسون قبل النفخ والاستطالة الموضعية بعد وصوله إلى القالب.
ظهور الحبيبات وخشونة السطح
قد تصبح الجزيئات النباتية أكثر وضوحًا عند استطالة الباريسون. وقد تُنتج الحبيبات الناعمة المنتظمة المظهر المطفي الطبيعي الذي تريده العلامة التجارية، أما المادة الخشنة أو سيئة التشتت فقد تظهر في صورة خطوط خشنة أو جزيئات مكشوفة. ويجب تحديد المظهر المقبول باستخدام قارورة حقيقية مقولبة بالنفخ، لأن العينة اللوحية المقولبة بالحقن لا تعيد إنتاج نسبة الاستطالة أو تطور السطح نفسيهما.
محتوى الألياف مقابل استقرار العملية
قد يعزّز ارتفاع محتوى الألياف النباتية رسالة المواد الأولية المتجددة، لكنه يغيّر أيضًا ريولوجيا المصهور ومظهر السطح وسلوك مقاومة الصدم وقابلية إعادة التدوير. ويُورَّد P179WT020 كتركيبة جاهزة، بحيث يُضبط مستوى الألياف والحامل والاستجابة لعملية التصنيع معًا. وإذا خفّفته مصانع لاحقًا بـ HDPE لتلطيف المظهر، يصبح المزيج الجديد مادة مختلفة يجب إعادة التحقق من صلاحيتها.
3. مشروع: تحويل قارورة شامبو سعة 500 mL من HDPE العادي
كان العميل ينتج قوارير شامبو وبلسم سعة 500 mL من HDPE طبيعي مع ملصق حساس للضغط. وأرادت العلامة التجارية عنصرًا ظاهرًا من المواد النباتية مع الإبقاء على خط البثق والنفخ القائم وتحقيق أداء سقوط مماثل لقارورتها المعتمدة. وكانت القارورة ذات جسم مربع بحواف مستديرة وكتف واضح المعالم وتوزيع سُمكي مُحسَّن أصلًا لدرجة HDPE العادية.
الاختبار الأول: نسخ إعدادات HDPE أدى إلى الترهل والاسمرار
استخدمت عملية HDPE الأصلية درجات حرارة للأسطوانة مقدارها 180°C في الخلف و195°C في الوسط و210°C في الأمام، مع رأس قالب بدرجة 205°C. وكانت سرعة اللولب متوسطة، وضغط النفخ 0.5 MPa، ودرجة حرارة القالب 15°C.
في الاختبار الأول مع الألياف النباتية، أدّت درجات الحرارة المرتفعة في المنطقة الأمامية ورأس القالب إلى خفض لزوجة المصهور وزيادة تعرّض المادة للحرارة. فازداد لون الباريسون قتامة وظهرت رائحة احتراق خفيفة. والأهم أن الباريسون استطال بسرعة قبل إغلاق القالب. وأظهرت القوارير الجاهزة فرقًا طوليًا في سُمك الجدار يتجاوز 0.4 mm: كانت المنطقة السفلية ثقيلة بينما كان الكتف رقيقًا أكثر من اللازم.
لم يكن هذا العيب دليلًا على أن الماكينة لا تستطيع تشغيل المركّب، بل أظهر أن إعدادات الحرارة الخاصة بـ HDPE العادي غير مناسبة لنافذة المعالجة المنخفضة لـ PE مع الألياف النباتية.
خفض الحرارة وسرعة اللولب مع برنامج باريسون جديد
أُعيد ضبط الأسطوانة على 168°C في الخلف و172°C في الوسط و178°C في الأمام، وانخفضت درجة حرارة رأس القالب من 205°C إلى 180°C. وتقع هذه الإعدادات ضمن إرشادات المورّد الخاصة بالأسطوانة وتُبقي الرأس قريبًا من نافذة التطوير عند نحو 175–185°C. وقد أدّت درجة حرارة المصهور الأقل إلى تحسين احتفاظ الباريسون بشكله وإزالة رائحة الاحتراق.
تباطأ معدل البثق بعد خفض الحرارة، وظهر نمط خشن خفيف عندما مكثت المادة وقتًا طويلًا في الرأس. فنُقلت سرعة اللولب من المتوسطة إلى المتوسطة المنخفضة للحد من تسخين القص، وعُدّلت توقيتات الماكينة بحيث بقي الفاصل بين بثق الباريسون وإغلاق القالب قصيرًا وثابتًا. وكان الهدف إنتاجًا مضبوطًا لا مجرد أدنى سرعة ممكنة.
خُفِّض ضغط النفخ من 0.5 MPa إلى 0.45 MPa بعد عدة اختبارات. فعند الضغط الأصلي كان الكتف يستطيل بقوة مفرطة، وعند ضغط أقل بكثير ظهرت تجاعيد موضعية وتفاصيل سطحية غير مكتملة. وقد أعطى ضبط 0.45 MPa أفضل نتيجة لهذا القالب تحديدًا سعة 500 mL، وينبغي اعتباره قيمة خاصة بهذه الحالة لا ضغطًا عامًا لكل قارورة.
برمجة توزيع سُمك الجدار
قلّل تصحيح الحرارة من الترهل لكنه لم يساوِ سُمك الجدار طوليًا بالكامل، لذلك أُعيدت برمجة نظام توزيع سُمك الباريسون بحيث تزيد المادة في القسم المخصص للجزء العلوي من القارورة وتقل في القسم المخصص للجسم السفلي. وقد عوّض ملف التشكيل الأولي هذا، «سميك في الأعلى ورقيق في الأسفل»، عن الاستطالة المتبقية بفعل الجاذبية.
أُجريت القياسات عند القاعدة والجدار الجانبي السفلي واللوحة الوسطى والكتف ومنطقة انتقال الرقبة على مدى دورات متعددة. وعدّل الفريق البرنامج بزيادات صغيرة حتى لم يعد الكتف يقل عن الحد الأدنى الذي يطلبه العميل مع بقاء القاعدة ضمن الوزن المستهدف.
العلامة التجارية تختار الإبقاء على الحبيبات الطبيعية
أنتجت الألياف النباتية المستطالة ملمسًا حبيبيًا أكثر وضوحًا من HDPE العادي الذي يستخدمه العميل. وقد دُرست ثلاثة مسارات للمظهر: التركيبة الطبيعية، ونسخة بماستر باتش ملوّن تحجب جزءًا من الحبيبات، ونسخة بقاعدة قالب منقوشة بخشونة. واختارت العلامة التجارية السطح الطبيعي لأن الجزيئات جعلت التغيير في المادة معروفًا من النظرة الأولى. وكان ذلك اعتمادًا جماليًا لا قاعدة عامة؛ فقد يحتاج خط مستحضرات تجميل آخر إلى ألياف أنعم أو نسبة تحميل أقل أو حزمة ألوان مضبوطة.
اختبار السقوط والإنتاج المستقر
بعد استقرار توزيع سُمك الجدار، مُلئت ثلاث دفعات إنتاجية بمجموع 30 قارورة بـ 500 mL من الماء وأُسقطت من ارتفاع 1.2 m على الخرسانة. ولم تتحطم أي قارورة، وبقيت منطقة قطع القاعدة وانتقال الكتف سليمة. ويدعم هذا الاختبار هذه القارورة وهذه العملية ومجموعة العينات هذه؛ وينبغي أن يحتفظ اعتماد الإنتاج بظروف التكييف واتجاه الغطاء ومعايير النجاح التي يحددها العميل.
كانت إعدادات الحالة المستقرة 168°C في الخلف و172°C في الوسط و178°C في الأمام مع رأس قالب بدرجة 180°C، وسرعة لولب متوسطة منخفضة، وضغط نفخ 0.45 MPa، وقالب بدرجة 15°C. وارتفع العائد من 81% في الاختبار الأول إلى 94%. ثم طبّق العميل هذا المسار على قوارير الشامبو والبلسم سعة 500 mL معًا. وبقيت قارورة غسول الجسم الأرق تحت التقييم لأن نافذة سُمك جدارها الأضيق تتطلب برنامج باريسون منفصلًا وتحققًا منفصلًا من اختبار السقوط.
| بند قارورة الشامبو | إعداد HDPE الأصلي | التوجه المستقر لـ PE مع الألياف النباتية | النتيجة الملاحظة |
|---|---|---|---|
| الخلف / الوسط / الأمام | 180 / 195 / 210°C | 168 / 172 / 178°C | خفض التعرّض للحرارة وتحسين لزوجة الباريسون |
| رأس القالب | 205°C | 180°C | خفض الترهل والاسمرار ورائحة الاحتراق |
| سرعة اللولب | متوسطة | متوسطة منخفضة مع توقيت مضبوط | الحد من حرارة القص مع تجنّب المكوث الطويل في الرأس |
| ضغط النفخ | 0.5 MPa | 0.45 MPa | سُمك كتف أفضل لهذه القارورة |
| درجة حرارة القالب | 15°C | 15°C | الإبقاء على ظرف التبريد القائم |
| برنامج الباريسون | إعداد HDPE العادي | مادة أكثر في القسم العلوي ومادة أقل في القسم السفلي | عوّض الاستطالة بفعل الجاذبية |
| الإنتاجية | 81% في الاختبار الأول بالألياف النباتية | 94% | بعد ضبط الحرارة والتوقيت والضغط وبرمجة سُمك الجدار |
4. YS60E: ماستر باتش PE عالي الألياف من ألياف جوز الهند
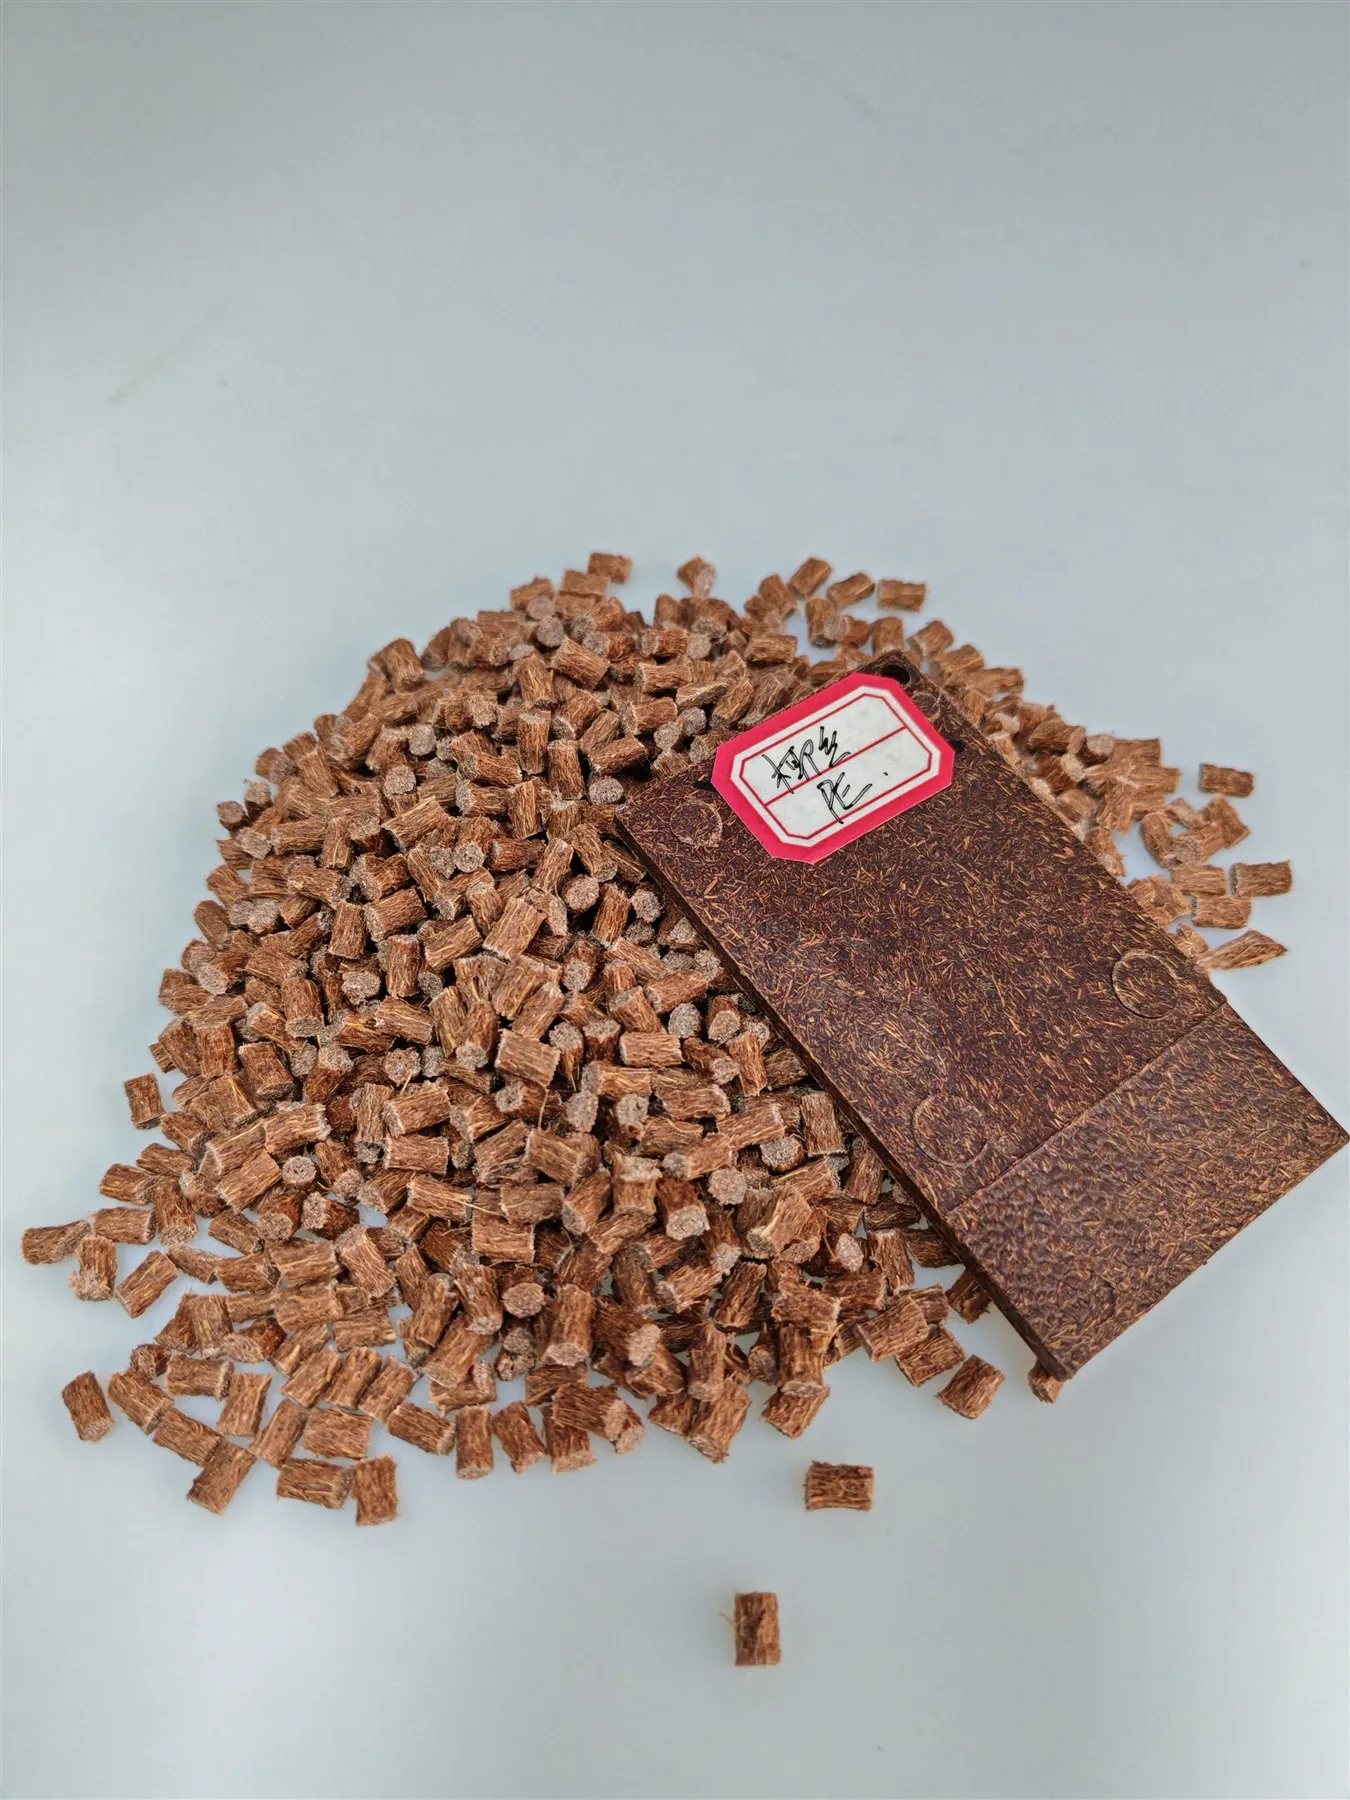
لا يمثل YS60E المسار المنتجي نفسه الذي يمثله P179WT020؛ فهو ماستر باتش PE بلون بني غامق يحتوي على 60% من ألياف جوز الهند المعالَجة. ويمنح المصنع في المراحل اللاحقة مادة أولية مركّزة يمكن خلطها بـ PE متوافق، بما يتيح ضبط ظهور الألياف والدرجة البنية والصلابة في المنتج النهائي المقولب بالحقن.
تُستخرج ألياف جوز الهند من الطبقة الليفية المحيطة بقشرة جوز الهند. وتصنع بنيتها الخشنة المتينة هوية بصرية قوية في المركّب، لكن البنية نفسها تتطلب تجفيفًا وتشتيتًا مضبوطين. وتصف القيم المنشورة أدناه مادة الماستر باتش، لا كل تركيبة مخففة محتملة.
| خاصية ماستر باتش YS60E | القيمة المنشورة | كيفية استخدام الرقم |
|---|---|---|
| محتوى الألياف النباتية | 60% | احسب محتوى الألياف النهائي النظري من نسبة الخلط الفعلية |
| اللون / الشكل | حبيبات بنية داكنة | يُتوقَّع لون بني أفتح عند إضافة PE متوافق |
| العملية المقصودة | القولبة بالحقن بعد الخلط | لا تفترض ملاءمته لنفخ القوالب |
| قيمة معامل الشد | 40 MPa | قيمة معلنة على البطاقة؛ تحقق من المصطلح والطريقة في صحيفة البيانات الحالية |
| الاستطالة عند الكسر | 4.8% | قيمة اختبار الماستر باتش، وليست استطالة القطعة المخففة |
| معامل المرونة | 1,300 MPa | بيانات الماستر باتش وفق الطريقة المذكورة |
| مقاومة الانحناء | 82 MPa | قيمة الماستر باتش؛ يجب إعادة اختبار الخلطة النهائية |
| معامل الانحناء | 4,400 MPa | يُظهر صلابة عالية في الشكل المركّز، وليس أداء القطعة النهائية |
| مقاومة الصدم مع حز، 23°C | 3.9 kJ/m² | يُستخدم فقط لتركيبة الماستر باتش المختبَرة |
| الكثافة | 1.17 g/cm³ | تتغير كثافة الخلطة النهائية بتغير PE المستخدم في التخفيف |
| مؤشر الانصهار | 3.18 | تحقق من ظرف الاختبار قبل المقارنة مع راتنج آخر |
| الصلادة | 82 | تحقق من المقياس وصحيفة البيانات الحالية قبل استخدامها في المواصفات |
لماذا يُعد نموذج الماستر باتش مفيدًا
يمنح المركّب الجاهز الثابت راحة في الاستخدام لكنه يحبس المصنع في مستوى واحد من الألياف وتوازن واحد للخصائص. أما ماستر باتش بنسبة 60% فيمنح فريق التطوير مساحة أوسع. قد يستخدم صندوق تخزين سميك نسبة تحميل أعلى للحصول على ملمس وصلابة أقوى، بينما قد يحتاج صينية أرق إلى مزيد من التخفيف لتحسين التدفق وسلوك الصدم. ويمكن للمادة المركّزة نفسها أن تخدم عدة تركيبات نهائية إذا خُضع كل منها للضبط والتحقق بشكل منفصل.
حساب محتوى الألياف النظري مباشر. فالخلطة المكوّنة من جزء واحد من YS60E وثلاثة أجزاء من PE النقي تحتوي على نحو 15% من الألياف، لأن ربع الخلطة ماستر باتش و60% من هذا الربع ألياف. أما النتيجة الميكانيكية فليست بهذه البساطة. فالمعامل والمقاومة ومقاومة الصدم لا تتغير بالضرورة في خط مستقيم مع نسبة الخلط. فتوافق الحامل والوزن الجزيئي لـ PE المستخدم في التخفيف وترطيب الألياف والرطوبة وتاريخ القص يمكن أن تُنتج تغيرات غير خطية.
يوصي دليل المنتج الحالي لدى wooyopet بخلط YS60E مع PE نقي متوافق بنسبة 1:1 كحد أدنى. لذا فإن نسبة ماستر باتش أقل مثل 1:3 تُعد تركيبة تطويرية ينبغي تأكيدها مع المورّد والتحقق منها عبر القولبة والاختبارات الفيزيائية قبل الإنتاج. فالحساب يمكن أن يحدد ما يجب اختباره، لكنه لا يحل محل الاختبار.
اللون جزء من التركيبة
تتحول الحبيبات البنية الداكنة إلى بني أفتح أو بني بيج مع إضافة PE الطبيعي أو الفاتح. وقد يزيل ذلك الحاجة إلى ماستر باتش تلوين إضافي عندما تريد العلامة مظهر ألياف جوز الهند الطبيعي. وإذا لزم لون محدد، فأعدّ سلسلة تخفيف وقوالب ألواح والقطعة الفعلية، ثم اعتمد اللون تحت مصدر إضاءة واحد وطريقة قياس واحدة. وتحت نحو 10% من الألياف في المنتج النهائي، قد يصبح الملمس والتأثير التعزيزي أضعف من أن يدعم قصة المنتج المقصودة، لكن الحد العملي يتوقف على القطعة والراتنج الأساسي.
لماذا لا يُعد YS60E مضافًا تلقائيًا لنفخ القوالب
مسار المعالجة المعلن لـ YS60E هو القولبة بالحقن. ويصف تركيز الألياف العالي فيه وقيمة مؤشر المصهور 3.18 الماستر باتش، وليس الخلطة النهائية المخففة ولا الأنبوب المعلّق. وإضافته إلى HDPE مخصص لنفخ القوالب تغيّر في الوقت نفسه معدل تدفق المصهور ومقاومة المصهور عند القص المنخفض وانتفاخ الفوهة والسطح والالتحام عند القطع وتوزيع سماكة الجدار.
لا يمكن التوسع إلى نفخ القوالب إلا في صورة مشروع تطويري منضبط. حدّد هدف الألياف النهائي، واختر PE متوافقًا لنفخ القوالب، وجفّف المكوّنين، ثم ركّبهما أو اخلطهما بانتظام، وقس معدل تدفق المصهور والسلوك الريولوجي للخلطة النهائية. بعد ذلك قيّم ثبات الأنبوب المعلّق ووزن القارورة وخريطة الجدار والالتحام عند القطع والتشقق البيئي تحت الإجهاد وتوافق المحتويات وأداء السقوط. وإلى أن يُنجز ذلك العمل، يبقى P179 WT020 نقطة البداية المباشرة لتغليف العبوات المجوّفة بنفخ القوالب.
5. حدود الاختيار بين مساري PE
| التطبيق | المادة البدئية المفضلة | السبب | التحقق المطلوب |
|---|---|---|---|
| قوارير الشامبو والبلسم وغسول الجسم | P179 WT020 | مركّب جاهز لنفخ القوالب، بمعدل تدفق مصهور 0.3 g/10 min وقيمة مقاومة صدم 16 kJ/m² | خريطة الجدار، وسقوط القارورة معبأة، وتوافق المحتويات والغطاء |
| عبوة مجوّفة لمستحضرات التجميل أو الاستخدام المنزلي | P179 WT020 | مسار PE منخفض التدفق بملمس مطفي طبيعي | حد السطح، والتشقق تحت الإجهاد، واللون، والتصاق الملصق |
| صندوق أو صينية تخزين مقولبة بالحقن | YS60E + PE متوافق | ماستر باتش عالي الألياف يتيح تخفيفًا منضبطًا | تدفق الخلطة النهائية وصلابتها ومقاومتها للصدم وانكماشها ولونها |
| غلاف صلب مقولب بالحقن بملمس قوي لألياف جوز الهند | YS60E بنسبة تحميل أعلى مُتحقَّق منها | ألياف مركّزة ولون طبيعي داكن | بوابة الحقن، وخط الالتحام، وتشتت الألياف، والمعيار المظهري |
| خلطة تجريبية لنفخ القوالب | YS60E فقط ضمن برنامج تطويري | يمكن ضبط مصدر الألياف ومحتواها لكنه يفتقر إلى اعتماد جاهز لنفخ القوالب | اختبارات ريولوجيا الخلطة النهائية، والأنبوب المعلّق، والالتحام عند القطع، والجدار، والسقوط |
| تغليف ملامس للأغذية | تحقق من الدرجة المحددة والتقرير الخاص بها | حالة ملامسة الأغذية خاصة بالتركيبة والسوق | الامتثال المطبق للهجرة والتكوين بالنسبة إلى المنتج النهائي |
لا تنطبق وثائق ملامسة الأغذية الخاصة بدرجة PP أخرى من wooyopet تلقائيًا على درجات PE هذه. وينبغي للمشتري الحصول على التقرير الخاص بتركيبة PE المحددة ونظام التلوين وظروف الاستخدام المقصودة. كما تتطلب مستحضرات التجميل والمواد الكيميائية المنزلية عملًا على توافق المحتويات حتى عندما لا تكون العبوة خاضعة للتنظيم كمنتج ملامس للأغذية.
6. عيوب نفخ القوالب الشائعة وترتيب فحص عملي
| العيب | مجالات العملية المحتملة | ترتيب الفحص الموصى به |
|---|---|---|
| ترهل الأنبوب المعلّق؛ القمة رقيقة والقاعدة ثقيلة | درجة حرارة الرأس، ومقاومة المصهور، وتوقيت البثق، وبرنامج الأنبوب المعلّق | اخفض درجة حرارة الرأس المفرطة، وثبّت معدل الإنتاج وتوقيت الإغلاق، ثم أعد برمجة توزيع الجدار |
| خشونة الأنبوب المعلّق أو رائحة احتراق | تاريخ التسخين، وزمن البقاء، والمناطق الميتة، والرطوبة | راجع كل مستشعر في الأسطوانة/الرأس، ونظّف بالتفريغ، وقلّل زمن البقاء، وتحقق من التجفيف |
| جدار رقيق موضعي بعد النفخ | الضغط، ونسبة النفخ، ودرجة حرارة الأنبوب المعلّق، وهندسة الكتف | ارسم خريطة سماكة الجدار، واضبط الضغط ومقطع الأنبوب المعلّق، ثم راجع الهندسة |
| جزيئات مرئية مفرطة | حجم الألياف، ونسبة التحميل، والتشتت، ونسبة التمدد | اعتمد قارورة فعلية؛ وإذا رُفضت، اختبر تخفيفًا منضبطًا أو تركيبة بألياف أدق |
| تجاعيد أو تكوين غير كامل للتجويف | ضغط منخفض، وأنبوب معلّق بارد، وتنفيس | تحقق من الضغط ونافذة المصهور، ونظّف فتحات التنفيس، ثم قيّم تعديلات القالب |
| كسر عند السقوط في الكتف أو القاعدة | جدار رقيق، وتصميم الالتحام عند القطع، وإجهاد موضعي، والمحتويات، وظروف التهيئة | افحص خريطة الجدار ومنشأ الكسر قبل تغيير المادة |
| لون أو رائحة غير مستقرة | دفعة الألياف، والرطوبة، وزمن البقاء، والمادة المعاد طحنها | اضبط الدفعات الواردة والتجفيف، وحدّ من زمن البقاء، وافصل تجارب المادة المعاد طحنها |
قد يكون ضغط نفخ يبلغ نحو 0.4–0.5 MPa منطقة بداية مفيدة لفئة القارورة الموثقة، لكن القيمة الصحيحة تتوقف على الحجم والجدار ونسبة النفخ والقالب. وبالمثل، يمكن تقييم عمق تنفيس للقالب نحو 0.025–0.038 mm مع عرض سطح إحكام لا يقل عن 1.5 mm كمرجع أولي للقالب، لا أن يُنسخ دون تفكير. فعمق التنفيس المفرط يُنشئ زوائد، والتنفيس غير الكافي يحبس الهواء ويضعف دقة السطح.
7. دور مواد ألياف نباتية قائمة على PE في مجموعة wooyopet
يمثل خط PE لدى wooyopet حاليًا اتجاهين تطويريين متكاملين. فـ P179 WT020 هو المسار الجاهز لنفخ القوالب: معدل تدفق مصهور منخفض، وسلوك صدم مفيد، ونطاق مرجعي للأسطوانة 165–180°C، وسطح طبيعي بملمس نباتي لتغليف العبوات المجوّفة. أما YS60E فهو مسار الماستر باتش عالي التركيز: 60% ألياف جوز الهند، ومظهر بني داكن، ومعامل انحناء معلن 4,400 MPa في صورة ماستر باتش، مخصص للخلط المنضبط والقطع المقولبة بالحقن.
في مشروع القوارير، يمنع هذا التمييز إهدار التجارب. اختر P179 WT020 عندما يكون الهدف المباشر هو نفخ القوالب بالبثق. واختر YS60E عندما يحتاج المصنع بالحقن إلى محتوى ألياف قابل للضبط وهوية قوية لألياف جوز الهند. وتعامل مع تركيبة نفخ قوالب قائمة على YS60E كمشروع تطوير مادة جديد، لا كتغيير بسيط في الجرعة.
تظهر حالة زجاجة الشامبو أيضاً لماذا ينجح تغليف ألياف نباتية أو يفشل على مستوى العملية. أنتج الاختبار الأول ترهّلاً وفرقاً في سماكة الجدار يتجاوز 0.4 mm لأن ملف التسخين الخاص بـ HDPE العادي كان شديداً أكثر من اللازم. تطلّب الإنتاج المستقر ملفاً أقل في الأسطوانة والرأس، وسرعة لولب مضبوطة، وضغط نفخ خاصاً بالقطعة، وبرنامجاً جديداً لسماكة الأنبوب الأولي. وبعد ضبط هذه المتغيرات ومواءمتها، بلغ الخط مردوداً 94% واجتازت الزجاجات المعبأة سلسلة السقوط الموثقة من 1.2 m.
زجاجة ألياف نباتية موثوقة ليست مجرد زجاجة باهتة بنقاط مرئية. إنها تركيبة نهائية محددة، وأنبوب أولي مستقر، وخريطة سماكة جدار مقاسة، وعبوة تصمد أمام محتواها وخط التعبئة ومسار التوزيع ودورة الاستخدام. هذا المزيج هو ما يمكّن العلامة التجارية من إدخال مادة نباتية دون التخلي عن الأداء الذي جعل زجاجات HDPE ناجحة في المقام الأول.