Композитный PE с растительным волокном для выдувных бутылок и расширенные применения мастербатча PE с кокосовым волокном
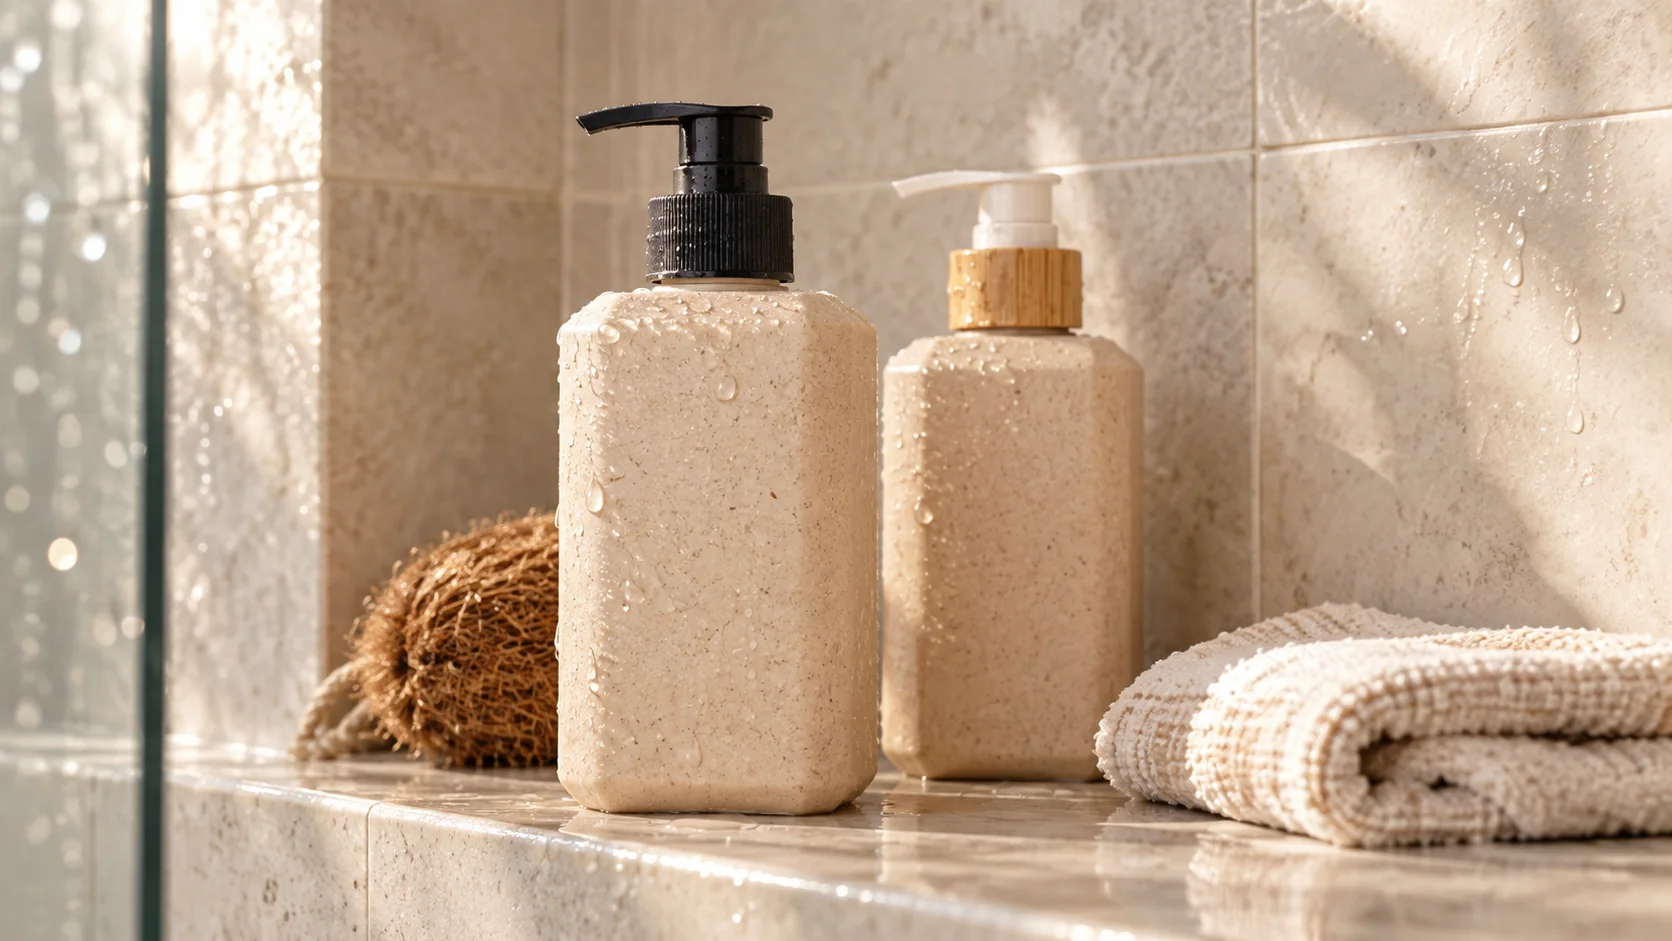
Пример бутылки для шампуня объёмом 500 мл и мастербатча PE с высоким содержанием кокосового волокна показывает, где подходят готовый к выдуву PE и регулируемые композиции для литья.
Вопросы покупателей и инженеров
Вопросы о растительно-волоконном PE для бутылок и мастербатче с кокосовым волокном
Почему низкий MFR важен для бутылки, формуемой экструзионно-раздувным способом?
Свисающая заготовка-парисон должна сохранять достаточную прочность расплава, чтобы не растягиваться под собственным весом до замыкания пресс-формы. Низкий MFR способствует выполнению этого требования, но стабильность парисона всё же зависит от температуры расплава, конструкции головки, времени пребывания и итогового состава.
Можно ли перерабатывать P179 WT020 на существующем температурном профиле HDPE?
Существующие машина и пресс-форма могут дать отправную точку для испытания, но обычный температурный профиль для HDPE не следует переносить автоматически. Задокументированное окно переработки растительно-волоконного PE ниже, а чрезмерная температура расплава или головки может потемнить волокно, снизить вязкость и усилить провисание парисона.
Можно ли вводить YS60E непосредственно в экструзионно-раздувную линию?
YS60E — это PE-мастербатч с 60% кокосового волокна, для которого заявлен маршрут переработки литьём под давлением после смешения с совместимым PE. Любое применение в экструзионно-раздувном процессе требует отдельного исследования на малых партиях: итоговое содержание волокна, MFR, прочность расплава, дисперсность и поведение бутылки.
Гарантирует ли смешение мастербатча с PE в соотношении 1:3 определённый модуль упругости?
Нет. Смешение 1:3 даёт теоретическое содержание волокна около 15%, если мастербатч содержит 60% волокна, но итоговая жёсткость и поведение при ударе зависят от разбавляющего PE, совместимости, влажности, дисперсности и истории переработки. Готовую смесь необходимо переработать в изделие и испытать; опубликованные стартовые рекомендации wooyopet предполагают как минимум смешение 1:1, если только испытание для конкретного проекта не подтверждает иное соотношение.
Для рекомендации по конкретному изделию сообщите wooyopet объём бутылки, геометрию горловины и плеча, целевую толщину стенки по зонам, данные по головке и машине, содержимое продукта, метод испытания на падение и желаемый внешний вид волокна.
Почему экструзионно-раздувным бутылкам для средств личной гигиены нужна иная стратегия применения растительного волокна
Бутылки из HDPE выпускаются в огромных объёмах для шампуней, кондиционеров, гелей для душа, бытовой химии и косметической упаковки. Причины практичны: полиэтилен имеет отработанный маршрут экструзионно-раздувного формования, хорошую стойкость ко многим рецептурам, приемлемую стойкость к падению и цепочку поставок, знакомую упаковочным заводам по всему миру. В то же время упаковка, полностью изготовленная из обычного PE, даёт бренду мало возможностей говорить о возобновляемом или возвратном сырье.
Композит с растительным волокном на основе PE предлагает промежуточный инженерный маршрут. Контролируемое количество натурального волокна вводится в матрицу PE, так что бутылка сохраняет базовый экструзионно-раздувной процесс, приобретая при этом видимую растительную текстуру и снижая долю материала, полностью полученного из нефти. Этот маршрут не делает матрицу PE биологически разлагаемой по своей природе и не снимает необходимость оценки совместимости, стойкости к содержимому, миграции, падения и переработки отходов. Его ценность — в возможности ввести прослеживаемый растительный компонент, не отказываясь от привычного процесса формования бутылки.
У wooyopet есть два материала на основе PE для разных задач. WYC-PE P179 WT020 — готовый к переработке растительно-волоконный компаунд PE, разработанный для экструзионно-раздувного формования. Он имеет низкий показатель текучести расплава и предназначен для подачи в виде утверждённой конечной рецептуры. WYC-PE YS60E — тёмно-коричневый PE-мастербатч с 60% кокосового волокна. Он предназначен для смешения с совместимым PE, чтобы переработчик литьём под давлением мог регулировать итоговое содержание волокна, цвет и жёсткость для ящиков, лотков, корпусов и конструкционных изделий.
В этой статье сначала разбирается проект бутылки для шампуня объёмом 500 мл: переход от обычного HDPE к растительно-волоконному PE, включая провисание парисона, продольную разнотолщинность стенки и текстуру поверхности. Затем объясняется, что добавляет в ассортимент PE мастербатч YS60E с высоким содержанием волокна и где его данные по литью под давлением нельзя считать доказательством поведения при экструзионно-раздувном формовании.
1. Что данные P179 WT020 означают для экструзионно-раздувного формования
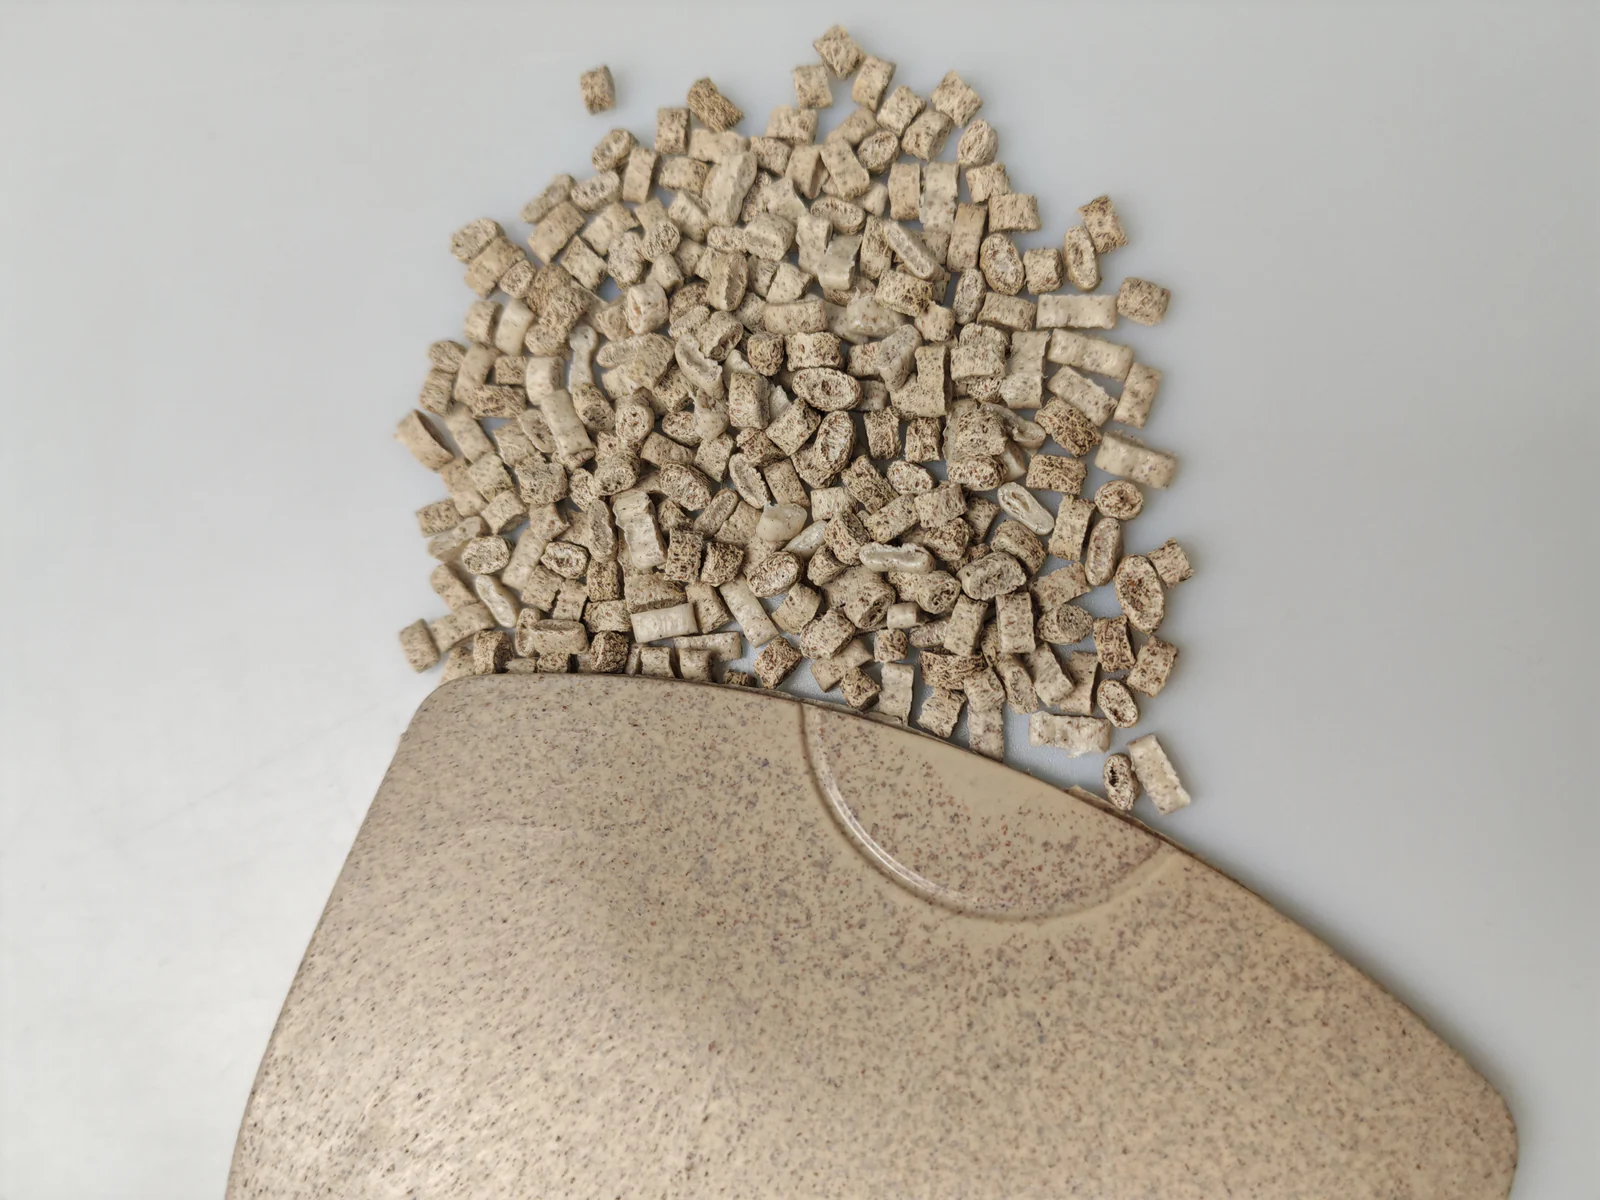
P179 WT020 заявлен как PE, компаундированный отобранным растительным волокном. Натуральный материал светлый, содержит видимые зернистые частицы и может сохранять лёгкий растительный запах. Его низкая текучесть, высокое заявленное значение ударной вязкости и умеренный модуль отличают его от компаундов PP и ABS для литья под давлением в остальной части ассортимента wooyopet.
| Показатель | Типичное значение | Метод / условие | Значение для экструзионно-раздувного формования |
|---|---|---|---|
| Материал | PE + растительное волокно | Готовый компаунд | Конечная рецептура, предназначенная для прямой переработки |
| Плотность | 1.04 g/cm³ | ISO 1183 | Используйте для расчётов массы бутылки и расхода материала |
| Показатель текучести расплава | 0.3 g/10 min | 230°C / 2,16 кг | Область низкой текучести, связанная с приемлемой прочностью расплава парисона |
| Прочность на растяжение | 24 MPa | ISO 527-2, 50 mm/min | Часть оценки нагрузки на бутылку и её сжатия |
| Удлинение при разрыве | 8.0% | ISO 527-2, 50 mm/min | Показывает ограниченную деформацию по сравнению с чистым эластичным PE; геометрия по-прежнему важна |
| Прочность на изгиб | 37 MPa | ISO 178, 10 mm/min | Значимо для тактильного ощущения панели и отклика на нагрузку сверху |
| Модуль упругости при изгибе | 1,050 MPa | ISO 178, 10 mm/min | Умеренная жёсткость, подходящая для маршрута сжимаемой бутылки |
| Ударная вязкость по Изоду с надрезом, 23 °C | 16 kJ/m² | ISO 180/1U | Поддерживает разработку ударостойкой бутылки, но не заменяет испытание наполненной бутылки на падение |
| Твёрдость по Шору | 65 HD | ISO 868 | Полезно для сравнения тактильного ощущения поверхности между утверждёнными партиями |
| Температура плавления | 135°C | Справочная марка | Температура переработки всё равно должна обеспечивать полную, равномерную пластикацию |
MFR 0.3 g/10 min — это подсказка по процессу, а не готовая рецептура
Растительно-волоконный PP для литья под давлением может иметь MFR в диапазоне 7–15 g/10 min. PE для экструзионно-раздувного формования с показателем 0.3 g/10 min работает в совершенно иной области течения, поскольку процесс экструзии требует, чтобы горячий парисон свободно свисал до замыкания пресс-формы. Если прочность расплава слишком низкая, гравитация растягивает парисон: его верхняя зона утоняется, а нижняя накапливает материал.
Таким образом, низкий MFR согласуется с предполагаемым процессом, но сам по себе он не гарантирует стабильного поведения парисона. Температура расплава, разбухание струи, конструкция головки, скорость экструзии, дисперсность волокна, влажность и время пребывания — всё это меняет характер свисания парисона. Входной MFR лучше всего использовать как одну из проверок стабильности при одном и том же методе и условиях испытания.
Ударную вязкость необходимо подтверждать на наполненной бутылке
Заявленный результат 16 kJ/m² по Изоду с надрезом высок относительно многих жёстких растительно-волоконных компаундов для литья. Он показывает, что испытанная рецептура сохраняет приемлемую ударную стойкость, что ценно для бутылки, которую будут наполнять, укупоривать, упаковывать, транспортировать и ронять. Результат на литой образец для испытаний — не то же самое, что поведение бутылки. Место отжима днища бутылки, переход к плечу, геометрия ручки или захвата, распределение стенки и содержимое определяют, где концентрируются напряжения при падении.
Поэтому в описанном ниже проекте испытания на падение наполненных бутылок проводились после стабилизации программы по толщине стенки. Данные по материалу определили маршрут разработки; испытание бутылки подтвердило пригодность фактической упаковки.
Умеренный модуль упругости уместен для бутылки
Модуль упругости при изгибе 1,050 MPa ниже значений свыше 2,000 MPa, заявленных для некоторых марок PP с древесным и бамбуковым волокном. Это не слабое место в данном применении. Бутылке для шампуня не нужна жёсткость игрушки для жевания или корпуса электроники с защёлками. Ей нужны контролируемое сжатие, восстановление формы, стойкость к удару и стабильная стенка. Повышение жёсткости без проверки прочности места отжима и поведения при сжатии может сделать упаковку хрупкой на ощупь или неудобной в использовании.
2. Экструзионно-раздувное формование выявляет другие проблемы растительного волокна
Литьё под давлением и экструзионно-раздувное формование нагружают компаунд по-разному. Литьевое изделие формуется под давлением в замкнутой полости. Парисон при экструзионно-раздувном формовании выдавливается в открытый воздух, свисает под собственным весом, отжимается замыкающейся пресс-формой и затем раздувается к стенкам полости давлением воздуха. Растительные волокна могут влиять на каждый этап.
Провисание парисона
Если температура расплава слишком высока или готовой рецептуре не хватает прочности расплава, заготовка вытягивается ещё до смыкания пресс-формы. В результате бутылка может получиться тонкой в плече и тяжёлой в основании. Растительное волокно в одной рецептуре повышает вязкость при низкой скорости сдвига, а в другой создаёт локальную нестабильность, если влажность, распределение или концентрация не контролируются. Практичный ответ — не «больше волокна» или «меньше волокна» само по себе, а стабильный готовый компаунд, контролируемая температура расплава и запрограммированный профиль заготовки, подобранный под конкретную бутылку.
Продольная разнотолщинность стенки
Волокно и матрица PE передают тепло неодинаково. Поэтому неравномерное распределение волокна может усиливать разницу температур по заготовке. На то, где растягивается материал, влияют также степень раздува, вентиляция пресс-формы, охлаждение и переход от плеча к корпусу. В отличие от коррекции усадки при литье под давлением, технолог по экструзионно-выдувному формованию должен управлять толщиной заготовки до раздува и локальным растяжением после её попадания в пресс-форму.
Заметная зернистость и шероховатость поверхности
При растяжении заготовки частицы растительного сырья становятся заметнее. Мелкая равномерная зернистость может дать ту естественную матовую поверхность, к которой стремится бренд; крупный или плохо распределённый материал проявляется как грубые полосы или открытые частицы. Согласованный внешний вид нужно определять на реальной выдувной бутылке, поскольку литая пластина не воспроизводит ту же степень растяжения и то же формирование поверхности.
Содержание волокна и стабильность процесса
Более высокое содержание растительного волокна усиливает аргумент о возобновляемом сырье, но одновременно меняет реологию расплава, внешний вид поверхности, поведение при ударе и технологичность переработки. P179 WT020 поставляется как готовая рецептура, поэтому содержание волокна, носитель и поведение при переработке контролируются совместно. Если завод позже разбавит его HDPE, чтобы смягчить внешний вид, новая смесь станет другим материалом и потребует повторной валидации.
3. Проект: перевод бутылки для шампуня 500 мл с обычного HDPE
Клиент выпускал бутылки для шампуня и кондиционера 500 мл из натурального HDPE с самоклеящейся этикеткой. Бренд хотел получить заметный элемент из растительного материала, сохранив существующую линию экструзионно-выдувного формования и достигнув ударных характеристик, сопоставимых с уже освоенной бутылкой. Бутылка имела мягко скруглённый корпус, выраженное плечо и распределение стенки, уже оптимизированное под обычную марку HDPE.
Первое испытание: копирование профиля HDPE привело к провисанию и потемнению
Исходный процесс на HDPE использовал температуры цилиндра 180°C в зоне загрузки, 195°C в средней зоне и 210°C в зоне дозирования при температуре головки 205°C. Скорость шнека была средней, давление раздува составляло 0,5 МПа, температура пресс-формы — 15°C.
В первом испытании с растительным волокном высокая температура передней зоны и головки снизила вязкость расплава и увеличила тепловую нагрузку на материал. Цвет заготовки стал темнее, появился лёгкий запах подгорания. Что важнее, заготовка быстро вытягивалась до смыкания пресс-формы. Готовые бутылки показали продольную разнотолщинность стенки более 0,4 мм: нижняя область была тяжёлой, а плечо слишком тонким.
Дефект не означал, что машина не способна перерабатывать этот компаунд. Он показал, что температурный профиль для обычного HDPE не подходит для более низкого окна переработки PE с растительным волокном.
Ниже температура, ниже скорость шнека, новая программа заготовки
Цилиндр перенастроили на 168°C в зоне загрузки, 172°C в средней зоне и 178°C в зоне дозирования. Температура головки снизилась с 205°C до 180°C. Эти значения укладываются в рекомендации поставщика по цилиндру и удерживают головку вблизи окна разработки примерно 175–185°C. Более низкая температура расплава улучшила сохранение формы заготовки и убрала запах подгорания.
После снижения температуры скорость экструзии упала, и при слишком долгом пребывании материала в головке появлялся лёгкий грубый рисунок. Скорость шнека перевели со средней на средне-низкую, чтобы ограничить нагрев от сдвига, а синхронизацию машины настроили так, чтобы интервал между выходом заготовки и смыканием пресс-формы оставался коротким и постоянным. Целью была контролируемая производительность, а не просто минимально возможная скорость.
После нескольких испытаний давление раздува снизили с 0,5 МПа до 0,45 МПа. При исходном давлении плечо растягивалось слишком агрессивно; при существенно более низком давлении появлялись локальные складки и неполная проработка поверхности. Значение 0,45 МПа дало лучший результат для этой конкретной пресс-формы на 500 мл и должно рассматриваться как значение для данного случая, а не как универсальное давление для любой бутылки.
Программирование распределения стенки
Коррекция температуры уменьшила провисание, но не выровняла продольную стенку полностью. Поэтому систему распределения стенки заготовки перепрограммировали: больше материала в участке, идущем на верхнюю часть бутылки, и меньше — в участке для нижней части корпуса. Такой профиль заготовки «сверху толще, снизу тоньше» компенсировал остаточное растяжение под действием силы тяжести.
Измерения проводили в основании, нижней боковой стенке, центральной панели, плече и переходе к горловине на протяжении нескольких циклов. Команда меняла программу малыми шагами, пока плечо не перестало опускаться ниже минимума клиента, а основание оставалось в пределах целевой массы.
Бренд решил сохранить естественную зернистость
Растянутое растительное волокно дало более заметную зернистую текстуру, чем у обычного HDPE клиента. Рассмотрели три варианта внешнего вида: натуральную рецептуру, вариант с цветным мастербатчем, частично скрывающим зернистость, и вариант с матированной пресс-формой. Бренд выбрал натуральную поверхность, потому что частицы делали изменение материала сразу узнаваемым. Это было согласование эстетики, а не общее правило. Другая линия косметики может потребовать более мелкого волокна, меньшей дозировки или контролируемого цветового пакета.
Испытание падением и стабильное производство
После стабилизации распределения стенки три производственные партии общим объёмом 30 бутылок заполнили 500 мл воды и сбросили с высоты 1,2 м на бетон. Ни одна бутылка не разрушилась, сварной шов в основании и переход к плечу остались целыми. Испытание подтверждает именно эту бутылку, этот процесс и этот набор образцов; при утверждении производства следует сохранить условия кондиционирования, ориентацию укупорочного узла и критерии прохождения, принятые у клиента.
Стабильными настройками для данного случая стали 168°C в зоне загрузки, 172°C в средней зоне, 178°C в зоне дозирования и 180°C на головке при средне-низкой скорости шнека, давлении раздува 0,45 МПа и температуре пресс-формы 15°C. Доля годных выросла с 81% в первом испытании до 94%. Затем клиент применил это решение к бутылкам для шампуня и кондиционера 500 мл. Более тонкая бутылка для геля для душа осталась на стадии оценки, поскольку её более узкое окно по стенке требовало отдельной программы заготовки и отдельной проверки падением.
| Позиция по бутылке для шампуня | Исходные настройки для HDPE | Стабильное направление для PE с растительным волокном | Наблюдаемый результат |
|---|---|---|---|
| Загрузка / середина / дозирование | 180 / 195 / 210°C | 168 / 172 / 178°C | Меньше тепловая нагрузка и лучше вязкость заготовки |
| Головка | 205°C | 180°C | Меньше провисание, потемнение и запах подгорания |
| Скорость шнека | Средняя | Средне-низкая с контролируемой синхронизацией | Ограничен нагрев от сдвига и исключено долгое пребывание в головке |
| Давление раздува | 0,5 МПа | 0,45 MPa | Лучшая толщина плеча для этой бутылки |
| Температура пресс-формы | 15°C | 15°C | Существующий режим охлаждения сохранён |
| Программа заготовки | Профиль для обычного HDPE | Больше материала в верхнем участке, меньше — в нижнем | Компенсировало растяжение под действием силы тяжести |
| Выход годных | 81% в первом испытании с растительным волокном | 94% | После настройки температуры, синхронизации, давления и программирования стенки |
4. YS60E: мастербатч PE с высоким содержанием кокосового волокна
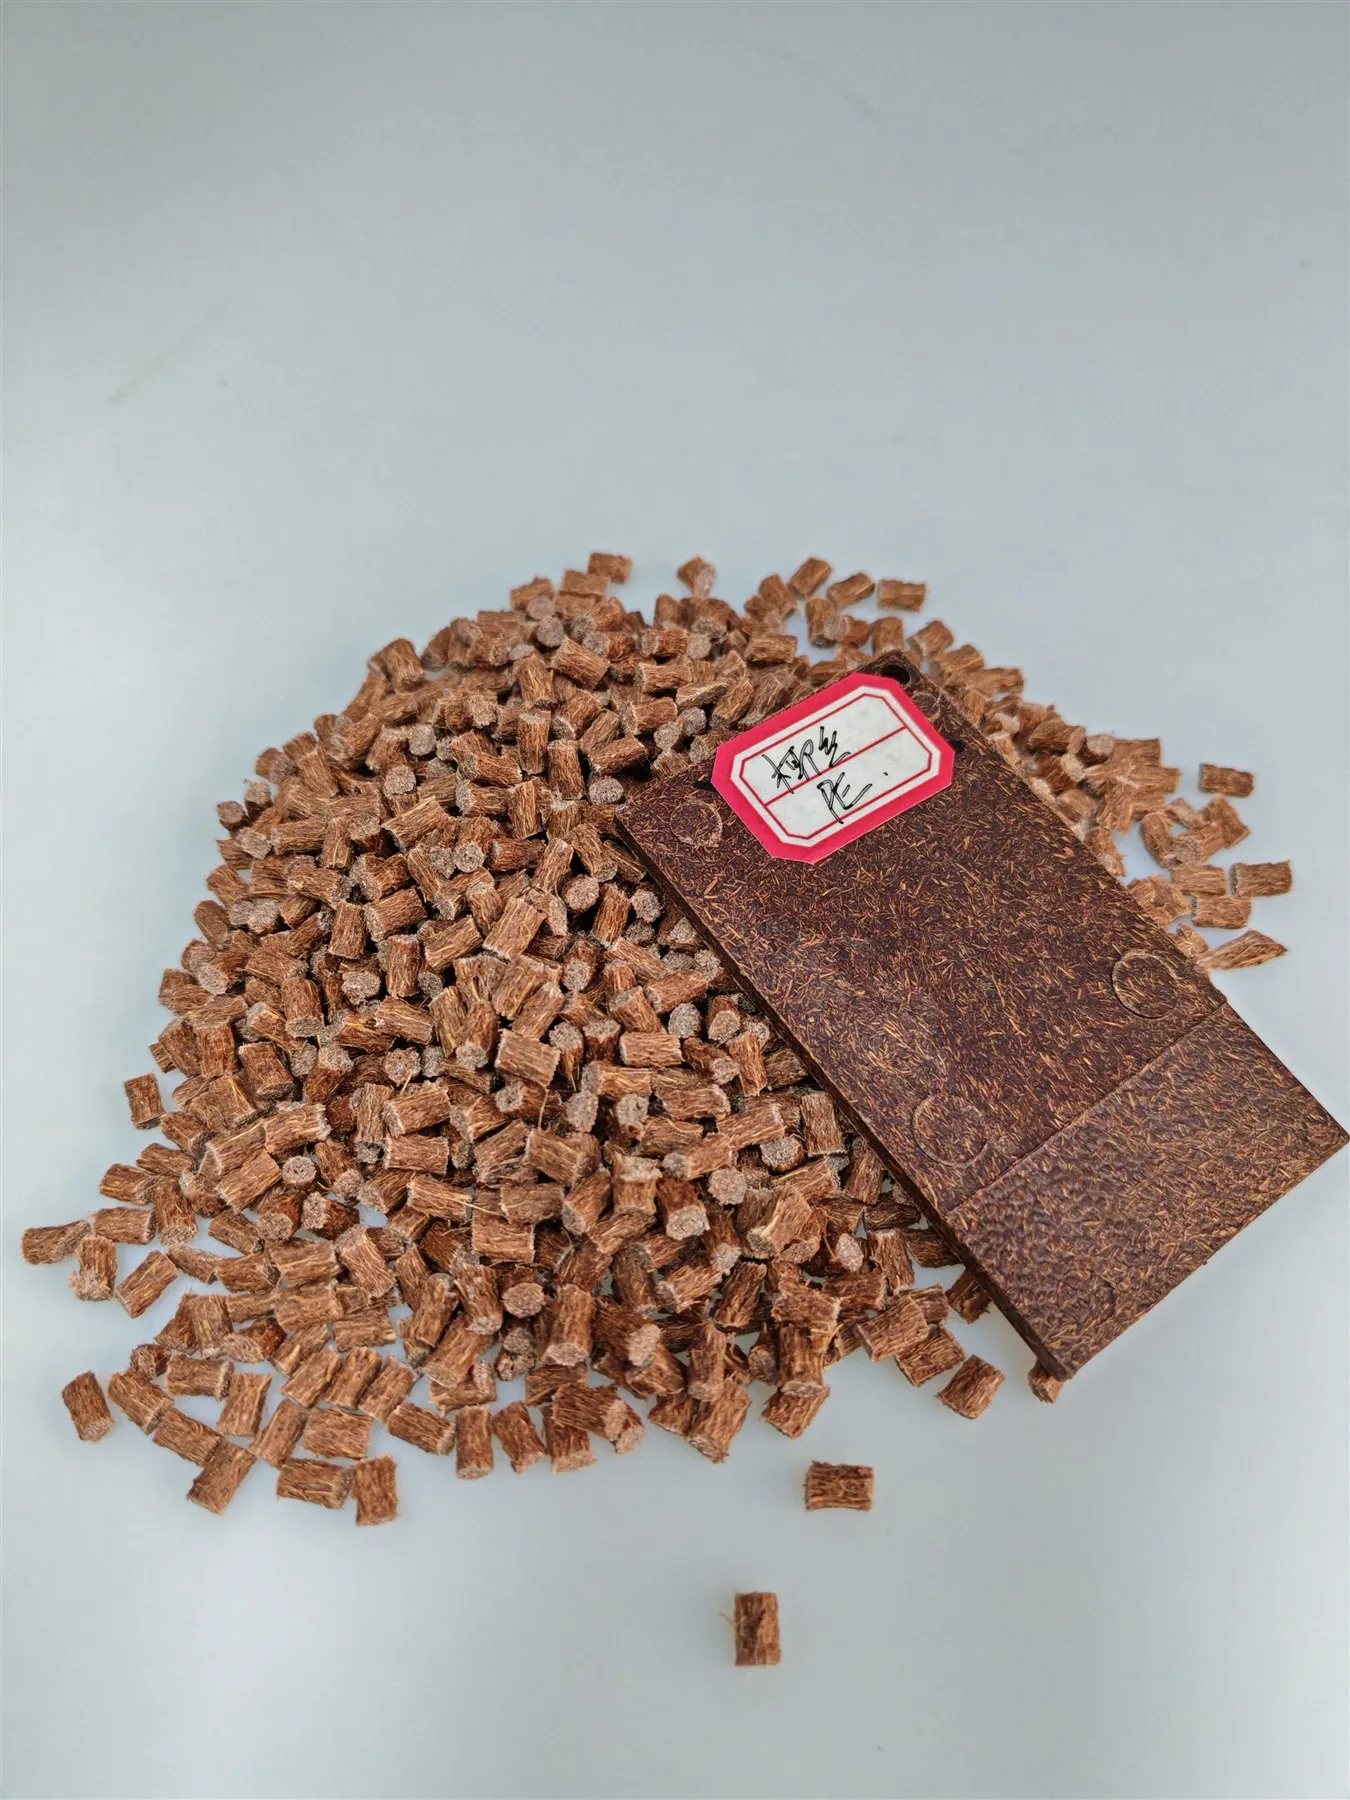
YS60E — не то же продуктовое решение, что P179 WT020. Это тёмно-коричневый мастербатч PE, содержащий 60% переработанного кокосового волокна. Он даёт предприятию-переработчику концентрированное сырьё, которое можно смешивать с совместимым PE, что позволяет настраивать заметность волокна, коричневый тон и жёсткость готового литого изделия.
Кокосовое волокно получают из волокнистого слоя вокруг скорлупы кокоса. Его грубая, прочная морфология создаёт в композите ярко выраженную идентичность, но она же требует контролируемой сушки и распределения. Приведённые ниже опубликованные значения описывают материал мастербатча, а не любую возможную разбавленную рецептуру.
| Показатель мастербатча YS60E | Опубликованное значение | Как использовать значение |
|---|---|---|
| Содержание растительного волокна | 60% | Расчёт теоретического содержания волокна в конечном материале по фактическому соотношению компонентов смеси |
| Цвет / форма | Гранулы тёмно-коричневого цвета | При добавлении совместимого PE ожидается более светлый коричневый оттенок |
| Предполагаемый процесс переработки | Литьё под давлением после смешения | Нельзя считать, что материал подходит для экструзионно-выдувного формования |
| Значение модуля упругости при растяжении | 40 MPa | Опубликованное значение из этикетки; терминологию и метод следует уточнить в актуальном техническом паспорте |
| Удлинение при разрыве | 4.8% | Результат испытания мастербатча, а не удлинение разбавленного изделия |
| Модуль упругости | 1,300 MPa | Данные мастербатча по заявленному методу испытания |
| Прочность на изгиб | 82 MPa | Значение для мастербатча; конечную смесь необходимо испытать повторно |
| Модуль упругости при изгибе | 4,400 MPa | Показывает высокую жёсткость в концентрированном виде, а не характеристики готового изделия |
| Ударная вязкость по Шарпи с надрезом, 23 °C | 3.9 kJ/m² | Применимо только к испытанной рецептуре мастербатча |
| Плотность | 1.17 g/cm³ | Плотность конечной смеси меняется в зависимости от разбавляющего PE |
| Показатель текучести расплава | 3.18 | Перед сравнением с другой смолой уточните условия испытания |
| Твёрдость | 82 | Для использования в спецификации уточните масштаб и актуальный технический паспорт |
Почему модель на основе мастербатча удобна
Готовый компаунд с фиксированным составом удобен, но привязывает завод к одному уровню содержания волокна и одному балансу свойств. Мастербатч с 60% волокна даёт команде разработки больше свободы. Для толстого ящика можно взять более высокую степень наполнения ради более выраженной текстуры и жёсткости, тогда как тонкому лотку может потребоваться большее разбавление для улучшения текучести и ударных характеристик. Один и тот же концентрат может служить основой для нескольких конечных рецептур, если каждую из них контролируют и испытывают отдельно.
Теоретический расчёт содержания волокна несложен. Смесь из одной части YS60E и трёх частей чистого PE содержит примерно 15% волокна: четверть смеси приходится на мастербатч, а 60% этой четверти — волокно. С механическими характеристиками всё не так просто. Модуль, прочность и ударная вязкость не обязательно изменяются линейно с соотношением компонентов. Совместимость носителя, молекулярная масса разбавляющего PE, смачивание волокна, влажность и термическая предыстория могут вызывать нелинейные изменения.
В текущих рекомендациях wooyopet по продукту указано смешивание YS60E с совместимым чистым PE в соотношении не ниже 1:1. Поэтому меньшая доля мастербатча, например 1:3, представляет собой лабораторную рецептуру, которую следует согласовать с поставщиком и подтвердить формованием и физическими испытаниями до запуска в производство. Расчёт позволяет определить, что именно нужно испытать, но не заменяет испытание.
Цвет — часть рецептуры
При добавлении натурального или светлого PE тёмно-коричневые гранулы становятся светло-коричневыми или бежево-коричневыми. Это может исключить необходимость в дополнительном цветовом мастербатче, если бренду нужна натуральная текстура кокосового волокна. Если требуется определённый оттенок, подготовьте ряд разбавлений, отформуйте пластины и реальное изделие, а затем утвердите цвет при одном источнике света и одним методом измерения. При содержании волокна в конечном материале ниже примерно 10% текстура и армирующий эффект могут оказаться слишком слабыми для заявленной концепции продукта, но практический порог зависит от изделия и базовой смолы.
Почему YS60E не является автоматически добавкой для выдувного формования
Заявленный способ переработки YS60E — литьё под давлением. Его высокая концентрация волокна и значение показателя текучести расплава 3.18 относятся к мастербатчу, а не к конечной разбавленной смеси и не к висящей заготовке-паризону. Добавление его в HDPE для выдувного формования одновременно изменяет показатель текучести расплава, прочность расплава при малых скоростях сдвига, разбухание экструдата, поверхность, сваривание при смыкании и распределение толщины стенки.
Переход к выдувному формованию возможен только в рамках контролируемого проекта по разработке. Определите целевое содержание волокна, выберите совместимый PE для выдувного формования, просушите оба компонента, компаундируйте или смешивайте их стабильно и измерьте показатель текучести расплава и реологические характеристики конечной смеси. Затем оцените стабильность паризона, массу бутылки, карту толщины стенок, смыкание, стойкость к растрескиванию под напряжением в среде, совместимость с содержимым и поведение при сбрасывании. Пока эта работа не завершена, P179 WT020 остаётся непосредственной отправной точкой для выдувной полой упаковки.
5. Границы выбора между двумя направлениями на основе PE
| Применение | Предпочтительное исходное сырьё | Обоснование | Требуемая проверка |
|---|---|---|---|
| Флаконы для шампуня, кондиционера и геля для душа | P179 WT020 | Готовый компаунд для выдувного формования, показатель текучести расплава 0.3 g/10 min и ударная вязкость 16 kJ/m² | Карта толщины стенок, сбрасывание наполненной бутылки, совместимость с содержимым и укупорочным средством |
| Полая тара для косметики или бытовой химии | P179 WT020 | Направление на основе PE с низкой текучестью и натуральной матовой текстурой | Дефекты поверхности, растрескивание под напряжением, цвет и адгезия этикетки |
| Литой под давлением ящик или лоток для хранения | YS60E + совместимый PE | Высоконаполненный мастербатч позволяет контролируемо разбавлять материал | Текучесть, жёсткость, ударная вязкость, усадка и цвет конечной смеси |
| Жёсткий литой корпус с выраженной текстурой кокосового волокна | YS60E с подтверждённой более высокой степенью наполнения | Высокая концентрация волокна и глубокий натуральный цвет | Литник, линия спая, распределение волокна и требования к внешнему виду |
| Экспериментальная смесь для выдувного формования | YS60E только в рамках программы разработки | Позволяет варьировать источник и содержание волокна, но не имеет готового допуска для выдувного формования | Реология конечной смеси, испытания паризона, смыкания, толщины стенок и сбрасывания |
| Упаковка для контакта с пищевыми продуктами | Уточните точную марку и протокол испытаний | Допуск к контакту с пищевыми продуктами зависит от рецептуры и рынка | Применимая миграция и соответствие состава требованиям для готового изделия |
Документы для контакта с пищевыми продуктами, оформленные на другую марку PP компании wooyopet, не распространяются автоматически на эти марки PE. Покупателю следует получить протокол для точной рецептуры PE, цветового пакета и предполагаемых условий эксплуатации. Косметика и бытовая химия также требуют проверки совместимости с содержимым, даже если упаковка не регулируется как изделие, контактирующее с пищевыми продуктами.
6. Типичные дефекты выдувного формования и практичный порядок проверки
| Дефект | Вероятные зоны процесса | Рекомендуемый порядок проверки |
|---|---|---|
| Провисание паризона; тонкая верхняя часть и утолщённое дно | Температура головки, прочность расплава, синхронизация экструзии, программа формования паризона | Снизьте чрезмерную температуру головки, стабилизируйте производительность и синхронизацию смыкания, затем перепрограммируйте распределение толщины стенок |
| Шероховатый паризон или запах подгорания | Термическая предыстория, время пребывания, застойные зоны, влажность | Проверьте все датчики цилиндра и головки, продуйте материал, сократите время пребывания и проверьте сушку |
| Локальное утонение стенки после раздува | Давление, коэффициент раздува, температура паризона, геометрия плечевой зоны | Составьте карту толщины стенок, скорректируйте давление и профиль паризона, затем проверьте геометрию |
| Избыток видимых частиц | Размер волокна, степень наполнения, распределение, степень вытяжки | Утвердите реальную бутылку; при несоответствии испытайте контролируемое разбавление или рецептуру с более тонким волокном |
| Складки или неполная проработка оформляющей полости | Низкое давление, холодный паризон, вентиляция | Подтвердите давление и температурное окно расплава, очистите вентиляционные каналы, затем оцените необходимость изменения оснастки |
| Разрушение при сбрасывании в плечевой зоне или у дна | Тонкая стенка, конструкция смыкания, локальные напряжения, содержимое и условия кондиционирования | Перед сменой материала проверьте карту толщины стенок и место начала разрушения |
| Нестабильный цвет или запах | Партия волокна, влажность, время пребывания, вторичное измельчение | Контролируйте поступающие партии и сушку, ограничивайте время пребывания, изолируйте испытания с вторичным измельчением |
Давление раздува примерно 0.4–0.5 MPa может служить полезным начальным диапазоном для описанного класса бутылок, но правильное значение зависит от объёма, стенки, коэффициента раздува и пресс-формы. Аналогично, глубину вентиляционного канала пресс-формы около 0.025–0.038 mm при ширине пояска не менее 1.5 mm можно рассматривать как начальный ориентир для оснастки, а не копировать вслепую. Чрезмерная глубина вентиляции приводит к облою; недостаточная вентиляция запирает воздух и ухудшает проработку поверхности.
7. Роль материалов на основе растительного волокна с PE в ассортименте wooyopet
Линейка PE компании wooyopet сегодня представляет два взаимодополняющих направления разработки. P179 WT020 — готовое решение для выдувного формования: низкий показатель текучести расплава, приемлемая ударная вязкость, ориентировочный диапазон температур цилиндра 165–180°C и натуральная растительная текстура поверхности для полой упаковки. YS60E — направление высококонцентрированного мастербатча: 60% волокна кокосового жмыха, тёмно-коричневый внешний вид и заявленный модуль упругости при изгибе 4,400 MPa в форме мастербатча, предназначенный для контролируемого смешения и литых изделий.
Для проекта бутылки это различие позволяет избежать бесполезных испытаний. Выбирайте P179 WT020, когда ближайшая цель — экструзионно-выдувное формование. Выбирайте YS60E, когда предприятию, работающему методом литья под давлением, нужны регулируемое содержание волокна и выраженная идентичность кокосового волокна. Рецептуру для выдувного формования на основе YS60E следует рассматривать как новый проект по разработке материала, а не как простое изменение дозировки.
Пример с флаконом для шампуня показывает и то, почему упаковка с растительным волокном выигрывает или проигрывает на уровне процесса. В первом испытании появились провисание заготовки и разница толщины стенки более 0,4 мм, поскольку тепловой профиль обычного HDPE оказался слишком агрессивным. Для стабильного производства потребовались пониженный профиль по цилиндру и головке, контролируемая частота вращения шнека, давление раздува под конкретное изделие и новая программа толщины заготовки. После согласования этих переменных линия вышла на 94% выхода годного, а наполненные флаконы прошли документированную серию испытаний падением с 1,2 м.
Поэтому убедительный флакон с растительным волокном — это не просто бледный флакон с заметными вкраплениями. Это определённая конечная рецептура, стабильная заготовка, измеренная карта толщины стенки и упаковка, которая выдерживает своё содержимое, линию розлива, путь дистрибуции и цикл использования. Именно такое сочетание позволяет бренду ввести растительный материал, не отказываясь от характеристик, благодаря которым флаконы из HDPE изначально стали успешными.