PE composite à fibres végétales pour bouteilles extrudées-soufflées et applications élargies du masterbatch PE à fibre de coco
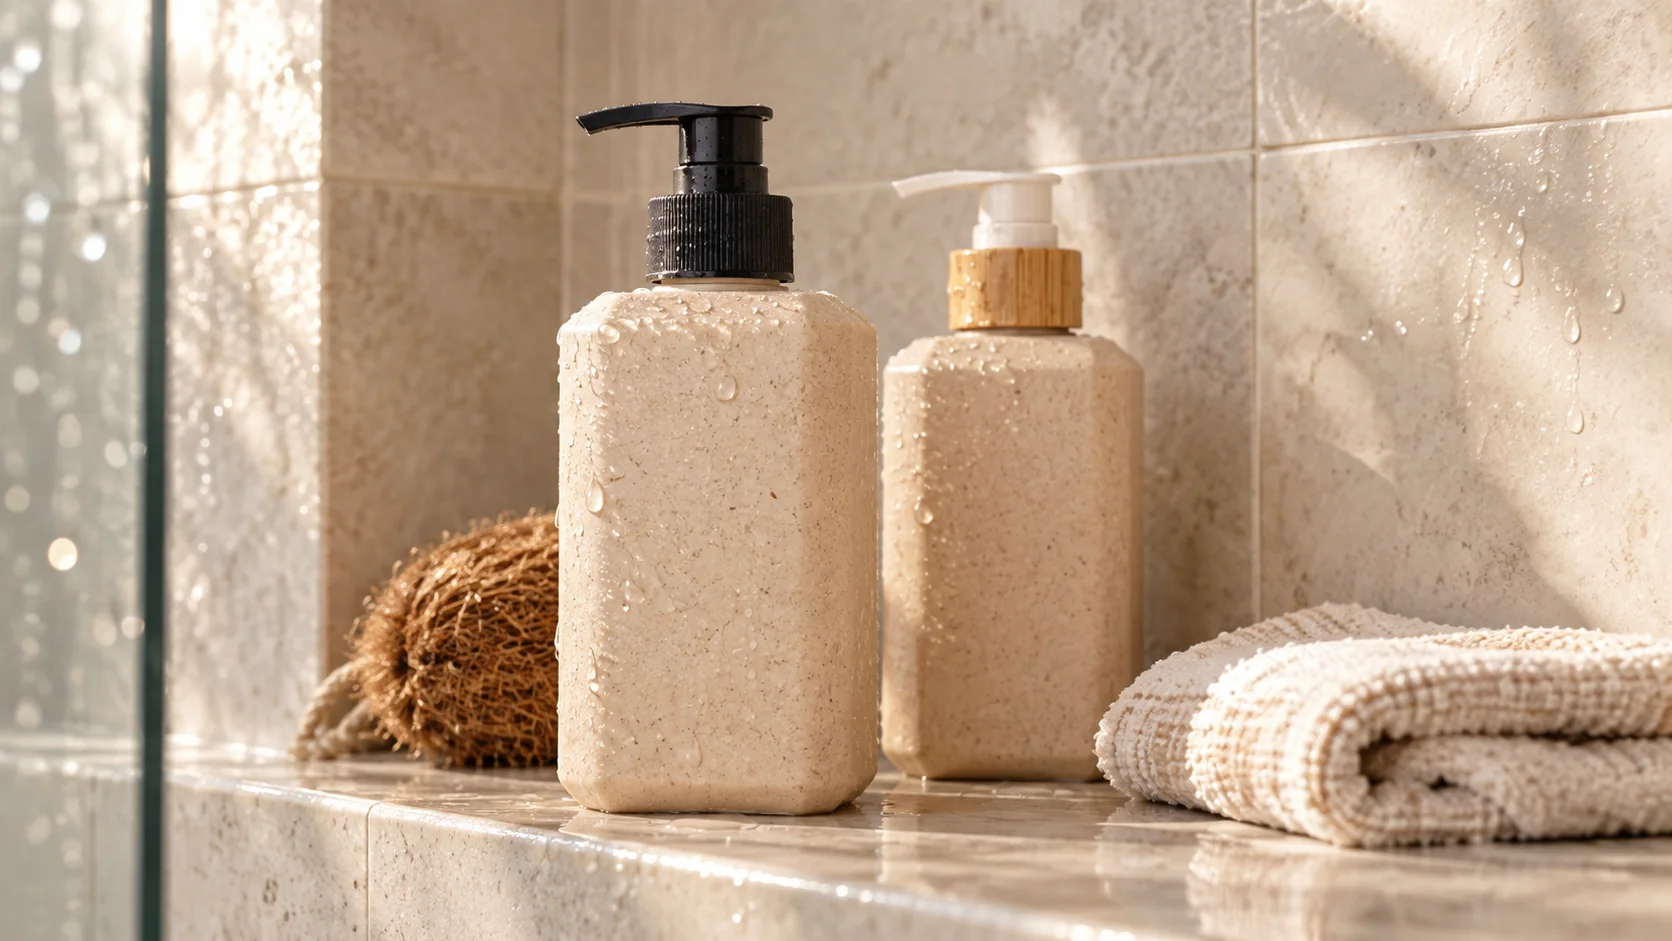
Le cas d'une bouteille de shampooing de 500 mL et d'un masterbatch PE à forte teneur en fibre de coco montre où se situent le PE prêt à souffler et les formulations injectables ajustables.
FAQ acheteurs et ingénieurs
Questions sur le PE à fibres végétales pour flacons et le masterbatch à fibre de coco
Pourquoi un faible MFR est-il important pour un flacon obtenu par extrusion-soufflage ?
La paraison suspendue doit conserver une résistance à l'état fondu suffisante pour ne pas s'étirer sous son propre poids avant la fermeture du moule. Un faible MFR peut y contribuer, mais la stabilité de la paraison dépend aussi de la température de la matière, de la conception de la tête d'extrusion, du temps de séjour et de la formulation finale.
P179 WT020 peut-il être mis en œuvre avec le profil de température HDPE existant ?
La machine et le moule existants peuvent servir de point de départ pour un essai, mais le profil de température du HDPE standard ne doit pas être repris automatiquement. La fenêtre de mise en œuvre documentée du PE à fibres végétales est plus basse, et une température excessive de la matière ou de la tête d'extrusion peut foncer la fibre, réduire la viscosité et augmenter l'affaissement de la paraison.
YS60E peut-il être ajouté directement sur une ligne d'extrusion-soufflage ?
YS60E est un masterbatch PE à 60% de fibre de coco dont la voie de mise en œuvre documentée est le moulage par injection après mélange avec un PE compatible. Toute utilisation en extrusion-soufflage exige une étude distincte en petit lot portant sur le taux de fibre final, le MFR, la résistance à l'état fondu, la dispersion et les performances du flacon.
Un mélange masterbatch/PE en 1:3 garantit-il un module de flexion donné ?
Non. Un mélange 1:3 correspond à une teneur théorique en fibre d'environ 15% lorsque le masterbatch contient 60% de fibre, mais la rigidité et le comportement au choc finaux dépendent du PE de dilution, de la compatibilité, de l'humidité, de la dispersion et de l'historique de mise en œuvre. Le mélange final doit être moulé et testé ; les recommandations de départ publiées par wooyopet préconisent au moins un mélange 1:1, sauf si un essai propre au projet justifie un autre ratio.
Pour une recommandation propre à votre pièce, communiquez à wooyopet le volume du flacon, la géométrie du col et de l'épaule, la répartition d'épaisseur visée, les données de la tête d'extrusion et de la machine, le contenu du produit, la méthode d'essai de chute et l'aspect de fibre recherché.
Pourquoi les flacons de produits de soin soufflés exigent une autre stratégie pour les fibres végétales
Les flacons en HDPE sont utilisés à très grande échelle pour les shampooings, les après-shampooings, les gels douche, les produits d'entretien ménagers et les emballages cosmétiques. Les raisons sont pratiques : le polyéthylène dispose d'une voie d'extrusion-soufflage éprouvée, d'une bonne résistance à de nombreuses formulations, de performances utiles à la chute et d'une chaîne d'approvisionnement familière aux usines d'emballage du monde entier. Parallèlement, un emballage entièrement en PE conventionnel laisse peu de marge à une marque pour communiquer sur des matières premières renouvelables ou recyclées.
Le PE composite à fibres végétales offre une voie d'ingénierie intermédiaire. Une quantité maîtrisée de fibre naturelle est compoundée dans une matrice PE, ce qui permet au flacon de conserver le procédé de base d'extrusion-soufflage tout en gagnant une texture végétale visible et en réduisant la part entièrement issue du pétrole. Cette voie ne rend pas la matrice PE intrinsèquement biodégradable et ne dispense pas des évaluations de compatibilité, de résistance au contenu, de migration, de chute et de recyclage. Son intérêt réside dans la possibilité d'introduire un composant végétal traçable sans abandonner un procédé de formage de flacon bien maîtrisé.
wooyopet propose deux matériaux à base de PE aux fonctions distinctes. WYC-PE P179 WT020 est un compound PE à fibres végétales prêt à la mise en œuvre, développé pour l'extrusion-soufflage. Il présente un faible indice de fluidité et est destiné à être utilisé tel quel comme formulation finale validée. WYC-PE YS60E est un masterbatch PE brun foncé à 60% de fibre de coco. Il est conçu pour être mélangé à un PE compatible afin qu'un transformateur par injection puisse ajuster le taux de fibre final, la couleur et la rigidité pour des boîtes de rangement, des bacs, des boîtiers et des pièces structurelles.
Cet article retrace d'abord un projet de flacon de shampooing de 500 mL, du HDPE standard au PE à fibres végétales, en abordant l'affaissement de la paraison, la variation longitudinale d'épaisseur et la texture de surface. Il explique ensuite ce que le masterbatch YS60E à forte teneur en fibre apporte à l'offre PE — et où ses données de moulage par injection ne doivent pas être considérées comme une preuve de performance en extrusion-soufflage.
1. Ce que les données du P179 WT020 signifient pour l'extrusion-soufflage
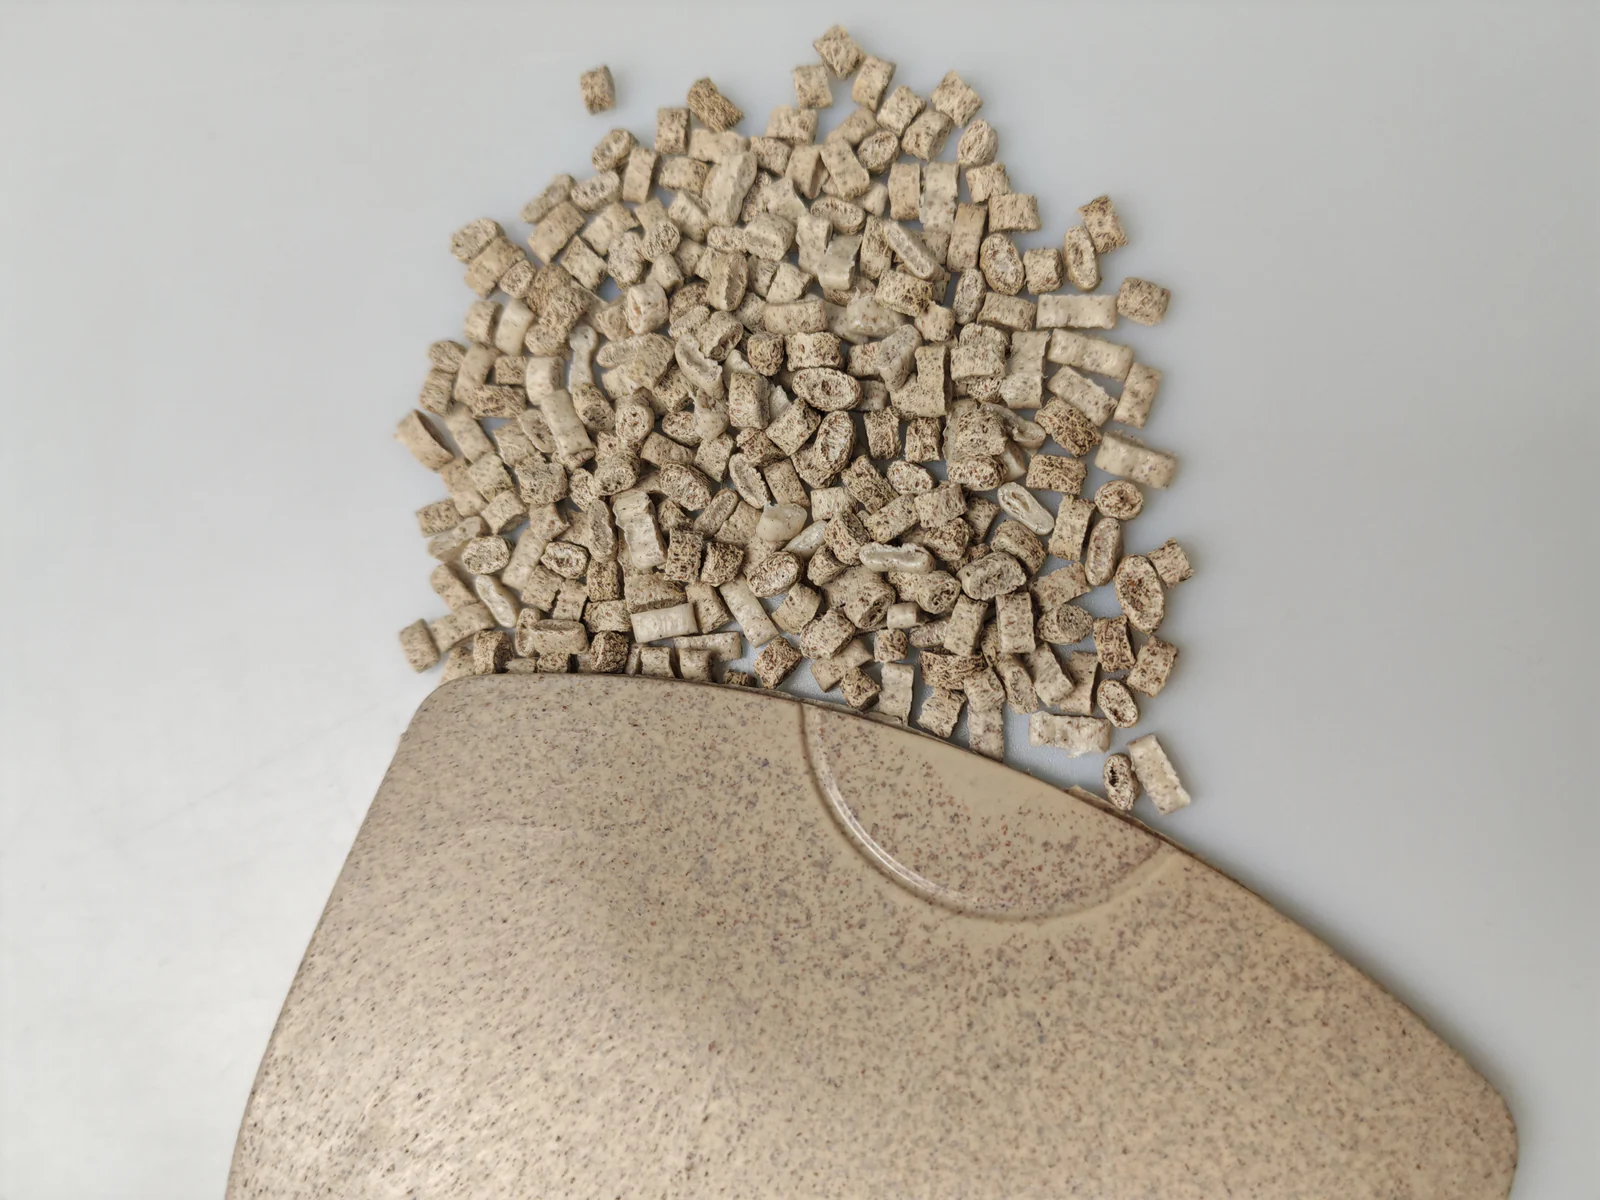
P179 WT020 est identifié comme un PE compoundé avec une fibre végétale sélectionnée. La matière naturelle est claire, présente des particules visibles de type grain et peut conserver une légère note végétale. Sa faible fluidité, sa valeur de résistance au choc élevée et son module modéré le distinguent des compounds PP et ABS pour moulage par injection proposés par ailleurs dans la gamme wooyopet.
| Propriété | Valeur typique | Méthode / Condition | Pertinence pour l'extrusion-soufflage |
|---|---|---|---|
| Matière | PE + fibre végétale | Compound prêt à l'emploi | Formulation finale destinée à une mise en œuvre directe |
| Densité | 1,04 g/cm³ | ISO 1183 | À utiliser pour les calculs de poids de flacon et de consommation de matière |
| Indice de fluidité | 0.3 g/10 min | 230°C / 2,16 kg | Zone de faible fluidité associée à une résistance à l'état fondu utile de la paraison |
| Résistance à la traction | 24 MPa | ISO 527-2, 50 mm/min | Élément de l'évaluation de la tenue en charge et de la compression du flacon |
| Allongement à la rupture | 8.0% | ISO 527-2, 50 mm/min | Montre une déformation limitée par rapport à un PE souple non chargé ; la géométrie reste importante |
| Résistance à la flexion | 37 MPa | ISO 178, 10 mm/min | Pertinent pour le toucher de la paroi et la tenue en compression verticale |
| Module de flexion | 1 050 MPa | ISO 178, 10 mm/min | Rigidité modérée adaptée à une voie de flacon compressible |
| Résistance au choc Izod entaillé, 23°C | 16 kJ/m² | ISO 180/1U | Contribue au développement d'un flacon résistant à la chute mais ne remplace pas un essai de chute sur flacon rempli |
| Dureté Shore | 65 HD | ISO 868 | Utile pour comparer le toucher de surface entre lots approuvés |
| Point de fusion | 135°C | Nuance de référence | La température de mise en œuvre doit toujours assurer une plastification complète et uniforme |
Un MFR de 0.3 g/10 min est un indice de procédé, pas une recette complète
Un PP à fibres végétales pour moulage par injection peut afficher un MFR de l'ordre de 7–15 g/10 min. Un PE pour extrusion-soufflage à 0.3 g/10 min travaille dans une zone de fluidité très différente, car le procédé d'extrusion exige que la paraison chaude reste suspendue sans support avant d'être enfermée dans le moule. Si la résistance à l'état fondu est trop faible, la gravité étire la paraison, sa partie supérieure s'amincit et sa partie inférieure accumule de la matière.
Le faible MFR est donc cohérent avec le procédé visé, mais il ne garantit pas à lui seul un comportement stable de la paraison. La température de la matière, le gonflement en filière, la conception de la tête, le débit d'extrusion, la dispersion de la fibre, l'humidité et le temps de séjour modifient tous la façon dont la paraison se suspend. Le MFR des lots entrants s'utilise au mieux comme un contrôle de régularité, selon la même méthode et les mêmes conditions d'essai.
La résistance au choc doit être confirmée sur le flacon rempli
La valeur de 16 kJ/m² en Izod entaillé est élevée par rapport à de nombreux compounds rigides à fibres végétales pour l'injection. Elle indique que la formulation testée conserve une réponse au choc utile, ce qui est précieux pour un flacon qui sera rempli, bouché, conditionné, transporté et soumis à des chutes. Le résultat sur éprouvette moulée n'équivaut pas aux performances du flacon. Le pincement de fond du flacon, la transition d'épaule, la géométrie de la poignée ou de la préhension, la répartition d'épaisseur et le contenu déterminent où les contraintes se concentrent lors d'une chute.
C'est pourquoi le projet décrit ci-dessous a utilisé des essais de chute sur flacon rempli une fois le programme d'épaisseur de paroi stabilisé. Les données matière ont orienté la voie de développement ; l'essai sur flacon a validé l'emballage réel.
Un module modéré convient à un flacon
Un module de flexion de 1,050 MPa reste inférieur aux valeurs de 2,000 MPa et plus annoncées pour certaines nuances de PP à fibres de bois ou de bambou. Ce n'est pas une faiblesse dans cette application. Un flacon de shampooing n'a pas besoin de la rigidité d'un jouet à mâcher ni d'un boîtier électronique à clipsage. Il a besoin d'une compression maîtrisée, d'une reprise de forme, d'une tolérance au choc et d'une paroi stable. Augmenter la rigidité sans vérifier la résistance du pincement et le comportement à la compression pourrait rendre l'emballage cassant ou difficile à distribuer.
2. L'extrusion-soufflage révèle d'autres problèmes liés aux fibres végétales
Le moulage par injection et l'extrusion-soufflage ne sollicitent pas un compound de la même manière. Une pièce injectée est remplie sous pression dans une empreinte fermée. La paraison d'extrusion-soufflage est extrudée à l'air libre, se suspend sous son propre poids, est pincée par la fermeture du moule, puis est dilatée contre la paroi de l'empreinte par la pression d'air. Les fibres végétales peuvent influer sur chaque étape.
Affaissement de la paraison
Si la température de matière est trop élevée ou si la formulation finale manque de résistance à l'état fondu, la paraison s'allonge avant la fermeture du moule. Le flacon obtenu peut alors devenir trop mince à l'épaule et trop lourd au fond. La fibre végétale peut augmenter la viscosité à faible cisaillement dans une formulation tout en créant une instabilité locale dans une autre si l'humidité, la dispersion ou la concentration ne sont pas maîtrisées. La réponse pratique n'est pas « plus de fibre » ni « moins de fibre » prise isolément ; c'est un compound final stable, une température de matière maîtrisée et un profil de paraison programmé adapté au flacon.
Variation longitudinale de l'épaisseur de paroi
La fibre et la matrice PE ne conduisent pas la chaleur de manière identique. Une répartition non uniforme des fibres peut donc amplifier les écarts de température dans la paraison. Le taux de gonflage, l'éventage du moule, le refroidissement et la transition entre l'épaule et le corps influencent aussi les zones où le matériau s'étire. Contrairement à une correction du retrait en moulage par injection, l'ingénieur en extrusion-soufflage doit gérer l'épaisseur de la paraison avant le gonflage et l'étirement local après son arrivée dans le moule.
Grain visible et rugosité de surface
Les particules végétales peuvent devenir plus visibles lorsque la paraison est étirée. Un grain fin et régulier peut créer l'aspect mat naturel recherché par une marque ; un matériau grossier ou mal dispersé peut apparaître sous forme de stries rugueuses ou de particules apparentes. L'aspect accepté doit être défini sur un flacon réellement soufflé, car une plaque injectée ne reproduit ni le même taux d'étirement ni le même développement de surface.
Teneur en fibres et stabilité du procédé
Une teneur plus élevée en fibres végétales renforce l'argument de la matière première renouvelable, mais elle modifie aussi la rhéologie à l'état fondu, l'aspect de surface, le comportement au choc et la recyclabilité. Le P179 WT020 est fourni sous forme de formulation prête à l'emploi, le taux de fibres, le support et la réponse au procédé étant maîtrisés ensemble. Si une usine le dilue ensuite avec du HDPE pour adoucir l'aspect, le nouveau mélange devient un matériau différent et doit être revalidé.
3. Projet : conversion d'un flacon de shampooing de 500 mL en HDPE ordinaire
Le client produisait des flacons de shampooing et d'après-shampooing de 500 mL en HDPE naturel avec une étiquette adhésive. La marque souhaitait un élément végétal visible tout en conservant la ligne d'extrusion-soufflage existante et en obtenant une résistance à la chute comparable à celle de son flacon habituel. Le flacon présentait un corps légèrement carré, une épaule marquée et une répartition de paroi déjà optimisée pour la nuance de HDPE ordinaire.
Premier essai : la reprise du profil HDPE a provoqué affaissement et assombrissement
Le procédé HDPE d'origine utilisait des températures de fourreau de 180°C à l'arrière, 195°C au milieu et 210°C à l'avant, avec une tête d'extrusion à 205°C. La vitesse de vis était moyenne, la pression de gonflage de 0.5 MPa et la température du moule de 15°C.
Lors du premier essai en fibre végétale, les températures élevées de la zone avant et de la tête ont réduit la viscosité à l'état fondu et augmenté l'exposition thermique du matériau. La couleur de la paraison a foncé et une légère odeur de brûlé est apparue. Plus important encore, la paraison s'est étirée rapidement avant la fermeture du moule. Les flacons finis présentaient un écart d'épaisseur longitudinal supérieur à 0.4 mm : la partie basse était épaisse alors que l'épaule était trop mince.
Le défaut ne prouvait pas que la machine ne pouvait pas transformer le compound. Il montrait qu'un profil thermique de HDPE ordinaire était inadapté à la fenêtre de mise en œuvre plus basse du PE à fibres végétales.
Température plus basse, vitesse de vis réduite et nouveau programme de paraison
Le fourreau a été réglé à 168°C à l'arrière, 172°C au milieu et 178°C à l'avant. La température de la tête d'extrusion est passée de 205°C à 180°C. Ces réglages restent dans les préconisations du fournisseur pour le fourreau et maintiennent la tête près de la fenêtre de développement d'environ 175–185°C. La température de matière plus basse a amélioré la tenue de forme de la paraison et supprimé la note de brûlé.
Le débit d'extrusion a ralenti après la baisse de température, et un léger motif rugueux est apparu lorsque la matière séjournait trop longtemps dans la tête. La vitesse de vis est passée de moyenne à moyen-faible pour limiter l'échauffement par cisaillement, tandis que la cadence machine a été ajustée afin que l'intervalle entre l'extrusion de la paraison et la fermeture du moule reste court et régulier. L'objectif était un débit maîtrisé, et non simplement la vitesse la plus faible possible.
La pression de gonflage a été réduite de 0.5 MPa à 0.45 MPa après plusieurs essais. À la pression d'origine, l'épaule s'étirait trop fortement ; à une pression nettement plus basse, des plis locaux et une définition de surface incomplète apparaissaient. Le réglage à 0.45 MPa a donné le meilleur résultat pour ce moule de 500 mL précis et doit être considéré comme une valeur de cas, et non comme une pression universelle pour tous les flacons.
Programmation de la répartition des parois
La correction de température a réduit l'affaissement sans égaliser complètement l'épaisseur longitudinale. Le système de répartition de la paroi de la paraison a donc été reprogrammé avec plus de matière dans la section destinée à la partie haute du flacon et moins dans celle destinée au corps inférieur. Ce profil d'ébauche « épais en haut, mince en bas » a compensé l'étirement gravitaire restant.
Les mesures ont été prises au fond, sur le flanc inférieur, le panneau central, l'épaule et la transition du col sur plusieurs cycles. L'équipe a ajusté le programme par petits incréments jusqu'à ce que l'épaule ne descende plus sous le minimum exigé par le client tandis que le fond restait dans la cible de poids.
La marque a choisi de conserver le grain naturel
La fibre végétale étirée créait une texture granuleuse plus visible que le HDPE ordinaire du client. Trois pistes d'aspect ont été examinées : la formulation naturelle, une version avec masterbatch colorant qui masquait une partie du grain, et une version texturée par le moule. La marque a retenu la surface naturelle parce que les particules rendaient le changement de matériau immédiatement reconnaissable. Il s'agissait d'une validation esthétique, et non d'une règle générale. Une autre ligne cosmétique peut exiger une fibre plus fine, un taux de charge plus faible ou une teinte maîtrisée.
Test de chute et production stable
Après stabilisation de la répartition des parois, trois lots de production totalisant 30 flacons ont été remplis de 500 mL d'eau et lâchés d'une hauteur de 1.2 m sur du béton. Aucun flacon ne s'est rompu, et la soudure de fond et la transition d'épaule sont restées intactes. L'essai valide ce flacon, ce procédé et ce jeu d'échantillons ; la validation de production doit conserver le conditionnement du client, l'orientation de la fermeture et ses critères de réussite.
Les réglages stables du cas étaient 168°C à l'arrière, 172°C au milieu, 178°C à l'avant et une tête d'extrusion à 180°C, avec une vitesse de vis moyen-faible, une pression de gonflage de 0.45 MPa et un moule à 15°C. Le rendement est passé de 81% lors du premier essai à 94%. Le client a ensuite appliqué la démarche aux deux flacons de 500 mL, shampooing et après-shampooing. Un flacon de gel douche à paroi plus mince est resté en évaluation, car sa fenêtre d'épaisseur plus étroite exigeait un programme de paraison distinct et une validation de chute.
| Cas du flacon de shampooing | Configuration HDPE d'origine | Orientation stable en PE à fibres végétales | Résultat observé |
|---|---|---|---|
| Arrière / milieu / avant | 180 / 195 / 210°C | 168 / 172 / 178°C | Exposition thermique réduite et viscosité de la paraison améliorée |
| Tête d'extrusion | 205°C | 180°C | Affaissement, assombrissement et odeur de brûlé réduits |
| Vitesse de vis | Moyenne | Moyen-faible avec cadence maîtrisée | Échauffement par cisaillement limité tout en évitant un long séjour dans la tête |
| Pression de gonflage | 0.5 MPa | 0,45 MPa | Meilleure épaisseur d'épaule pour ce flacon |
| Température du moule | 15°C | 15°C | Condition de refroidissement existante conservée |
| Programme de paraison | Profil HDPE ordinaire | Plus de matière en partie haute, moins en partie basse | Compensation de l'étirement gravitaire |
| Limite d'élasticité | 81% au premier essai en fibre végétale | 94% | Après réglage des températures, de la cadence, de la pression et de la répartition des parois |
4. YS60E : un masterbatch PE à haute teneur en fibre de coco
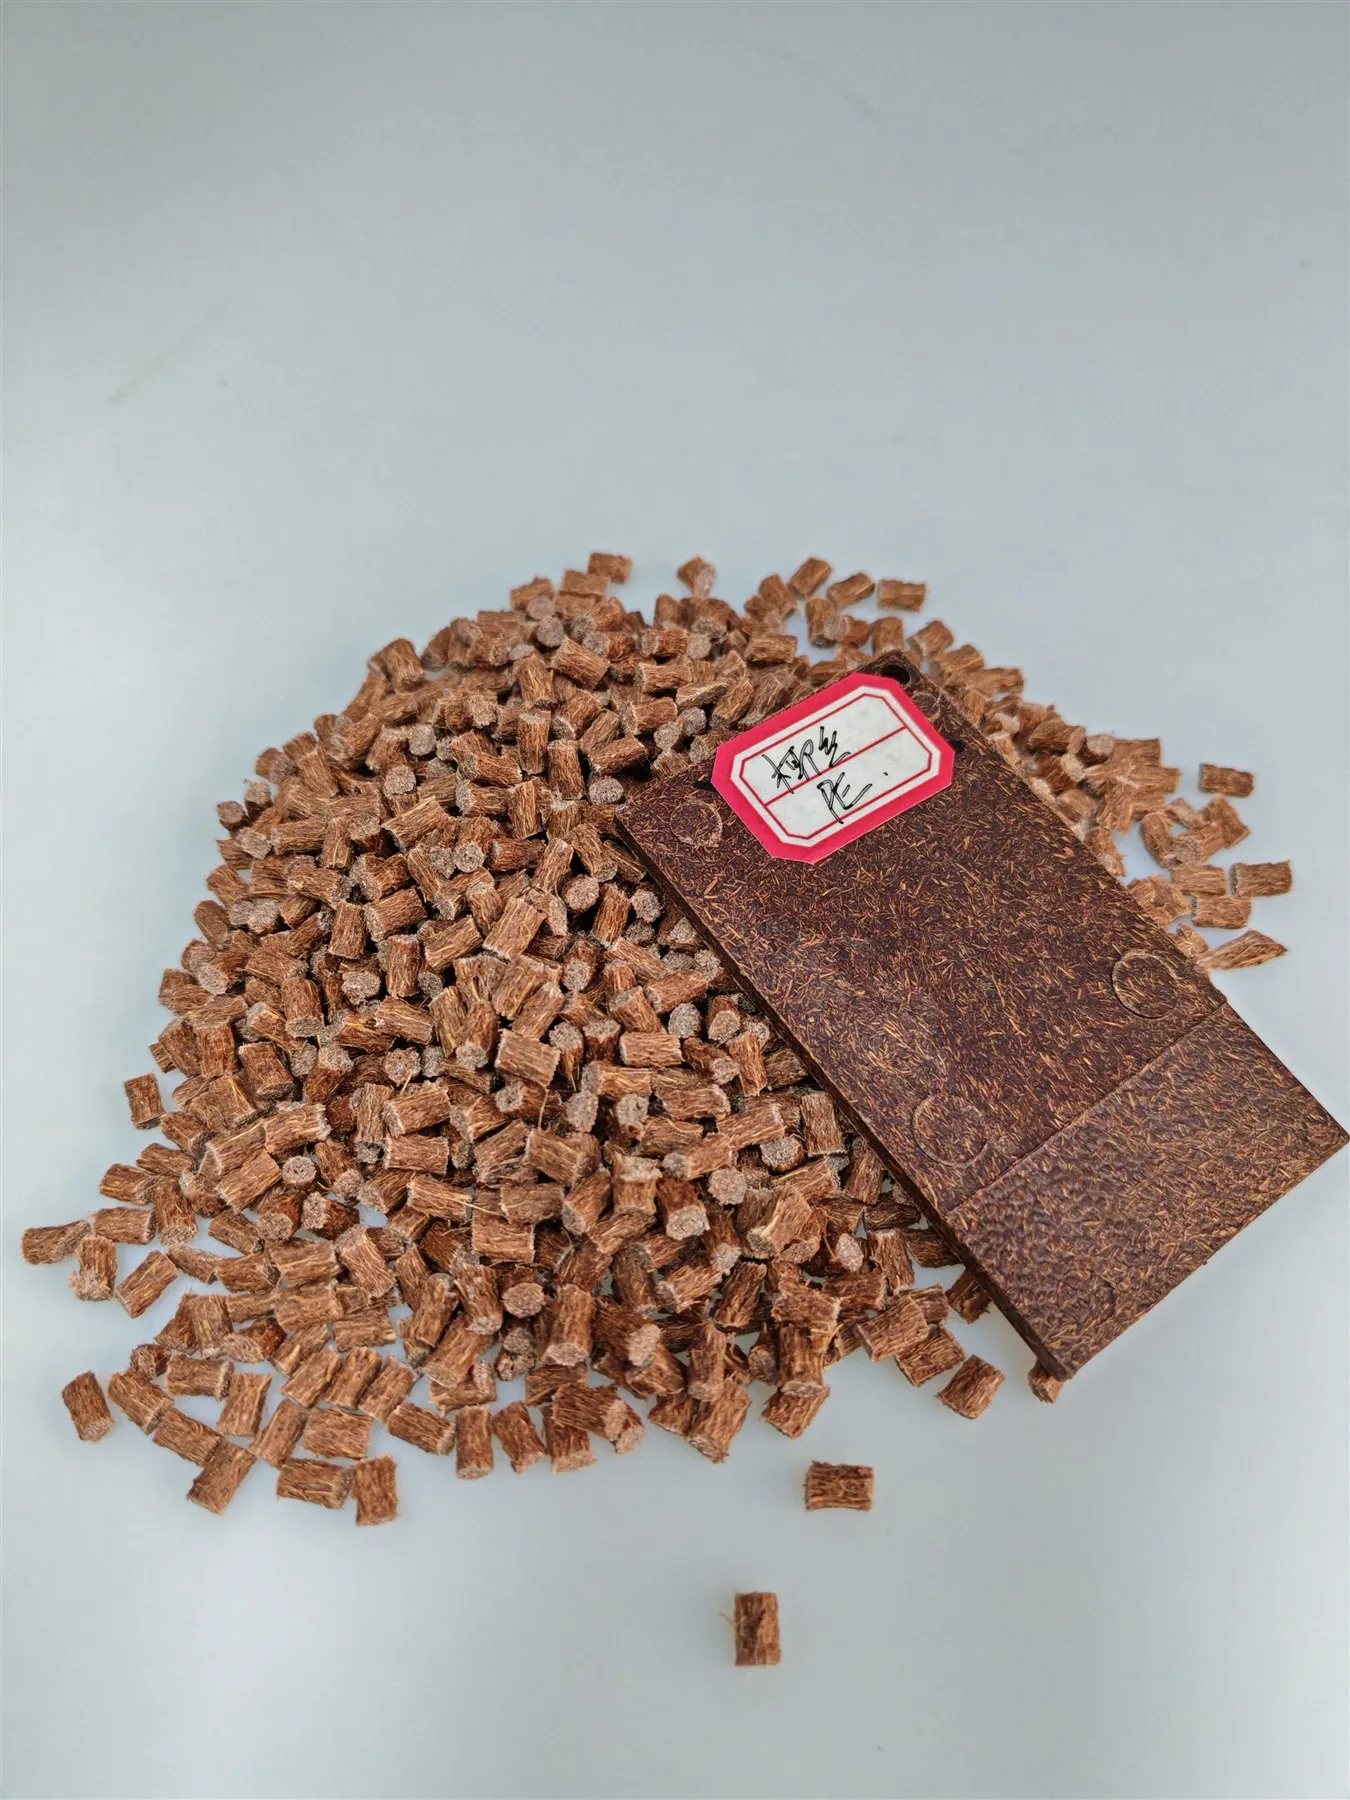
YS60E n'est pas la même voie produit que P179 WT020. C'est un masterbatch PE brun foncé contenant 60% de fibre de coco traitée. Il offre à une usine en aval une matière première concentrée qui peut être mélangée à du PE compatible, ce qui permet d'ajuster la visibilité finale de la fibre, la teinte brune et la rigidité pour un produit moulé par injection.
La fibre de coco provient de la couche fibreuse qui entoure la coque de la noix de coco. Sa morphologie grossière et tenace crée une identité visuelle forte dans un composite, mais cette même morphologie exige un séchage et une dispersion maîtrisés. Les valeurs publiées ci-dessous décrivent le masterbatch, et non toutes les formulations diluées possibles.
| Propriété du masterbatch YS60E | Valeur publiée | Comment utiliser la valeur |
|---|---|---|
| Teneur en fibres végétales | 60% | Calculer la teneur en fibre finale théorique à partir du ratio de mélange réel |
| Couleur / forme | Granulés brun foncé | Prévoir un brun plus clair à mesure que le PE compatible est ajouté |
| Procédé prévu | Moulage par injection après mélange | Ne pas présumer d’une aptitude au moulage par extrusion-soufflage |
| Valeur du module de traction | 40 MPa | Valeur indiquée sur la fiche publiée ; confirmer la terminologie et la méthode sur la fiche technique en vigueur |
| Allongement à la rupture | 4.8% | Valeur mesurée sur le masterbatch, et non allongement de la pièce diluée |
| Module d'élasticité | 1 300 MPa | Données du masterbatch selon la méthode indiquée |
| Résistance à la flexion | 82 MPa | Valeur du masterbatch ; le mélange final doit être retesté |
| Module de flexion | 4 400 MPa | Montre une rigidité élevée à l’état concentré, et non la performance de la pièce finale |
| Choc avec entaille, 23 °C | 3,9 kJ/m² | À utiliser uniquement pour la formulation de masterbatch testée |
| Densité | 1,17 g/cm³ | La densité du mélange final varie avec le PE de dilution |
| Indice de fluidité | 3.18 | Confirmer la condition d’essai avant toute comparaison avec une autre résine |
| Dureté | 82 | Confirmer l’échelle et la fiche technique en vigueur pour un usage en spécification |
Pourquoi le modèle masterbatch est utile
Un compound prêt à l’emploi offre une commodité certaine, mais enferme l’usine dans un seul niveau de fibre et un seul équilibre de propriétés. Un masterbatch à 60 % laisse plus de marge à l’équipe de développement. Une boîte de rangement épaisse peut recevoir un taux de charge plus élevé pour une texture et une rigidité renforcées, tandis qu’un plateau plus fin peut exiger davantage de dilution pour améliorer l’écoulement et le comportement au choc. Le même matériau concentré peut servir plusieurs formulations finales, à condition que chacune soit contrôlée et validée séparément.
Le calcul de la teneur en fibre théorique est simple. Un mélange d’une part d’YS60E et de trois parts de PE pur contient environ 15 % de fibre, car un quart du mélange est du masterbatch et 60 % de ce quart est de la fibre. Le résultat mécanique n’est pas aussi simple. Le module, la résistance et le choc n’évoluent pas forcément de façon linéaire avec le ratio de mélange. La compatibilité du support, la masse moléculaire du PE de dilution, le mouillage des fibres, l’humidité et l’historique de cisaillement peuvent produire des évolutions non linéaires.
Les recommandations produit actuelles de wooyopet prévoient de mélanger l’YS60E avec un PE pur compatible dans un ratio minimal de 1:1. Une part de masterbatch plus faible, comme 1:3, constitue donc une formulation de développement qui doit être confirmée avec le fournisseur et validée par le moulage et des essais physiques avant la production. Le calcul peut définir ce qu’il faut tester ; il ne remplace pas l’essai.
La couleur fait partie de la formulation
Les granulés brun foncé deviennent brun plus clair ou brun beige à mesure que du PE naturel ou clair est ajouté. Cela peut supprimer le besoin d’un masterbatch de couleur supplémentaire lorsque la marque recherche un aspect coco naturel. Si une teinte précise est exigée, préparez une échelle de dilution, moulez des plaques et la pièce réelle, puis validez la couleur sous une seule source lumineuse et une seule méthode de mesure. En dessous d’environ 10 % de fibre finale, la texture et l’effet de renfort peuvent devenir trop discrets pour l’argument produit visé, mais le seuil pratique dépend de la pièce et de la résine de base.
Pourquoi l’YS60E n’est pas automatiquement un additif de moulage par extrusion-soufflage
La voie de mise en œuvre publiée pour l’YS60E est le moulage par injection. Sa forte concentration en fibre et sa valeur d’indice de fluidité de 3,18 décrivent le masterbatch, et non le mélange final dilué ni une paraison suspendue. Son ajout à un HDPE de moulage par extrusion-soufflage modifie simultanément l’indice de fluidité, la résistance à l’état fondu en faible cisaillement, le gonflement à la filière, la surface, la fusion au pincement et la répartition des épaisseurs.
Une extension vers le moulage par extrusion-soufflage n’est possible que sous forme de projet de développement maîtrisé. Définissez la teneur en fibre finale visée, sélectionnez un PE de moulage par extrusion-soufflage compatible, séchez les deux composants, puis compoundez-les ou mélangez-les de façon régulière, et mesurez l’indice de fluidité et le comportement rhéologique du mélange final. Évaluez ensuite la stabilité de la paraison, le poids du flacon, la cartographie des épaisseurs, le pincement, la fissuration sous contrainte environnementale, la compatibilité avec le contenu et la performance à la chute. Tant que ce travail n’est pas terminé, le P179 WT020 reste le point de départ direct pour un emballage creux moulé par extrusion-soufflage.
5. Frontières de sélection entre les deux voies PE
| Application | Matière de départ privilégiée | Raison | Validation requise |
|---|---|---|---|
| Flacons de shampooing, d’après-shampooing et de gel douche | P179 WT020 | Compound prêt pour le moulage par extrusion-soufflage, indice de fluidité de 0,3 g/10 min et résistance au choc de 16 kJ/m² | Cartographie des épaisseurs, chute du flacon rempli, compatibilité avec le contenu et le bouchon |
| Contenant creux cosmétique ou ménager | P179 WT020 | Voie PE à faible fluidité avec grain mat naturel | Limite de surface, fissuration sous contrainte, couleur et adhérence des étiquettes |
| Boîte de rangement ou plateau moulé par injection | YS60E + PE compatible | Un masterbatch à forte teneur en fibre permet une dilution contrôlée | Écoulement, rigidité, choc, retrait et couleur du mélange final |
| Boîtier rigide moulé par injection avec texture coco marquée | YS60E à un taux de charge plus élevé validé | Fibre concentrée et couleur naturelle profonde | Seuil d’injection, ligne de soudure, dispersion des fibres et standard cosmétique |
| Mélange expérimental pour le moulage par extrusion-soufflage | YS60E uniquement dans le cadre d’un programme de développement | Permet d’ajuster la source et la teneur en fibre, mais sans validation préalable pour le moulage par extrusion-soufflage | Rhéologie du mélange final, paraison, pincement, épaisseurs et essais de chute |
| Emballage en contact alimentaire | Confirmer le grade exact et le rapport | Le statut contact alimentaire dépend de la formulation et du marché | Conformité applicable en matière de migration et de composition pour l’article final |
Les documents de contact alimentaire d’un autre grade PP de wooyopet ne s’appliquent pas automatiquement à ces grades PE. L’acheteur doit obtenir le rapport correspondant à la formulation PE exacte, au système de couleur et aux conditions d’utilisation prévues. Les cosmétiques et les produits chimiques ménagers exigent aussi un travail de compatibilité avec le contenu, même lorsque l’emballage n’est pas régi comme un article en contact alimentaire.
6. Défauts courants en moulage par extrusion-soufflage et ordre de vérification pratique
| Défaut | Zones de procédé probables | Ordre de vérification recommandé |
|---|---|---|
| Affaissement de la paraison ; haut trop mince et fond trop épais | Température de tête, résistance à l’état fondu, cadence d’extrusion, programme de paraison | Réduire la température de tête excessive, stabiliser le débit et le cadencement de fermeture, puis reprogrammer la répartition des épaisseurs |
| Paraison rugueuse ou odeur de brûlure | Historique thermique, temps de séjour, zones mortes, humidité | Vérifier chaque capteur de fourreau et de tête, purger, raccourcir le temps de séjour et contrôler le séchage |
| Paroi localement mince après gonflage | Pression, taux de gonflage, température de la paraison, géométrie de l’épaule | Cartographier l’épaisseur de paroi, ajuster la pression et le profil de paraison, puis revoir la géométrie |
| Particules visibles excessives | Taille des fibres, taux de charge, dispersion, taux d’étirement | Valider un flacon réel ; en cas de rejet, tester une dilution contrôlée ou une formulation à fibres plus fines |
| Plis ou empreinte de cavité incomplète | Pression faible, paraison froide, éventage | Confirmer la fenêtre de pression et de matière fondue, nettoyer les évents, puis évaluer les modifications d’outillage |
| Rupture à la chute au niveau de l’épaule ou du fond | Paroi mince, conception du pincement, contraintes locales, contenu et conditionnement | Examiner la cartographie des épaisseurs et l’origine de la rupture avant de changer de matière |
| Couleur ou odeur instable | Lot de fibre, humidité, temps de séjour, broyat | Contrôler les lots entrants et le séchage, limiter le temps de séjour, isoler les essais avec broyat |
Une pression de gonflage d’environ 0,4–0,5 MPa peut constituer une plage de départ utile pour la catégorie de flacon documentée, mais la valeur correcte dépend du volume, de la paroi, du taux de gonflage et du moule. De même, une profondeur d’évent de moule d’environ 0,025–0,038 mm avec une largeur de portée d’au moins 1,5 mm peut être évaluée comme référence initiale d’outillage, sans être copiée aveuglément. Une profondeur d’évent excessive crée des bavures ; un éventage insuffisant emprisonne l’air et dégrade la définition de surface.
7. Le rôle des matériaux à fibres végétales à base de PE dans le portefeuille wooyopet
La gamme PE de wooyopet représente actuellement deux axes de développement complémentaires. Le P179 WT020 est la voie prête pour le moulage par extrusion-soufflage : faible indice de fluidité, comportement au choc utile, plage de référence de fourreau de 165–180 °C et surface à grain végétal naturel pour les emballages creux. L’YS60E est la voie masterbatch à forte concentration : 60 % de fibre de coco, aspect brun foncé et module de flexion annoncé de 4 400 MPa à l’état de masterbatch, destiné au mélange contrôlé et aux pièces moulées par injection.
Pour un projet de flacon, cette distinction évite des essais inutiles. Choisissez le P179 WT020 lorsque l’objectif immédiat est le moulage par extrusion-soufflage. Choisissez l’YS60E lorsqu’un mouleur par injection a besoin d’une teneur en fibre ajustable et d’une identité coco marquée. Traitez une formulation YS60E pour le moulage par extrusion-soufflage comme un nouveau projet de développement de matière, et non comme un simple changement de dosage.
Le cas du flacon de shampooing montre aussi pourquoi un emballage à fibres végétales réussit ou échoue au niveau du procédé. Le premier essai a produit un affaissement et un écart de paroi supérieur à 0.4 mm, car le profil thermique du HDPE ordinaire était trop agressif. Une production stable a exigé un profil de fourreau et de tête plus bas, une vitesse de vis maîtrisée, une pression de gonflage propre à la pièce et un nouveau programme d'épaisseur de paraison. Une fois ces variables alignées, la ligne a atteint un rendement de 94% et les flacons remplis ont passé la série documentée de chutes de 1.2 m.
Un flacon à fibres végétales crédible est donc bien plus qu'un flacon pâle présentant des mouchetures visibles. C'est une formulation finale définie, une paraison stable, une cartographie d'épaisseur mesurée et un emballage qui résiste à son contenu, à sa ligne de remplissage, à son circuit de distribution et à son cycle d'utilisation. C'est cette combinaison qui permet à une marque d'introduire de la matière végétale sans sacrifier les performances qui ont fait le succès des flacons en HDPE.